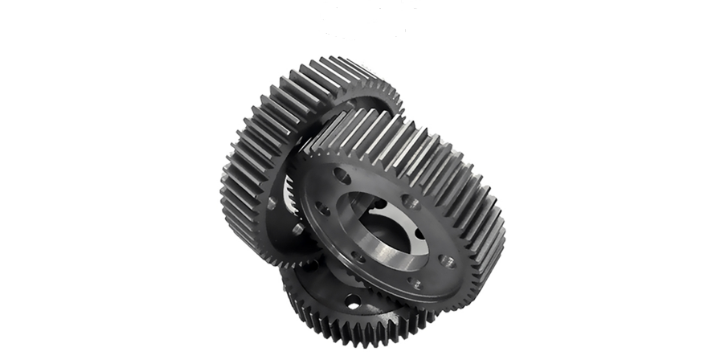
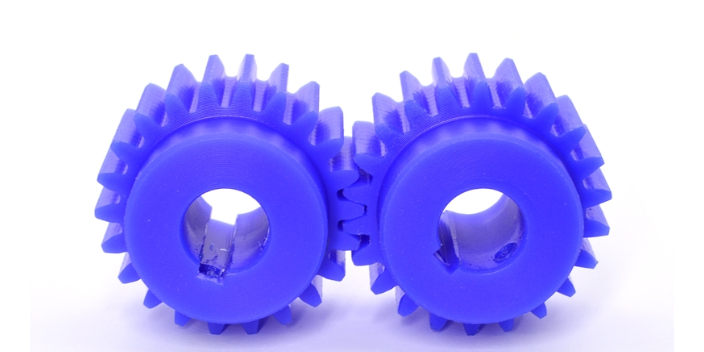
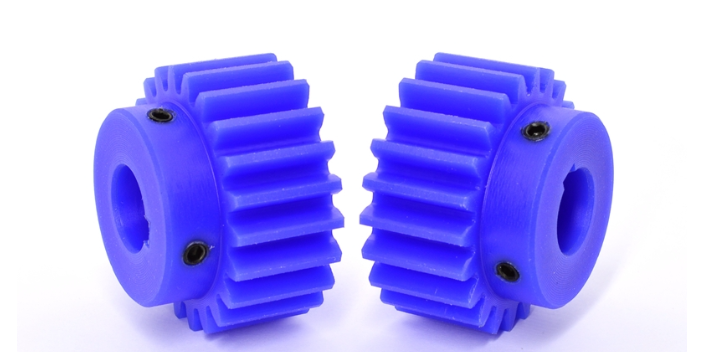
齿轮分类:齿轮可按齿形、齿轮外形、齿线形状、轮齿所在的表面和制造方法等分类。齿轮的齿形包括齿廓曲线、压力角、齿高和变位。渐开线齿轮比较容易制造,因此现代使用的齿轮中,渐开线齿轮占多数,而摆线齿轮和圆弧齿轮应用较少。在压力角方面,小压力角齿轮的承载能力较小;而大压力角齿轮,虽然承载能力较高,但在传递转矩相同的情况下轴承的负荷增大,因此只用于特殊情况。而齿轮的齿高已标准化,一般均采用标准齿高。变位齿轮的优点较多,已遍及各类机械设备中。另外,齿轮还可按其外形分为圆柱齿轮、锥齿轮、非圆齿轮、齿条、蜗杆蜗轮;按齿线形状分为直齿轮、斜齿轮、人字齿轮、曲线齿轮;按轮齿所在的表面分为外齿轮、内齿轮;按制造方法可分为铸造齿轮、切制齿轮、轧制齿轮、烧结齿轮等。齿轮的制造材料和热处理过程对齿轮的承载能力和尺寸重量有很大的影响。20世纪50年代前,齿轮多用碳钢,60年代改用合金钢,而70年代多用表面硬化钢。按硬度,齿面可区分为软齿面和硬齿面两种。软齿面的齿轮承载能力较低,但制造比较容易,跑合性好,多用于传动尺寸和重量无严格限制,以及小量生产的一般机械中。那么齿轮的优势都有哪些呢?闵行区同步齿轮现货直销
精密齿轮的加工原理及工艺流程介绍: 精密齿轮加工工艺流程:锻造、正火、粗加工零件、余量精加工零件、滚齿、倒角、开槽键槽、去毛刺、剃齿、热处理、齿面硬化、磨削、绗缝、检验。精密齿轮加工原理:1、滚齿原理:滚齿加工是根据展成法技术原理进行加工齿轮。它是通过一对相互交错使用螺旋设计齿轮副啮合实现滚动的过程,一个具有螺旋齿轮齿数减少到1-4个齿,其螺旋角很大→蜗杆→开槽、铲背→滚刀用传动链将滚刀主轴与工作台要联系起来,刀具可以旋转1个齿—工件位置转过1个齿→共轭的齿面;滚刀轴向工作进给系统运动→加工出全齿需要的运动:形成渐开线齿廓的展成运动和形成直线形齿长的运动A2南通传动齿轮电机配件齿轮传动系统可以实现同步和非同步传动。
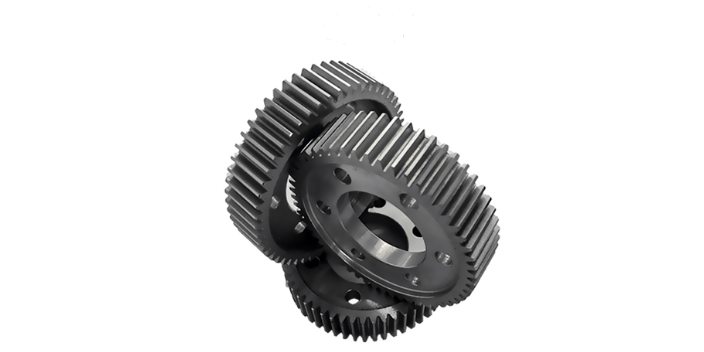
齿面点蚀轮齿工作时,前面啮合处在交变接触应力的多次反复作用下,在靠近节线的齿面上会产生若干小裂纹。随着裂纹的扩展,将导致小块金属剥落,这种现象称为齿面点蚀。齿面点蚀的继续扩展会影响传动的平稳性,并产生振动和噪声,导致齿轮不能正常工作。点蚀是润滑良好的闭式齿轮传动常见的失效形式。提高齿面硬度和降低表面粗糙度值,均可提高齿面的抗点蚀能力、开式齿轮传动,由于齿面磨损较快,不出现点蚀。齿面磨损轮齿啮合时,由于相对滑动,特别是外界硬质微粒进入啮合工作面之间时,会导致轮齿表面磨损。齿面逐渐磨损后,齿面将失去正确的齿形,严重时导致轮齿过薄而折断,齿面磨损是开式齿轮传动的主要失效形式。为了减少磨损,重要的齿轮传动应采用闭式传动,并注意润滑。
润滑方式:齿轮传动的润滑方式,主要取决于齿轮圆周速度的大小。1)对于开式齿轮及低速(v<0.8~2m/s)、轻载、不是很重要的闭式齿轮传动,可定期人工加润滑油或润滑脂。2)对于v=2~12m/s的闭式齿轮传动,采用浸油润滑。大齿轮浸入油池,借助齿轮传动将油带入啮合表面。对于圆柱齿轮,浸油深度以1~2个齿高为宜,比较大浸油深度不超过大齿轮分度圆半径的1/3。油池中的油量与传递功率大小有关,单级传动为0.35~0.7L/kW,多级传动按级数成倍增加。当多级传动中低速级齿轮浸油深度合适,而高速级大齿轮未能浸入油中时,可采用带油轮给高速级大齿轮供油。油池深度一般不应小于30~50mm,以防止齿轮转动时将油池底部的杂质搅起,造成润滑油不洁,加剧齿面磨损。油池中应有充足的油量,以保证散热。3)对于v>12m/s的闭式齿轮传动,宜采用喷油润滑,将一定压力的润滑油喷射到轮齿啮合面。当w≤25m/s时,喷嘴位于轮齿啮入或啮出边均可;当v≥25m/s时,喷嘴应位于啮出一边,及时冷却刚啮合后的轮齿,并进行润滑。喷油润滑供油充分、连续,宜用于高速、重载的重要齿轮传动齿轮传动系统可以实现固定传动比和可变传动比。
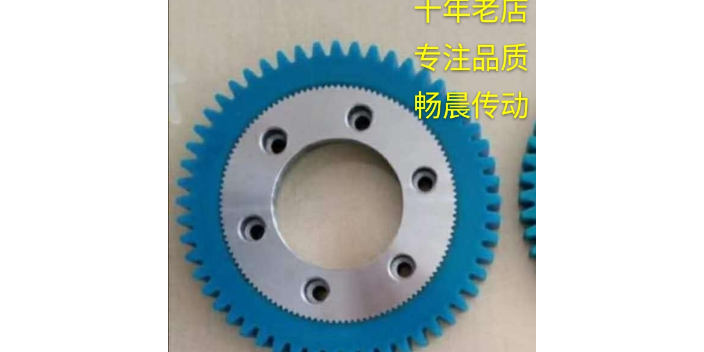
精密齿轮是一种具有相互啮合齿的机械零件。广泛应用于机械传动和整个机械领域。那么档位是怎么设计的呢?我们来看看精密齿轮加工设计的步骤。1.首先,确定几个参数的值。根据运动传动链,确定传动比,根据Z小齿数确定合理的小齿数,根据作用在小齿上的力矩,计算作用在小齿圆周上的力。2.然后,选择齿轮材料和热处理方法。3.根据轮齿的弯曲疲劳强度,可以用公式计算出齿轮模数,根据齿面的接触疲劳强度,可以用设计理论公式计算出齿轮分度圆的直径。4.根据计算结果,确定齿轮模数、分度圆直径和齿轮宽度。5.确定齿轮加工的几何参数和尺寸。6.根据齿面接触疲劳强度校核公式和齿面接触疲劳强度校核公式对齿轮进行校核计算。如有必要,计算齿面的抗划伤性。7.系统的总体设计可以通过网络之上的计算方法进行。齿轮的齿数决定了传动比例。闵行区同步齿轮现货直销
上海畅晨机械设备有限公司主做齿轮的批发销售。闵行区同步齿轮现货直销
齿轮加工工艺:汽车齿轮一般属于大批量专业化生产,圆柱齿轮和锥齿轮具有很好的代表性,根据不同结构及精度需要采用不同的工序组合。由于设备投资大,工艺方式的选择通常都充分考虑已有资源。齿轮加工过程中的微小变形及工艺稳定性控制相对复杂。毛坯锻造后大多要采用等温正火,以期获得良好的加工性能和趋势变形的均匀金相组织;对于精度要求不高的低速网柱齿轮可以热前剃齿而热后不再加工,径向剃齿方法的应用扩大了剃齿应用范围;圆柱齿轮热后加工有珩齿和磨齿两种方式,珩齿成本低但齿形修正能力弱,磨齿精度高而成本高;采用沿齿高方向的齿顶修缘和沿齿长方向的鼓形齿修形工艺能够降低齿轮啮合噪声和提高传动性能,是被很好关注的研究领域。直齿锥齿轮主要用于差速器,由于速度低,精度要求相对较低,精锻齿形是重要发展方向。螺旋锥齿轮加工计算和机床调整中,以往非常复杂和耗时的手工操作已被现代软件和计算机程序所取代,有限元分析的引入使工艺参数设计更为可靠和便捷。螺旋锥齿轮热后加工有研齿和磨齿两种,由于磨齿的成本高、效率低且有局限性而目前大多采用研齿,研齿几何上的修正能力很弱,因此螺旋锥齿轮的从动齿轮多采用渗碳压淬工艺。闵行区同步齿轮现货直销