
- 品牌
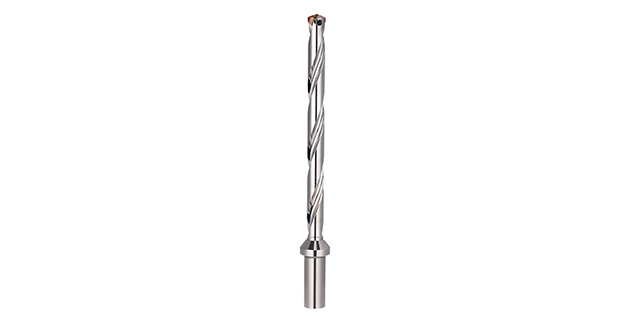
- 三尖七刃
- 型号
- 深孔钻
- 类型
- 深孔钻
- 材质
- 钨钢
- 规格尺寸
- 10mm*100
- 10
- 100
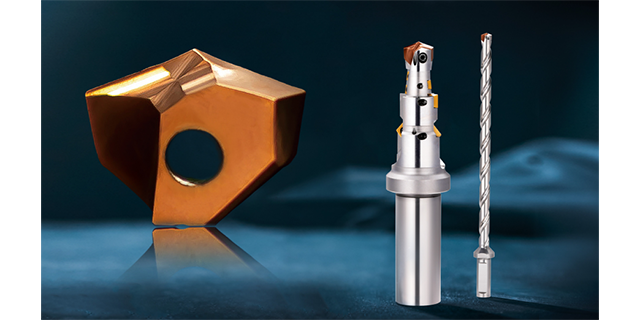
航空航天、能源核电领域加工深孔,经常要接触高温合金类材料,普通深孔钻在持续加工产生的高温环境下,容易出现刃口软化、磨损加快的问题,直接导致刀具寿命缩短、加工精度不稳,还会出现偏孔振刀的情况,增加后续修整加工的成本。耐高温深孔钻针对高温加工场景优化刃口结构与加工性能,能维持长时间加工过程中的刃口硬度,稳定排屑,减少断刀偏孔的出现,满足高温合金、钛合金等难加工材料的深孔加工要求。很多加工高中端材料的企业,都在找性能稳定的耐高温深孔钻,匹配自身加工的精度要求。中科金钻(深圳)科技有限公司依托高校科研成果转化,用参数化数学模型设计每一款钻型,覆盖高温合金等多种难加工材料,推出群钻 4.0 体系下的深孔钻产品,精度控制稳定,满足高中端制造领域耐高温深孔加工的需求。分体式可换钻尖深孔钻刀体复用、成本更低,中科金钻五轴磨床保障同轴度,精度稳定、支持行业定制。重庆立式深孔钻方案
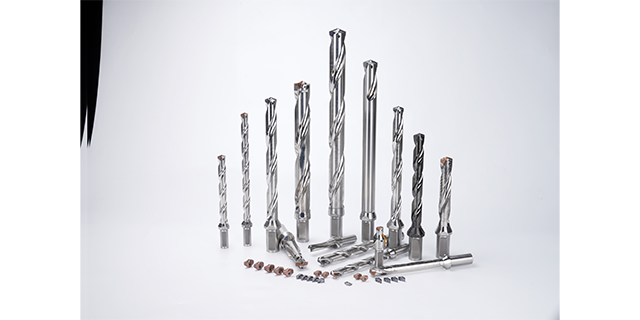
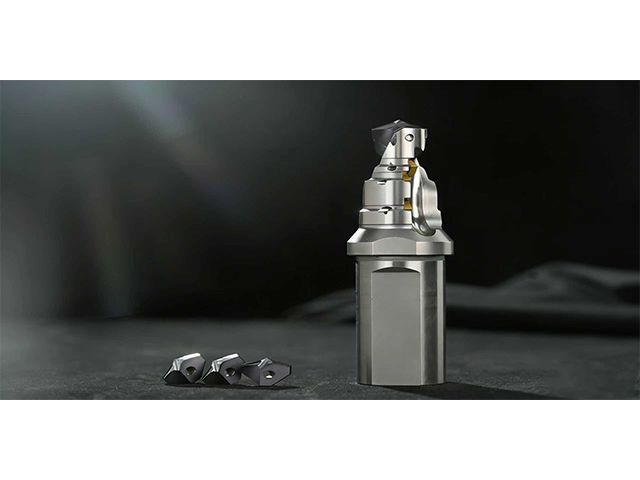
做深孔加工的从业者都知道,内冷设计是解决深孔加工排屑差、钻尖过热问题的关键,选对合适的内冷深孔钻,能大幅减少断刀、振纹、偏孔等问题的出现。内冷深孔钻的内冷孔设计直接影响冷却和排屑效果,通畅均匀的内冷孔能让冷却液直达钻尖,及时带走切屑和加工产生的热量,延长刀具寿命。选内冷深孔钻还要结合自身加工的材质和孔径深度,不同加工场景对刀具刚性、刃型的要求各不相同,选适配的产品才能保障加工效率和精度。中科金钻(深圳)科技有限公司专注钻削技术,开发多款成熟的内冷深孔钻产品,关键的群钻 4.0 技术搭配五轴数控刃磨工艺,可根据不同加工需求提供适配产品,可换钻尖结构还能帮加工企业降低综合加工成本,满足各类生产场景需求。浙江超长深孔钻优势高效率深孔钻提速、减换刀、适配自动化产线。中科金钻群钻4.0实现寿命与效率双提升。
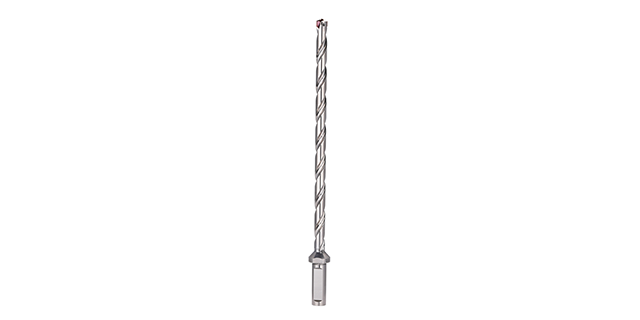
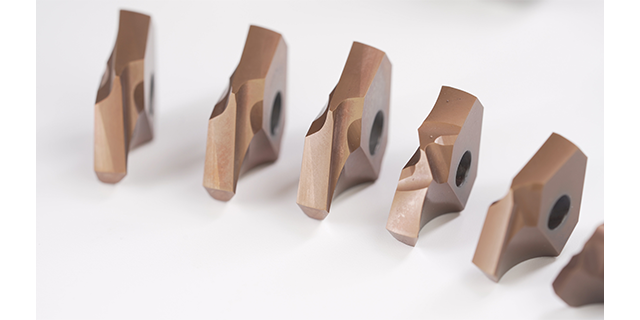
P20 是模具制造领域应用广的塑料模具钢,绝大多数注塑模、压铸模的基材都选用 P20,加工这类模具的冷却水道、热流道孔时,都需要适配性能达标的深孔钻。P20 模具钢加工时,容易出现粘刀、排屑不畅、孔壁出现振纹粗糙等问题,直接影响模具的加工精度和交付周期,普通深孔钻加工 P20 往往寿命短,需要频繁换刀拉高加工成本。要选适配 P20 材质的深孔钻,要兼顾排屑设计、刚性和耐磨度,才能稳定保障加工精度,满足批量模具生产的要求。中科金钻(深圳)科技有限公司由钻削磨削数控领域专业人员带队打造,主打群钻 4.0 可换钻尖深孔钻,覆盖 P20 模具钢加工需求,通过五轴磨床精密加工保障精度稳定,帮助模具企业降低加工成本。
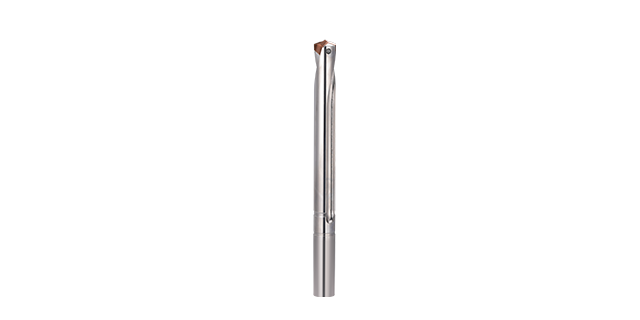
高倍径深孔钻主要用来加工深度远大于孔径的深孔,覆盖模具制造、能源装备、航空航天等多个领域的加工场景。加工高倍径深孔的时候,容易遇到排屑差、直线度不达标、断刀、振纹等问题,对深孔钻的刚性、内冷设计、排屑结构都有很高要求。优异的高倍径深孔钻能保证深孔的直线度和孔径精度,减少断刀概率,提升加工效率,满足大深径比深孔的加工要求,还可以根据用户需求定制不同倍径的产品,适配特殊加工场景。中科金钻(深圳)科技有限公司做高中端钻削技术,常规深孔钻做到 12 倍径,可定制 20 倍径高倍径深孔钻,依托自主五轴磨床和群钻 4.0 技术,保障产品加工精度和使用寿命,满足不同行业的大深径比加工需求。深孔钻适配普通加工中心,降低设备投入。中科金钻深孔钻适配立式设备,支持定制。
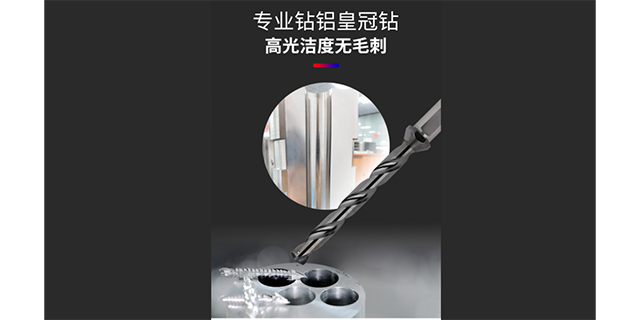
超长深孔多用于能源装备加工、工程机械油缸孔加工,这类加工对钻头性能要求严苛,合格的超长深孔钻要保持高刚性,加工过程中不弯折不变形,还要有顺畅的内冷排屑结构,避免切屑残留刮伤孔壁。超长深孔钻的关键性能体现在直线度控制、耐磨度、抗崩刃能力上,加工钛合金、高温合金这类难加工材料时,性能差异直接体现在钻头寿命和成品精度上,性能不达标的钻头容易出现偏孔、断刀,拖慢加工节拍。中科金钻(深圳)科技有限公司是国家高效磨削工程技术研究中心成果转化单位,专注高中端钻削技术研发,依托五轴磨床做精密刃磨,推出的深孔钻产品可满足超长深孔加工需求,性能稳定,精度控制严格,覆盖多个高要求加工行业。选购深孔钻可参考同行业加工案例,中科金钻官网展示多场景案例,可换钻尖产品稳定易选型、降低试错成本。加工铝合金深孔钻代理
深孔钻安装要检查清洁保证同轴度,避免加工故障。中科金钻群钻4.0精度稳定,适配各类加工工况。重庆立式深孔钻方案
双管深孔钻依靠双管内排屑结构完成深孔加工作业,适合加工大深径比的深孔工件,加工深度的选型直接影响加工质量。选择加工深度要结合自身工件的需求,同时匹配自身机床的加工能力,盲目追求过大深度会导致钻杆刚性不足,加工过程中容易出现偏斜振纹,还会加大排屑难度,增加断刀风险。对应加工需求匹配合理深度的深孔钻,才能保证加工质量稳定,很多特殊工件需要定制对应加工深度的深孔钻,满足特殊结构的加工要求。中科金钻(深圳)科技依托国家高效磨削工程技术研究中心的技术成果,可根据用户需求定制不同加工深度的深孔钻产品,关键采用群钻 4.0 技术和五轴刃磨工艺,兼顾刚性和精度,助力深孔加工实现刀具国产化。重庆立式深孔钻方案
中科金钻(深圳)科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,中科金钻供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


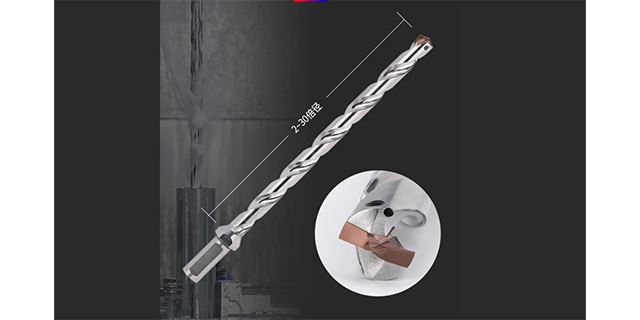
高倍径深孔钻多用于大深径比的深孔加工,覆盖模具制造的冷却水道、航空航天的发动机结构件,这类加工对钻头刚性、排屑性能、直线度要求都很高,找靠谱的生产厂家直接决定加工成品的精度和生产成本。不少制造企业加工高倍径深孔时,容易碰到钻头刚性不足导致孔偏斜,排屑不畅刮花孔壁,频繁断刀拉高加工成本等问题。选生产厂家要关注技术沉淀,还要看能不能适配不同加工材料,满足定制化需求,能不能匹配不同工况的加工要求。中科金钻(深圳)科技有限公司是钻削磨削数控的胡思节教授创立,专注高中端钻削技术,主打群钻 4.0、可换钻尖钻头,配备自主五轴磨床,可生产常规 12 倍径深孔钻,也可定制 20 倍径高倍径产品,满足各类高要求...
- 江苏高倍径深孔钻批发 2026-09-17
- 北京加工铝合金深孔钻安装 2026-09-17
- 广西小径深孔钻价格 2026-09-17
- 上海小径深孔钻代理 2026-09-16
- 广东打不锈钢用深孔钻经销商 2026-09-16
- 江苏单管深孔钻定制 2026-09-16
- 广西深孔加工深孔钻刀具方案 2026-09-16
- 广西三尖七刃深孔钻品牌 2026-09-16
- 上海抗震动深孔钻对比普通钻 2026-09-16
- 江苏双管深孔钻深度 2026-09-16
- 云南深孔钻方案 2026-09-15
- 可换刃深孔钻适用机床 2026-09-15
- 湖北加长深孔钻安装 2026-09-14
- 北京高刚性深孔钻加工 2026-09-14
- 重庆小径深孔钻怎么选 2026-09-14
- 重庆耐磨深孔钻定制 2026-09-14

- 广东抗震动深孔钻性能 09-17
- 重庆铝用皇冠钻头适配刀杆 09-17
- 江苏大孔径深孔钻对比普通钻 09-17
- 广西小径深孔钻价格 09-17
- 四川汽车件用皇冠钻头优势 09-17
- 广东皇冠钻头口碑好的厂家 09-17
- 浙江管板用皇冠钻头供应商 09-17
- 江苏分体式皇冠钻头哪家好 09-17
- 上海小径深孔钻代理 09-16
- 广东打不锈钢用深孔钻经销商 09-16