
- 品牌
- 精诚得
- 型号
- 齐全
过去在生产深冲或者重冲工件,大家都认为耐压型(EP)润滑油是保护模具的比较好选择。硫和氯EP添加剂被混合到纯油中来提高模具寿命已经有很长的历史了。但是随着新金属--高强度钢的出现,环保要求的严格,EP油基润滑油的价值已经减少,甚至失去市场。在高温下高强度钢的成型,EP油基润滑油失去了它的性能,无法在极温应用中提供物理的模具保护隔膜。而极温型的IRMCO高固体聚合物润滑剂则可以提供必要的保护。随着金属在冲压模具中变形,温度不断升高,EP油基润滑油都会变薄,有些情况下会达到闪点或者烧着(冒烟)。精密冲压模具能够确保零件的表面质量和尺寸精度,满足医疗行业的特殊要求。工业园区便宜的精密冲压模具服务热线
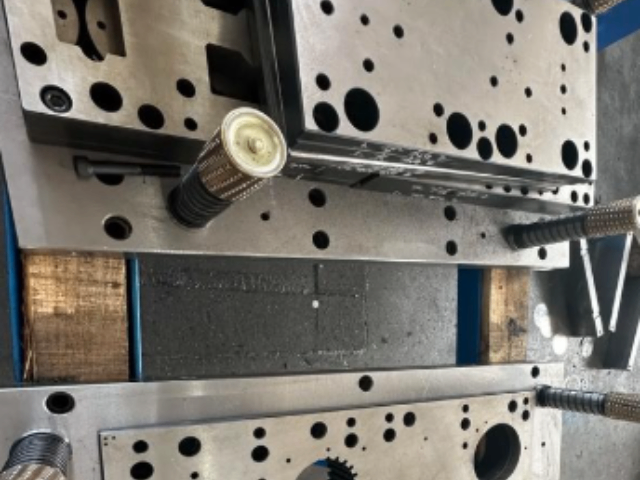
这是我国长远发展的目标。模具自动加工系统应有多台机床合理组合;配有随行定位夹具或定位盘;有完整的机具、刀具数控库;有完整的数控柔性同步系统;有质量监测控制系统。行业**企业我国涌现出一大批模具行业的**企业。如,汽车覆盖件模具有“四大家”,大型塑料模具有海尔、华威、群达行,精密冲压模具有国盛、华富,汽车轮胎模具有豪迈、巨轮,铸造模具有一汽铸造、宁波合力、广州型腔、北仑辉旺,精密塑料模具有唯科、宁波横河等等。据武兵书介绍,模具行业已有95家企业被授予“中国重点骨干模具企业”称号,本届上海国际模展期间,中国模具协会还将给第四批10多家企业授牌。届时,“中国重点骨干模具企业”将达到110家左右。江苏制造精密冲压模具设计推广生物降解润滑剂、废料闭环回收等绿色制造技术,降低精密冲压过程中的环境污染和资源消耗。
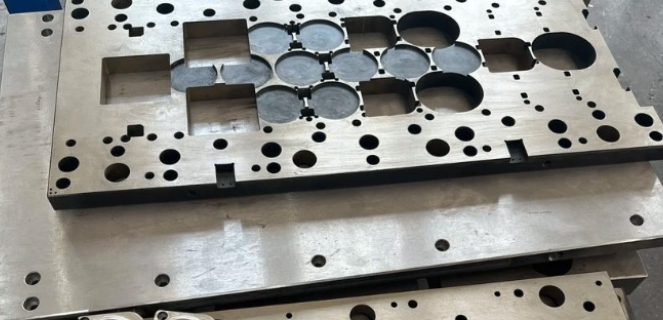
钣件的形状可分割成一些简单的图形元素,然后合成所需图形。例如:矩形是4个直角的合成;波浪形是一些曲线的合成等。因此,对于一些精度要求较高的小批量甚至单件生产的钣金件,可以用一些通用件迅速组装成单元冲压模具,采用数控技术,使之快速成形。将被加工钣金件看成一个可被分割的平面图形,对分割出来的简单图形元素进行数字化处理。即按其方位进行定位编码。如图1所示的非等距简单图形零件的数字化,缺口1、2、3、4的(Δx,Δy)均相等,方孔5的(Δx,Δy)均等于2倍的(Δx,Δy),设现有通用冲头的宽等于Δx,长等于Δy,则按如图1所示进行编号。缺口1由位置(2,0)以及位置(3,0)合成,缺口2、3、4同样由两个位置合成,方孔由8个位置合成
选用质量钢材和应用相应的表面处理技术来提高模具的寿命就显得十分必要。模具热处理和表面处理是否能充分发挥模具钢材料性能的关键环节。模具热处理的发展方向是采用真空热处理。模具表面处理除完善应发展工艺先进的气相沉积(TiN、TiC等)、等离子喷涂等技术。(7)模具研磨抛光将自动化、智能化模具表面的质量对模具使用寿命、制件外观质量等方面均有较大的影响,研究自动化、智能化的研磨与抛光方法替代现有手工操作,以提高模具表面质量是重要的发展趋势。(8)模具自动加工系统的发展常见的维护措施包括清洁模具、定期检查磨损情况、润滑等。
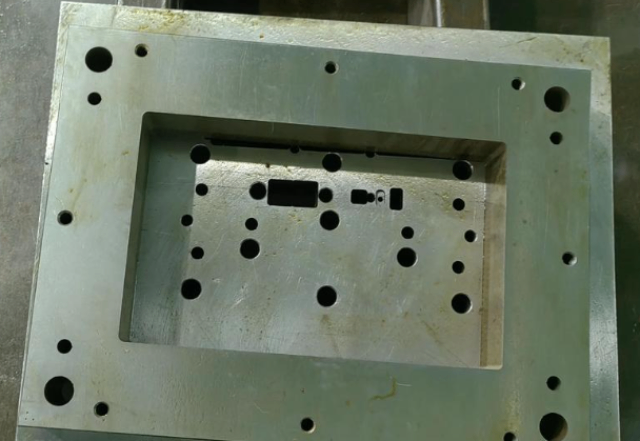
a. 冲剪模具:是以剪切作用完成工作的,常用的形式有剪断冲模、下料冲模、冲孔冲模、修边冲模、整缘冲模、拉孔冲模和冲切模具。b.弯曲模具:是将平整的毛胚弯成一个角度的形状,视零件的形状、精度及生产量的多寡,乃有多种不同形式的模具,如普通弯曲冲模、凸轮弯曲冲模、卷边冲模、圆弧弯曲冲模、折弯冲缝冲模与扭曲冲模等。c.抽制模具:抽制模具是将平面毛胚制成有底无缝容器。d.成形模具:指用各种局部变形的方法来改变毛胚的形状,其形式有凸张成形冲模、卷缘成形冲模、颈缩成形冲模、孔凸缘成形冲模、圆缘成形冲模。模具材料选用合金工具钢,经过特殊热处理工艺,具有较高的耐磨性和抗腐蚀性,使用寿命长。江苏制造精密冲压模具设计
冲压模具是用于金属冲压加工的工具,主要用于将金属材料通过冲压工艺加工成所需形状和尺寸的零件。工业园区便宜的精密冲压模具服务热线
(2)高速铣削加工国外发展的高速铣削加工,大幅度提高了加工效率,并可获得较高的表面光洁度。另外,还可加工高硬度模块,还具有温升低、热变形小等优点。高速铣削加工技术的发展,对汽车、家电行业中大型型腔模具制造注入了新的活力。它已向更高的敏捷化、智能化、集成化方向发展。(3)模具扫描及数字化系统高速扫描机和模具扫描系统提供了从模型或实物扫描到加工出期望的模型所需的诸多功能,**缩短了模具的在研制制造周期。有些快速扫描系统,可快速安装在已有的数控铣床及加工中心上,实现快速数据采集、自动生成各种不同数控系统的加工程序、不同格式的CAD数据,用于模具制造业的“逆向工程”。模具扫描系统已在汽车、摩托车、家电等行业得到成功应用,相信在“十五”期间将发挥更大的作用。工业园区便宜的精密冲压模具服务热线
昆山精诚得精密五金模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同精诚得供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 虎丘区便宜的精密冲压模具品牌 2026-09-16
- 工业园区便宜的精密冲压模具更换 2026-09-16
- 苏州制造精密冲压模具推荐 2026-09-16
- 吴中区常规精密冲压模具批发 2026-09-16
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15
- 太仓制造精密冲压模具品牌 2026-09-15
- 工业园区耐用精密冲压模具品牌 2026-09-15
- 工业园区靠谱的精密冲压模具配送 2026-09-15
- 吴中区特色精密冲压模具推荐 2026-09-15

- 苏州新款精密冲压件采购 09-17
- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16