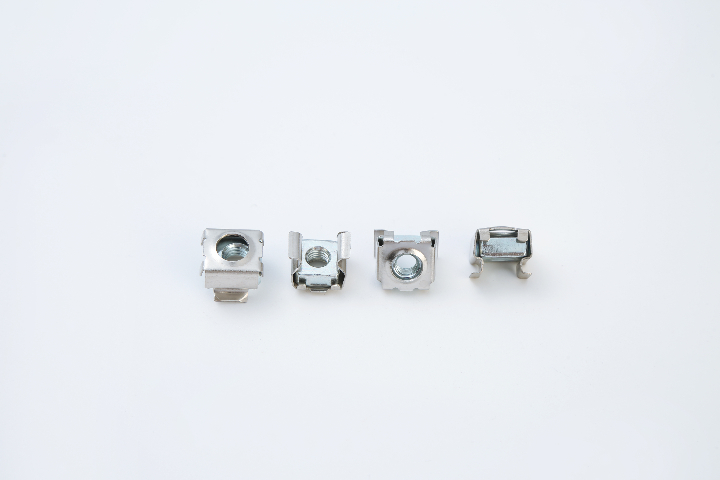
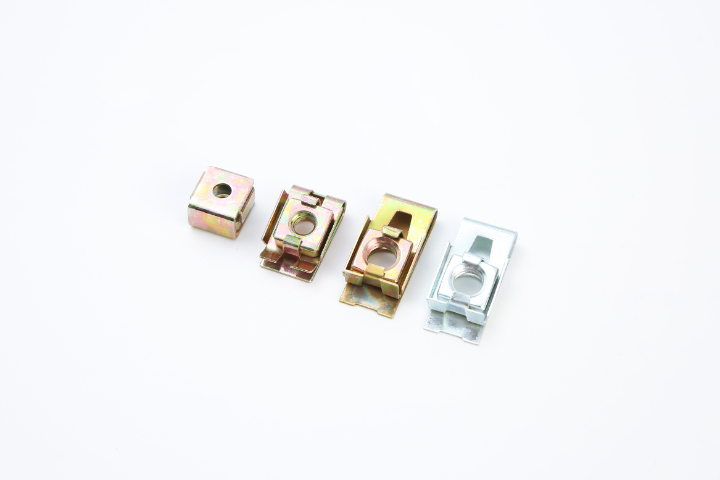
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M12
- 材质
- 不锈钢
安装后检验牢固性测试手动轻晃螺母,无松动、无位移为合格;可通过拉力计测试拉拔力,需符合厂家规定的(一般碳钢螺母拉拔力≥500N)。检查卡爪是否完全嵌入板材,无外露、无翘曲,否则会影响后续螺栓的拧入。螺纹配合检验用匹配规格的螺栓试拧,拧入过程需顺畅无卡顿,无滑牙、卡滞现象,若螺纹受阻,需排查螺母是否歪斜或螺纹内有杂质。异型结构完整性检查对带特殊结构(如焊接台、限位槽)的异型螺母,需确认这些结构未因压装而变形,保证后续装配功能正常。 异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎新老客户来电。江苏异型卡式螺母直销
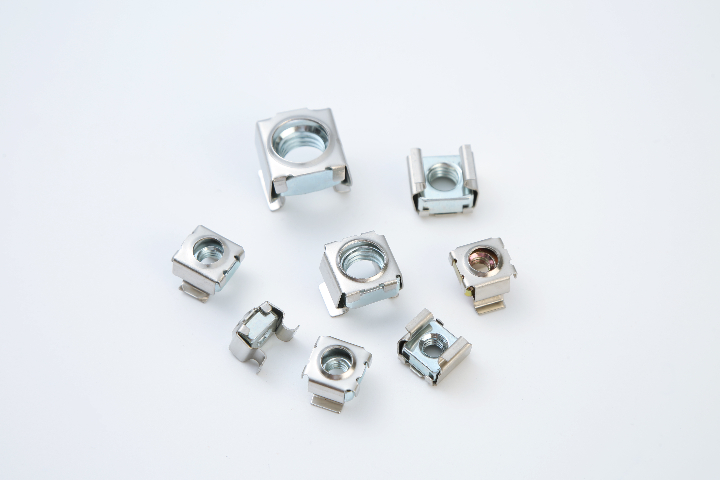
柔顺机构设计理念,弹性件性能优化:弹性件设计融入柔顺机构原理,依靠弹性件自身合理的弹性形变实现卡接与支撑,而非传统刚性卡接结构,既降低了安装时的装配阻力,实现便捷卡装,又提升了弹性件的抗疲劳性,经万胜实测,在-40℃~120℃温度范围内,弹性件可承受10万次以上往复形变而不失效,适配复杂工况使用需求。4.全金属一体化结构,可靠性与耐候性优异:产品采用全金属材质一体化设计,弹性件选用强度弹簧钢,螺母主体适配304不锈钢、10B21中碳钢等多元材质,无塑料配件易老化、易断裂的问题,可在潮湿、高温、腐蚀等恶劣环境下长期稳定工作,同时金属材质的强度特性,保证螺母可承受较大拉力与剪力,满足工业级紧固需求。 江苏异型卡式螺母直销温州万胜紧固件有限公司是致力于提供异型卡式螺母,欢迎您的来电。
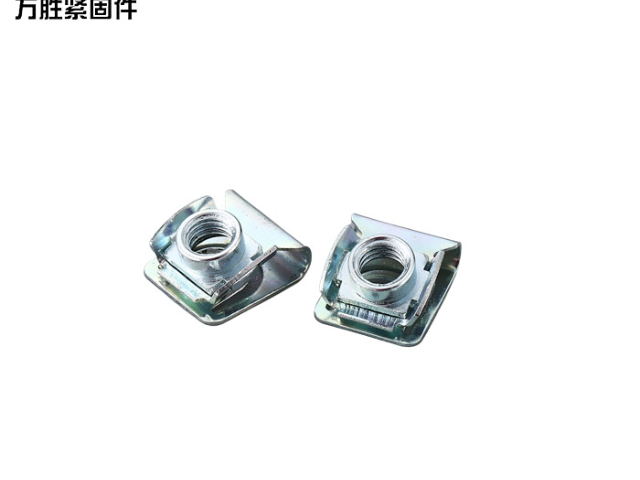
冷镦成型后的异型卡式螺母,表面处理的中心目的是防腐蚀、提升表面硬度、优化装配性能或满足特定工况需求,具体工艺需根据基材材质和使用环境选择,以下是分材质的详细处理方案:一、碳钢材质异型卡式螺母(常用)碳钢冷镦后表面易生锈,且冷镦过程会残留油污、氧化皮,表面处理需兼顾防锈和性能,常见工艺如下:镀锌处理分类:蓝白锌、彩锌、黑锌,是碳钢螺母主流的表面处理方式。特点:镀锌层厚度一般5-12μm,耐蚀性中等;蓝白锌外观整洁,适合电子、家电领域;彩锌耐蚀性优于蓝白锌,适合户外轻度腐蚀环境;黑锌多用于隐蔽装配场景。关键要求:需进行钝化处理,在锌层表面形成钝化膜,大幅提升耐蚀性;注意卡爪部位的镀层厚度均匀,避免影响弹性。
创新固位防松结构,紧固稳定性升级:区别于传统卡式螺母单一卡接设计,该中心在于采用“弹性件反向支撑+固位孔限位”双重结构,在异形螺母主体预设固位孔与卡接槽,弹性件通过精细组装后形成反向支撑力,可牢牢卡合安装基体,即使在高振动、高负荷工况下,也能避免螺母松动、脱落,解决传统异形螺母易位移、紧固性不足的行业痛点,尤其适配汽摩配、轨道交通等高频振动场景。异形结构与功能适配,兼容性更强:技术支持异形结构定制化设计,可根据安装基体的特殊形状、安装空间需求,优化螺母主体轮廓与卡接点位布局,突破传统标准螺母的安装限制,实现“一型一适配”的非标解决方案。同时,异形结构与弹性件支撑力精细匹配,在保证安装兼容性的同时和紧固强度与使用寿命。 温州万胜紧固件有限公司是一家提供异型卡式螺母的公司,欢迎您的到来。
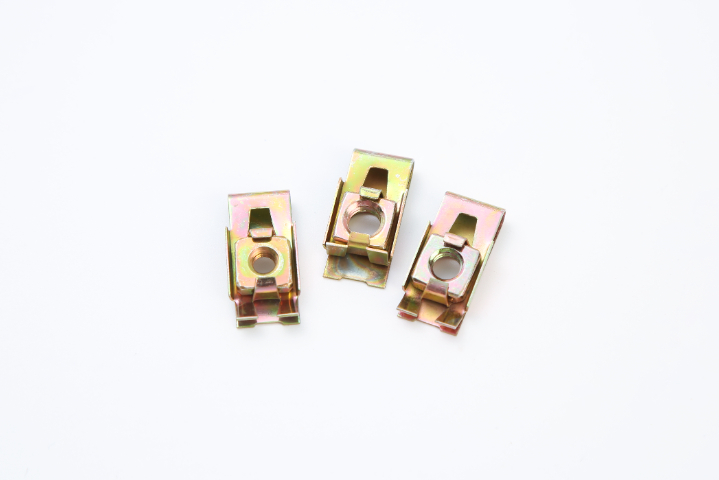
螺纹精车与攻丝:采用数控攻丝机,对冷镦成型后的异形螺母预留位进行精车攻丝,根据需求加工对应规格螺纹(常用M4-M12),攻丝过程中喷洒切削液,减少螺纹磨损,保证螺纹精度达IT9级,无滑丝、缺牙现象。组装与校准:将加工完成的弹性件与异形螺母主体进行精细组装,通过压合设备固定弹性件位置,确保弹性件支撑力度均匀、卡接顺畅;随后通过光学筛选机校准组装精度,排查弹性件偏移、组装松动等问题。表面处理工艺:根据场景需求,采用兰白锌、达克锈等表面处理方式,通过电镀、钝化工艺提升异形卡式螺母的耐腐蚀性;对于不锈钢材质产品,可额外进行抛光处理,兼顾防腐性与外观平整度。7.全流程质检:遵循万胜“三次质检”标准,采购环节核查材质成分,加工环节检测成型精度与螺纹质量,出货前通过拉力机、盐雾测试机检测紧固强度与耐腐性,同时通过磁粉探伤排查内部缺陷,确保产品合格。温州万胜紧固件有限公司是致力于提供异型卡式螺母,竭诚为您,期待您的到来。江苏异型卡式螺母直销
温州万胜紧固件有限公司是致力于提供异型卡式螺母,有想法的不要错过哦。江苏异型卡式螺母直销
安装过程操作要点固位与放置将异型螺母的卡爪端对准安装板孔,保证螺母与板面垂直,异型非对称结构需按图纸标识的方向放置,不可颠倒或旋转错位。若螺母带有固位销、台阶等辅助结构,需确保这些结构完全卡入板孔的对应位置,再进行压装。压装力度把控压铆时需匀速施力,压力大小以卡爪完全卡入板孔、螺母底面与板面贴合为准,不可过度施压,否则会导致卡爪塑性变形(失去弹性)、板面凹陷或螺母螺纹损坏。建议参考螺母厂家提供的压装参数表,根据板材厚度(如、钢板)调整压力值。避免二次调整压装完成后,若发现螺母位置偏差,禁止强行撬拨或敲击矫正,否则会破坏卡爪与板材的咬合结构,导致螺母松动失效,需拆卸后重新安装(拆卸时需用工具顶出卡爪)。 江苏异型卡式螺母直销


- 山西异型卡式螺母厂家 2026-08-04
- 陕西异型卡式螺母常见问题 2026-08-03
- 内蒙古优势异型卡式螺母 2026-08-03
- 山西异型卡式螺母厂家电话 2026-08-03
- 上海国内异型卡式螺母 2026-08-02
- 北京异型卡式螺母推荐 2026-08-02
- 浙江比较好的异型卡式螺母 2026-08-02
- 耐用异型卡式螺母欢迎选购 2026-08-01
- 河南异型卡式螺母厂家批发价 2026-08-01
- 质量异型卡式螺母多少钱 2026-08-01
- 中国澳门异型卡式螺母价格 2026-08-01
- 内蒙古创新异型卡式螺母 2026-07-31