
- 品牌
- 精诚得
- 型号
- 齐全
模具先进制造技术的发展主要体现在:高速铣削加工普通铣削加工采用低的进给速度和大的切削参数,而高速铣削加工则采用高的进给速度和小的切削参数,高速铣削加工相对于普通铣削加工具有如下特点:a.高效 高速铣削的主轴转速一般为15000r/min~40000r/min,比较高可达100000r/min。在切削钢时,其切削速度约为400m/min,比传统的铣削加工高5~10倍;在加工模具型腔时与传统的加工方法(传统铣削、电火花成形加工等)相比其效率提高4~5倍。冲头掉落:末充份固定或悬吊,或螺丝太细强度不ì,或冲头折断。张家港靠谱的精密冲压模具价格
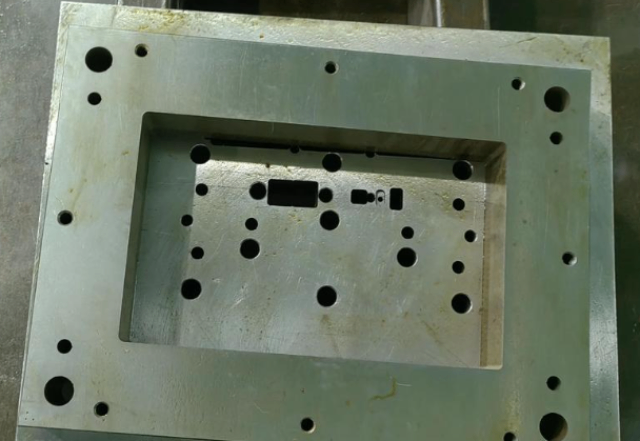
c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。吴江区常规精密冲压模具预算逃孔不ì:冲头压板逃孔尺寸或深度不够,冲头和剥料板逃部不ì通常为剥料板损坏。
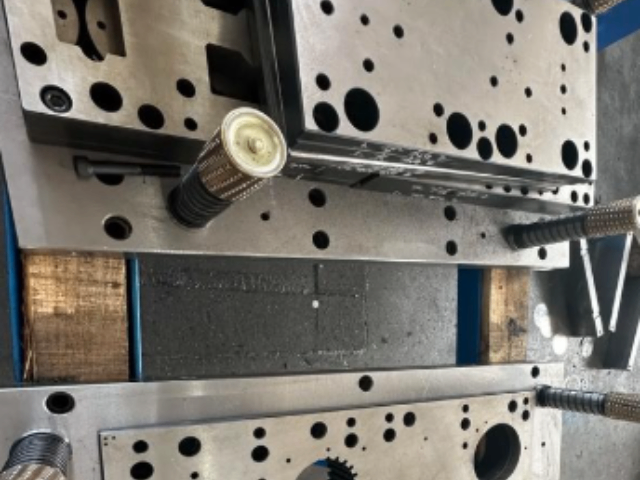
d. 高碳中铬工具钢用于模具的高碳中铬工具钢有Cr4W2MoV、Cr6WV 、Cr5MoV等,它们的含铬量较低,共晶碳化物少,碳化物分布均匀,热处理变形小,具有良好的淬透性和尺寸稳定性。与碳化物偏析相对较严重的高碳高铬钢相比,性能有所改善。e. 高速钢高速钢具有模具钢中比较高的的硬度、耐磨性和抗压强度,承载能力很高。模具中常用的有W18Cr4V(代号8-4-1)和含钨量较少的W6Mo5 Cr4V2(代号6-5-4-2,美国牌号为M2)以及为提高韧性开发的降碳降钒 高速钢 6W6Mo5 Cr4V(代号6W6或称低碳M2)。高速钢也需要改锻 ,以改善其碳化物分布 。
9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修这将进一步拓展精密冲压模具的应用领域,提高生产效率。
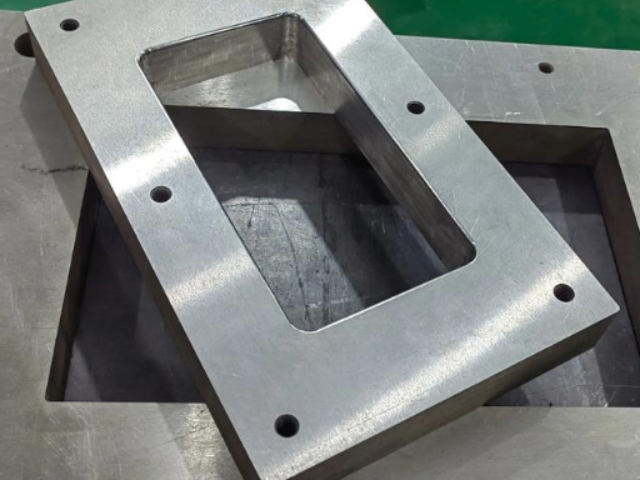
19、变薄拉深变薄拉深是把空心工序件进一步改变形状和尺寸,意图性地把侧壁减薄的一种拉深工序。20、反拉深反拉深是把空心工序件内壁外翻的一种拉深工序。21、差温拉深差温拉深是利用加热、冷却手段,使待变形部分材料的温度远高于已变形部分材料的温度,从而提高变形程度的一种拉深工序。22、液压拉深液压拉深是利用盛在刚性或柔性容器内的液体,代替凸模或凹模以形成空心件的一种拉深工序。23、压筋压筋是起伏成形的一种。当局部起伏以筋形式出现时,相应的起伏成形工序称为压筋 [1]。用于制造手机金属中框、连接器端子等微型零件。姑苏区新款精密冲压模具更换
常见的维护措施包括清洁模具、定期检查磨损情况、润滑等。张家港靠谱的精密冲压模具价格
模具CAD/CAM技术计算机技术、机械设计与制造技术的迅速发展和有机结合,形成了计算机辅助设计与计算机辅助制造(CAD/CAM)这一新型技术。CAD/CAM是改造传统模具生产方式的关键技术,是一项高科技、高效益的系统工程,它以计算机软件的形式为用户提供一种有效的辅助工具,使工程技术人员能借助计算机对产品、模具结构、成形工艺、数控加工及成本等进行设计和优化。模具CAD/CAM能***缩短模具设计及制造周期、降低生产成本、提高产品质量已成为人们的共识。张家港靠谱的精密冲压模具价格
昆山精诚得精密五金模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**精诚得供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 虎丘区便宜的精密冲压模具品牌 2026-09-16
- 工业园区便宜的精密冲压模具更换 2026-09-16
- 苏州制造精密冲压模具推荐 2026-09-16
- 吴中区常规精密冲压模具批发 2026-09-16
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15
- 太仓制造精密冲压模具品牌 2026-09-15
- 工业园区耐用精密冲压模具品牌 2026-09-15
- 工业园区靠谱的精密冲压模具配送 2026-09-15
- 吴中区特色精密冲压模具推荐 2026-09-15

- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16