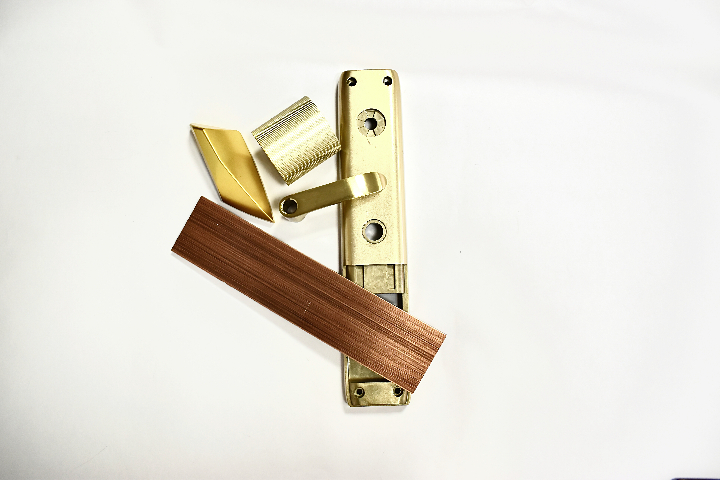
高频摩擦工况下的五金产品(如轴承、齿轮、滑块)需具备优异的耐磨性,以承受长期的摩擦损耗,高频摩擦工况五金表面处理的耐磨强化技术成为需求。常用耐磨强化工艺包括电镀硬铬、化学镀镍磷合金、热喷涂陶瓷涂层、激光熔覆等,电镀硬铬涂层硬度可达 HV800-1000,耐磨性强,适用于液压杆、模具等产品;化学镀镍磷合金(高磷镀层)硬度可达 HV900-1100,经热处理后硬度可提升至 HV1200 以上,适用于精密机械零件;热喷涂陶瓷涂层(如氧化铝、氧化锆)硬度超过 HV1500,耐磨性能优异,适用于高温、高速摩擦工况。耐磨强化技术的关键在于提升涂层的硬度、致密度与结合力,通过优化工艺参数,如电镀硬铬的电流密度、化学镀镍的镀液温度与 pH 值、热喷涂的喷涂距离与速度,确保涂层质量;采用复合耐磨工艺,如 “电镀镍 + PVD 氮化钛”“激光熔覆 + 抛光”,进一步提升耐磨性能。此外,需根据摩擦工况的具体条件(如载荷、速度、温度、介质)选择适配的耐磨涂层材料与工艺,例如在润滑条件差的工况下,选择自润滑涂层,如聚四氟乙烯复合涂层。高频摩擦工况五金表面处理的耐磨强化技术,提升了产品的使用寿命与可靠性,降低了运行维护成本。五金表面处理工艺迭代,来宝低温喷涂技术适配热敏基材加工。广东阳极氧化五金表面处理不易氧化
五金表面处理的质量直接决定产品性能与使用寿命,需建立的检测体系,涵盖外观、厚度、附着力、耐腐蚀性等指标。外观检测采用目视法与放大镜观察,要求表面无流挂、缩孔、色差、颗粒等缺陷,色泽均匀一致,金属镀层需无露底、烧焦现象。厚度检测根据镀层类型选择相应方法,涂层采用磁性测厚仪,电镀层采用涡流测厚仪,精度控制在 ±1μm,确保厚度符合设计要求,例如热浸镀锌层厚度不低于 85μm,阳极氧化膜厚度不低于 10μm。附着力检测常用划格法,用刀片在表面划 1mm×1mm 方格,胶带粘贴后无涂层脱落为合格;对于镀层,可采用弯曲试验或冲击试验,检验镀层与基材的结合强度。耐腐蚀性检测是关键指标,盐雾试验为常用,中性盐雾试验(NSS)要求连续喷雾,钢铁基材镀锌件需通过 72 小时无红锈,铝合金阳极氧化件需通过 240 小时无腐蚀。此外,环保指标检测需符合 RoHS 要求,确保铅、汞、镉、六价铬等重金属含量不超标,VOC 排放符合国家标准。五金表面处理的质量检测需贯穿生产全过程,从原材料检验到成品出厂,层层把控,确保产品品质稳定。广东发黑五金表面处理来图加工铝合金五金表面处理选来宝,微弧氧化技术提升硬度与绝缘性能。
PVD(物相沉积)技术作为五金表面处理的工艺,通过真空环境下的物理沉积作用,在基材表面形成金属或陶瓷薄膜,兼具优异的装饰性与功能性,广泛应用于奢侈品五金、精密仪器、汽车配件等领域。该工艺主要包括磁控溅射、蒸发镀膜、离子镀等类型,其中磁控溅射镀膜均匀性强,膜厚可精细控制在 0.1-5μm,常用靶材有钛、铬、锆等,能实现金色、银色、色等多种装饰效果,且耐磨性远超传统电镀。离子镀技术则通过离子轰击增强膜层与基材的结合力,涂层硬度可达 1500HV 以上,耐划伤性能优异,适用于手机中框、手表表壳等高频使用场景。PVD 五金表面处理的优势在于环保无污染,全程无废液排放,符合欧盟 REACH 法规要求,同时膜层稳定性强,不易褪色、脱落,盐雾试验寿命可达 1000 小时以上。实操过程中需严格控制真空度(10⁻³-10⁻⁵Pa)、沉积温度(150-300℃)与靶材纯度,避免膜层出现、色差等缺陷,对于复杂形状工件,需采用多工位旋转镀膜技术,确保膜层全覆盖。PVD 技术的推广应用,推动了五金表面处理向化、环保化转型,满足了市场对性能与外观的双重严苛需求。
五金表面处理过程中产生的废液(如电镀废液、酸洗废液、钝化废液)含有重金属离子、酸碱物质等污染物,若直接排放会造成严重环境污染,废液处理与资源回收利用成为行业可持续发展的关键。废液处理技术主要包括化学沉淀法、电解法、膜分离法、吸附法等,化学沉淀法通过添加药剂使重金属离子形成沉淀物,适用于处理高浓度含重金属废液;电解法可回收废液中的铜、镍等贵金属,同时降低污染物浓度,实现资源回收与达标排放的双重目标;膜分离法利用反渗透膜、纳滤膜等分离技术,截留废液中的污染物,净化后的水可循环使用,节水率达 60% 以上。资源回收利用方面,从电镀废液中回收铜、镍、铬等金属,纯度可达 99% 以上,可重新用于电镀生产;酸洗废液中的铁离子可回收制备聚合硫酸铁等水处理药剂,实现变废为宝。五金表面处理企业需根据废液类型与成分,制定个性化处理方案,例如含氰电镀废液需先进行破氰处理,再采用化学沉淀法去除重金属;含铬废液可采用还原沉淀法,将六价铬还原为三价铬后沉淀去除。同时,建立废液处理台账,记录处理过程与排放数据,确保合规。废液处理与资源回收利用不*降低了环境风险,还降低了原材料采购成本,实现经济效益与环境效益的统一。家具五金表面处理,来宝仿木纹喷涂工艺兼顾美观与耐用性。
五金表面强化处理是通过物理或化学方法改变基材表面组织结构,提升硬度、耐磨性与疲劳强度的工艺,是五金表面处理的重要分支,适用于机械零件、工具、模具等需要承受高负荷的产品。常用工艺包括渗碳、渗氮、碳氮共渗、激光淬火等,渗碳处理通过提高表面碳含量,经淬火回火后表面硬度可达 HRC58-64,适用于齿轮、轴类等传动零件;渗氮处理则在表面形成氮化层,硬度超过 HV1000,且处理温度低(500-600℃),变形小,适合精密零件。激光淬火技术利用高能量激光束快速加热表面,冷却后形成马氏体组织,硬化层深度 0.5-2mm,硬度提升 40%-60%,且加热区域精细,不影响基材内部性能,适用于复杂形状工件。五金表面强化处理的关键在于根据基材材质与使用需求选择适配工艺,例如低碳钢适合渗碳处理,中碳钢可采用碳氮共渗,不锈钢则优先选用等离子渗氮。此外,“表面强化 + 涂层处理” 复合方案可进一步提升综合性能,如渗氮后再进行 PVD 镀膜,既增强表面硬度,又提升防腐性能。通过科学的五金表面强化处理,可延长五金产品的使用寿命,降低维护成本,满足机械制造行业对高性能零件的需求。来宝五金表面处理采用热喷涂技术,重防腐涂层适配大型构件。钝化五金表面处理来图加工
五金表面处理环保升级,来宝无铬钝化工艺符合欧盟 REACH 标准。广东阳极氧化五金表面处理不易氧化
CVD(化学气相沉积)技术作为五金表面处理的工艺之一,通过气态反应物在基材表面的化学反应形成薄膜,适用于高温、高压、强腐蚀等特殊工况下的五金产品防护。该工艺可沉积碳化硅、氮化钛、金刚石等高性能材料,涂层厚度 5-50μm,硬度超过 2000HV,耐温可达 1600℃以上,广泛应用于航空航天零部件、石油钻采设备、模具等领域。例如,模具表面采用 CVD 金刚石涂层后,耐磨性提升 5-10 倍,使用寿命延长 3-5 倍,同时降低脱模阻力,提升生产效率。CVD 五金表面处理的关键在于精细控制反应温度(800-1200℃)、气体流量与反应压力,确保涂层致密无孔隙,对于热敏性基材,可采用低温等离子体增强 CVD(PECVD)技术,将沉积温度降至 300℃以下,拓展应用范围。此外,CVD 技术可与其他工艺复合使用,如 “电镀镍 + CVD 碳化硅” 复合涂层,兼具优异的防腐性与耐磨性,适用于海洋工程设备等极端环境。尽管 CVD 工艺成本较高,但在精密制造领域,其性能优势使其成为不可替代的五金表面处理方案,随着技术迭代,成本逐步降低,应用场景不断扩大。广东阳极氧化五金表面处理不易氧化
中山市东凤镇来宝五金加工场是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同中山市东凤镇来宝五金加工供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!