食品接触用五金产品(如厨具、食品加工设备配件、餐具)的表面处理需符合食品安全标准,确保无有害物质迁移,保障人体健康,食品接触用五金表面处理的安全合规技术成为要求。常用安全合规工艺包括不锈钢钝化、电镀镍(食品级)、阳极氧化(食品级)、特氟龙涂层(PTFE)等,不锈钢钝化采用无铬钝化剂,在表面形成致密保护膜,防止锈蚀,同时确保无重金属迁移,符合 GB 4806.9-2016 标准;电镀镍(食品级)采用高纯度镍盐,严格控制杂质含量,镀层厚度均匀,无孔隙,符合 FDA(美国食品药品监督管理局)标准;特氟龙涂层(PTFE)具有耐高温、耐腐蚀、不粘性能,适用于厨具表面,符合 GB 4806.10-2016 标准。安全合规技术的关键在于原材料的选择与工艺控制,需选用食品级处理药剂,避免使用含铅、镉、六价铬等有害物质的药剂;严格控制处理过程中的温度、时间、浓度等参数,确保涂层致密无孔隙,减少有害物质迁移风险;建立食品接触用五金表面处理的质量控制体系,对原材料、半成品、成品进行严格检测,包括重金属迁移量、总迁移量、感官指标等,确保符合食品安全标准。食品接触用五金表面处理的安全合规,是企业社会责任的体现,也是赢得消费者信任的关键。来宝五金表面处理为医疗器械定制,生物相容性涂层符合 FDA 标准。钝化五金表面处理不掉色
绝缘型五金表面处理技术用于在五金产品表面形成绝缘涂层,阻断电流传导,保障电气安全,适用于电气设备支架、绝缘紧固件、电子元件外壳等产品。常用绝缘处理工艺包括阳极氧化绝缘、粉末喷涂绝缘、电泳绝缘、陶瓷涂层绝缘等,阳极氧化绝缘通过在铝合金表面形成厚氧化膜(厚度 20-50μm),击穿电压可达 500-1000V,适用于铝合金绝缘零件;粉末喷涂绝缘采用环氧树脂粉末涂料,涂层厚度 50-150μm,击穿电压可达 1000-3000V,绝缘性能稳定,适用于电气设备外壳;陶瓷涂层绝缘通过热喷涂或 CVD 技术制备,绝缘性能优异,耐温可达 1000℃以上,适用于高温电气零件。绝缘型五金表面处理的关键指标包括击穿电压、绝缘电阻、耐温性与耐湿性,需通过专业设备进行检测,确保符合相关电气安全标准,如 IEC 60664、GB/T 1408 等;涂层需具备良好的附着力与机械强度,避免使用过程中因碰撞、摩擦导致涂层破损,影响绝缘性能。此外,需根据使用环境选择适配的绝缘涂层,例如在潮湿环境下,选择耐湿性强的涂层,如聚氨酯粉末涂料;在高温环境下,选择耐高温绝缘涂层。绝缘型五金表面处理技术,为电气设备的安全运行提供了重要保障。中山喷砂五金表面处理工厂五金表面处理跨境合规,来宝涂层满足欧美 RoHS 与 ASTM 标准。
激光清洗技术作为五金表面处理的新型预处理工艺,利用高能量激光束照射基材表面,去除油污、锈蚀、氧化膜等污染物,具有高效、环保、无损伤、精细等优势,适用于精密五金件、大型钢结构、航空航天零部件等的预处理。激光清洗的原理是通过激光能量被污染物吸收,使污染物瞬间汽化、分解或剥离,不会损伤基材表面,处理后表面清洁度高,粗糙度适中,有利于后续涂层的附着力提升。该技术适用于多种基材,如钢铁、铝合金、铜合金、钛合金等,可处理的污染物包括油污、铁锈、氧化皮、油漆涂层、焊接飞溅等;激光清洗设备可分为手持便携式与自动化生产线式,手持便携式适用于小型、复杂形状工件的局部清洗,自动化生产线式适用于大批量、大面积工件的连续清洗。五金表面处理的激光清洗预处理技术需根据基材材质与污染物类型选择适配的激光参数(如激光功率、扫描速度、光斑大小),避免激光能量过高导致基材损伤;处理后需及时进行后续表面处理,避免基材表面再次氧化。激光清洗技术的应用,替代了传统的酸洗、喷砂等预处理工艺,减少了化学药剂的使用与废弃物排放,实现了环保预处理,同时提升了预处理质量与效率。
大型五金构件(如桥梁钢结构、大型机械设备外壳、建筑幕墙龙骨)尺寸大、重量重、结构复杂,其表面处理的施工技术与质量控制面临诸多挑战,需采用设备与工艺,确保处理效果均匀、达标。施工技术方面,预处理采用高压无气喷涂除锈、喷砂除锈等高效工艺,针对大型构件的复杂结构,采用便携式喷砂设备或攀爬式除锈机器人,确保除锈彻底;涂装采用无气喷涂、空气辅助无气喷涂等工艺,配备高压喷涂机与长距离输送管道,实现大面积快速涂装;对于高空作业的大型构件,采用脚手架、吊篮或高空作业平台,确保施工安全与便捷。质量控制方面,建立全过程质量管控体系,预处理阶段检测表面粗糙度(需达到 Ra3.2-6.3μm)与清洁度(符合 Sa2.5 级以上);涂装过程中实时监控涂层厚度,采用湿膜测厚仪与干膜测厚仪结合的方式,确保涂层厚度符合设计要求;涂装后进行附着力检测(划格法或拉开法)、耐腐蚀性检测(盐雾试验或现场挂片试验)。五金表面处理效率提升,来宝连续式生产线减少工序等待时间。
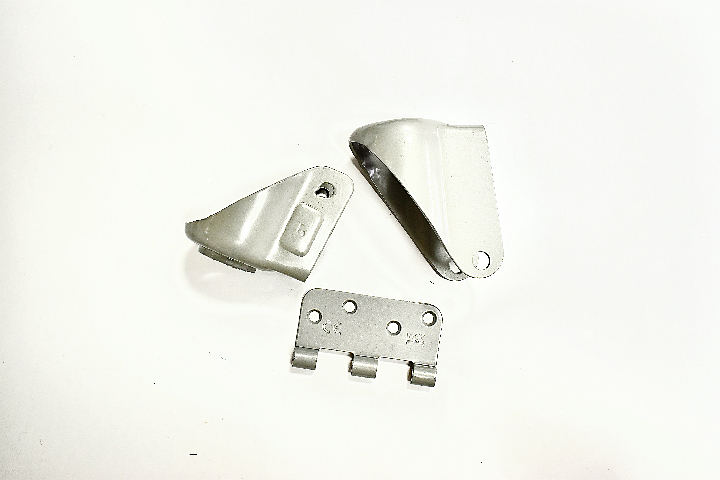
五金表面处理行业的可持续发展离不开绿色供应链的建设,通过整合供应链各环节的环保资源,实现原材料采购、生产加工、废弃物处理全流程的绿色化,降低环境影响,提升行业整体可持续发展能力。绿色供应链建设的环节包括绿色原材料采购、绿色生产、绿色物流与废弃物资源化利用,绿色原材料采购优先选择环保型处理药剂、低 VOC 涂料、无铬钝化剂等绿色材料,要求供应商提供环保认证证书,确保原材料符合环保标准;绿色生产采用环保工艺与设备,如无氰电镀、水性喷涂、自动化生产线,减少污染物排放与能源消耗;绿色物流优化运输路线,选用新能源运输车辆,减少运输过程中的碳排放;废弃物资源化利用建立废液、废渣回收处理体系,回收重金属、水资源等,实现变废为宝。此外,需加强供应链上下游企业的协同合作,推动供应商进行环保技术升级,共同制定绿色供应链标准;建立绿色供应链评价体系,从环保、节能、资源利用等维度对供应链进行评估与优化。五金表面处理的绿色供应链建设不*符合国家 “双碳” 目标要求,还能降低企业运营成本,提升品牌形象,增强市场竞争力,实现经济效益、环境效益与社会效益的统一。弹簧五金表面处理,来宝电镀工艺兼顾弹性与抗疲劳性能。广东抛光五金表面处理镀层均匀
来宝五金表面处理通过 ISO 认证,废液回收系统践行绿色生产。钝化五金表面处理不掉色
五金表面处理的质量直接决定产品性能与使用寿命,需建立的检测体系,涵盖外观、厚度、附着力、耐腐蚀性等指标。外观检测采用目视法与放大镜观察,要求表面无流挂、缩孔、色差、颗粒等缺陷,色泽均匀一致,金属镀层需无露底、烧焦现象。厚度检测根据镀层类型选择相应方法,涂层采用磁性测厚仪,电镀层采用涡流测厚仪,精度控制在 ±1μm,确保厚度符合设计要求,例如热浸镀锌层厚度不低于 85μm,阳极氧化膜厚度不低于 10μm。附着力检测常用划格法,用刀片在表面划 1mm×1mm 方格,胶带粘贴后无涂层脱落为合格;对于镀层,可采用弯曲试验或冲击试验,检验镀层与基材的结合强度。耐腐蚀性检测是关键指标,盐雾试验为常用,中性盐雾试验(NSS)要求连续喷雾,钢铁基材镀锌件需通过 72 小时无红锈,铝合金阳极氧化件需通过 240 小时无腐蚀。此外,环保指标检测需符合 RoHS 要求,确保铅、汞、镉、六价铬等重金属含量不超标,VOC 排放符合国家标准。五金表面处理的质量检测需贯穿生产全过程,从原材料检验到成品出厂,层层把控,确保产品品质稳定。钝化五金表面处理不掉色
中山市东凤镇来宝五金加工场汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来中山市东凤镇来宝五金加工供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!