重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。苏氏高钴钻含 8% 钴元素,在工业钻孔中更抗磨损,面对不锈钢等难加工材料,能保持良好钻孔性能,提升效率。茂名内冷麻花钻头大概价格
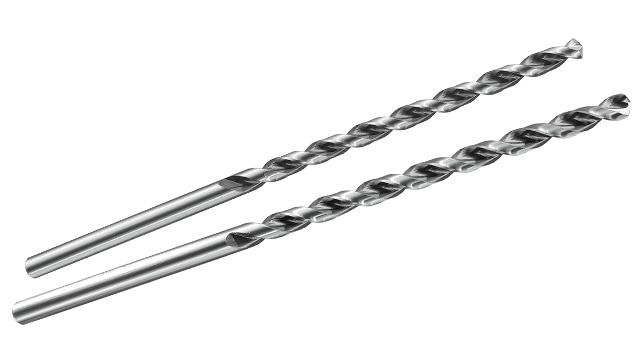
高钴加长钻 —— 耐磨加长,难加工材料深孔加工克星:高钴加长钻采用含钴高速钢材质,这种材质使其在 200mm 深孔加工中,耐磨性比普通加长钻提升 60%,即使连续钻削 304 不锈钢,也能够达到 50 孔以上无需修磨的出色表现,减少了中途停机换刀的时间,提高了深孔加工的效率。刃口经过强化处理,使横刃宽度缩减至 0.5mm,进刀阻力降低 40%,在加工厚度 100-200mm 的合金钢板时,能够轻松切入,减少了设备的负荷。排屑槽内置螺旋导向筋,这种特殊的结构使切屑排出方向稳定性提升 70%,确保切屑能够沿着预定的轨迹顺利排出,避免了切屑在孔内缠绕或堆积,保证了深孔加工的连续性和稳定性。深圳耐用麻花钻头厂家直销苏氏高钴钻具备出色高温红硬性,长时间加工后尺寸稳定,减少钻头更换频率,提升工业生产效率。
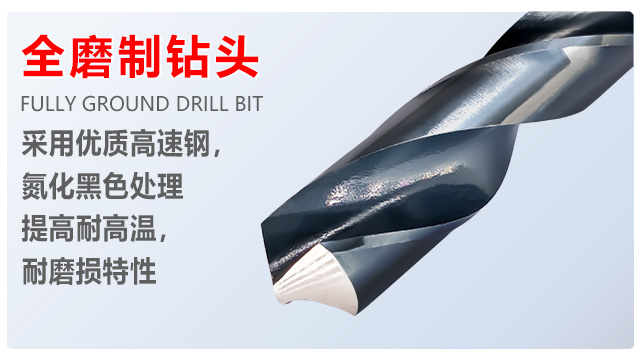
航空配件厂在加工高硬度合金零件时,普通钻头显得力不从心。这类零件材质特殊,硬度较高,普通钻头要么根本无法钻动,要么在钻削过程中极易出现崩刃现象,一旦崩刃,零件就会报废,造成巨大损失。苏氏高钴麻花钻通过在高速钢中添加 8% 钴元素,明显提升了硬度和强度。面对高硬度合金零件,它能够轻松应对,钻削过程顺畅,不易发生崩刃情况。这使得航空配件厂在加工过程中,能够保证钻孔精度,极大地减少了零件报废率。不*降低了原材料浪费带来的成本损失,还能确保产品质量达到航空配件的严格标准,提升了客户对企业的信任度,为企业赢得更多合作机会。
造船厂在加工船用钢板时,对钻孔质量和钻头性能要求较高。既要钻大孔,又要保证钻孔质量,以确保船体结构强度。普通大尺寸钻头在使用过程中,常出现不耐用、钻孔精度差等问题。不耐用导致频繁更换钻头,影响加工进度;钻孔精度差则可能影响船体钢板的连接强度,无法满足对船精度较高的要求。苏氏锥柄钻直径可达 40mm,满足了造船厂钻大孔的需求。并且,其采用高速钢材质,具有良好的耐用性,在钻削船用钢板时不易磨损。同时,该钻头能够保证较高的钻孔精度,确保了船体钢板的连接强度。造船厂使用苏氏锥柄钻后,不再担忧大孔钻孔质量问题,也无需频繁更换钻头,船体加工过程更加顺利,有力保证了造船进度和船体质量,符合船舶制造行业严格的安全标准要求。工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。
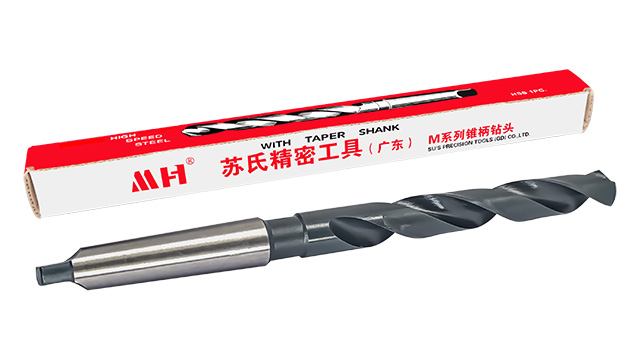
高速钢麻花钻头是应用极多的钻孔工具。它具有良好的韧性,这使得它在钻孔过程中不易折断,能够适应多种复杂的加工环境。从价格方面来看,相对较为亲民,是很多对成本较为敏感的加工场景必要考虑因素。在建筑装修领域,使用 φ13mm 直柄高速钢钻头配合手电钻,可在 PVC 管道上实现每分钟 1200 转的稳定钻孔,满足管道安装过程中的打孔需求。在机械维修场景中,φ8mm 锥柄高速钢钻头在钻床上加工 45# 钢时,配合皂化液冷却,可连续钻孔 200 次无磨损,展现出不错的耐用性,能够应对各类机械零部件的维修钻孔工作。在工业加工的苏氏高钴钻,8% 钴元素增强耐用性,针对不锈钢等难加工材料,可稳定轻松加工,减少工具损耗。汕头合资麻花钻头价格
苏氏 1/2 柄钻采用 12.7mm 通用柄径,适配台钻、CNC 等多类设备,高速钢基材搭配精密磨制刃口,钻孔稳定不打滑。茂名内冷麻花钻头大概价格
镀钛钻 —— 电子制造业的精密伙伴:电子元件的钻孔要求 “稳、准、轻”,苏氏镀钛钻的 TiAlN 涂层恰好满足需求。工业级 PVD 镀钛工艺让涂层厚度均匀在 3-5μm,表面光滑度 Ra≤0.2μm,在钻削电路板基材、铝合金外壳时,能减少材料粘连。涂层的低摩擦系数使钻头转速提升 20% 仍不打滑,在给手机中框打滑定点孔时,孔径误差可在 0.01mm 内。与未镀钛钻头相比,其散热性更好,连续钻 100 个 φ2mm 小孔后,温度仍低于 50℃,避免高温损坏电子元件。在精密仪器装配中,这种稳定性让它成为替代进口钻头的高性价比选择。茂名内冷麻花钻头大概价格








