氮化钻 —— 表面强化,经济耐用:氮化钻的表面氮化层厚度均匀,这层氮化层的显微硬度高达 HV950-1050,相比未经过氮化处理的钻头,耐磨性提升了 60%,能够在各种复杂的加工环境中保持良好的切削性能。同时,氮化处理还在钻头表面形成了一层致密的氧化层,经过耐盐雾测试可达 48 小时以上,即使在潮湿的环境中存放,也不易发生锈蚀现象,延长了钻头的存放寿命。与同规格的普通钻头相比,单支氮化钻的使用寿命能够延长 2 倍,按照单位钻孔数量计算,成本降低了 40%,在保证加工质量的同时,为用户节省了大量的耗材成本,是一款兼具性能和经济性的高质量产品。苏氏加长钻在工业上适配性强,1 到 16mm 的孔都能钻,长度够长,工件深处的孔也能钻得很到位。佛山HSE 麻花钻头批发
氮化钻 —— 农业机械维修的耐用之选:农业机械常年在田间作业,零部件易生锈,苏氏氮化钻的抗腐蚀性能正好派上用场。氮化层能隔绝水分和泥土中的盐分,钻头闲置时无需涂抹防锈油也不易生锈。在维修拖拉机变速箱时,钻削生锈的铸铁壳体,刃口不会因接触氧化皮而崩损。对比普通钻头,其表面硬度更高,在处理农机上的高硬度螺栓断头时,能较快的钻出中心孔,方便后续取出断头。对于农机维修点来说,这种 “耐造又便宜” 的钻头,能降低日常耗材成本,尤其适合乡镇地区的维修门店。上海合资麻花钻头苏氏高钴加长钻具备高耐磨与深孔适配双重优势,钻孔直线度高,满足发动机缸体等精密部件加工要求。
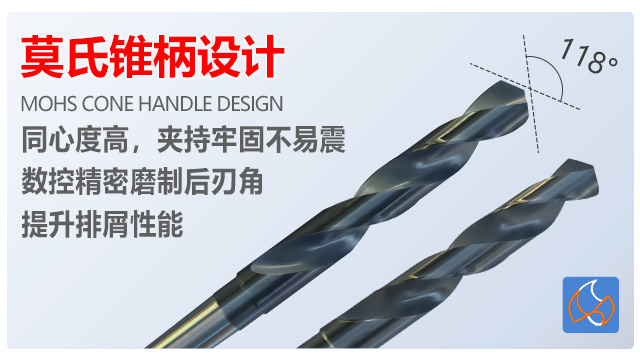
锥柄钻 —— 重型机械加工的一大利器:在重型机械加工厂的车间里,苏氏锥柄钻的稳定性备受青睐。莫氏锥柄与车床、钻床主轴的锥度完美契合,通过摩擦力实现自锁,高速钻孔时不会出现 “打滑” 现象。经过特殊热处理的高速钢基材,硬度突破 HRC62,在钻削 45 号钢、铸铁等材料时,刃口不易卷刃。其刃口角度经过优化,顶角 118 度的设计能分散切削力,配合螺旋角 30 度的排屑槽,在加工大型齿轮的固定孔时,切屑呈碎屑状顺畅排出,减少对孔底的划伤。普通锥柄钻在钻深孔时容易因晃动导致孔径变大,而苏氏产品能将公差在 0.02mm 内,满足精密装配需求。
高钴钻 —— 高精度加工,表面锋利:高钴钻的刃口经过五轴数控磨削加工,这种加工技术能够将刃口锋利度在 0.01mm 刃口半径,在钻削钛合金等高精度要求的材料时,加工后的表面粗糙度可达 Ra1.6,满足了精密零件加工对表面质量的严苛要求。含钴高速钢的导热系数比普通高速钢高 15%,散热性能更加优异,在加工过程中能够轻松将热量散发出去,避免了因热量积聚导致的刃口磨损和工件变形。适合加工厚度 5-30mm 的高温合金板材,钻孔尺寸精度可达 H8 级,减少了后续的铰孔工序,为企业节省了加工成本和时间。苏氏 1/2 柄钻头,12.7mm 通用柄部适配多类钻孔设备,安装便捷不打滑,刃口精密磨制,适配工业批量作业。
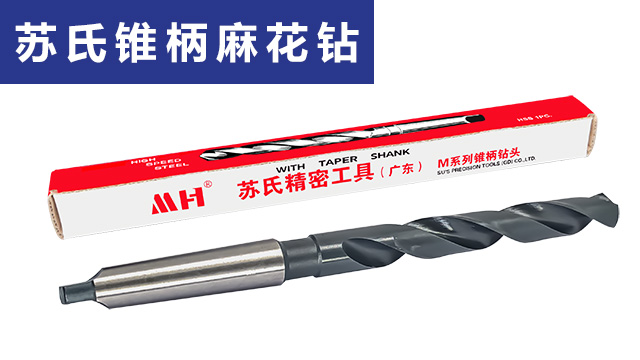
苏氏锥柄钻凭借标准化设计与可靠性能,成为工业加工中的常用工具。锥柄结构符合莫氏锥度规范,与各类机床、钻床的主轴适配性强,安装拆卸便捷,能快速切换作业场景,提升加工灵活性。钻体经精密数控加工,尺寸精度高,钻尖与刃口的角度一致性好,确保每一次钻孔都能达到稳定的效果,避免因工具误差影响产品质量。钻头材质选用高纯度高速钢,经过严格的质量检测,材质均匀无杂质,硬度分布合理,在加工厚板、型材等难度较高的工件时,仍能保持锋利的切削能力,不易变钝。排屑槽的螺旋设计充分考虑了不同材质的切削特性,可快速排出各类碎屑,减少卡钻风险,同时降低刃口积热,延长钻头使用寿命。该产品适用于机械加工、五金制造、重型设备维修等多场景,是兼顾实用性与稳定性的专业钻孔工具。苏氏套装钻头无需单独采购不同尺寸,减少库存压力,降低采购复杂度,五金店与加工厂均适用。广州内冷麻花钻头采购
苏氏镀钛麻花钻涵盖多规格尺寸,适配手电钻、台钻等设备,工业生产与日常维修均适用。佛山HSE 麻花钻头批发
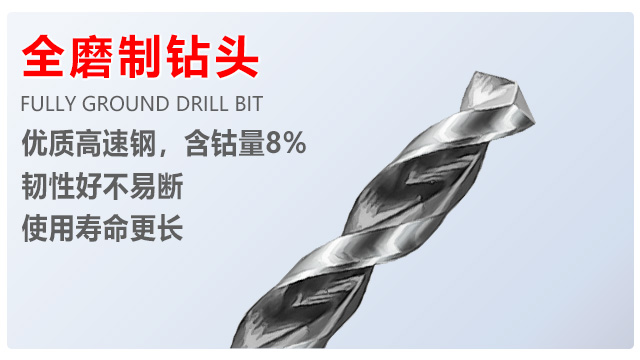
苏氏麻花钻头 —— 高速钢材质的性能体现:高速钢材质是苏氏麻花钻头品质的一大优势,我们在材质选择上有着严格的标准。选用的高速钢具有出色的综合性能,不*硬度高,能保证钻头在切削过程中不易磨损,而且韧性好,在遇到较硬的杂质或受力不均时,不易发生断裂。经过严格的筛选流程,剔除了材质中的杂质和缺陷,确保每一批次的高速钢性能稳定。同时,我们对高速钢进行了特殊的热处理工艺,进一步提升了机性能。普通麻花钻头往往采用劣质钢材,在使用过程中容易出现磨损快、易断裂等问题,而苏氏麻花钻头精心选择的高速钢,无论是在高温环境下连续作业,还是面对各种复杂的材料,都能保持稳定的性能,为您提供持久可靠的钻孔体验。佛山HSE 麻花钻头批发








