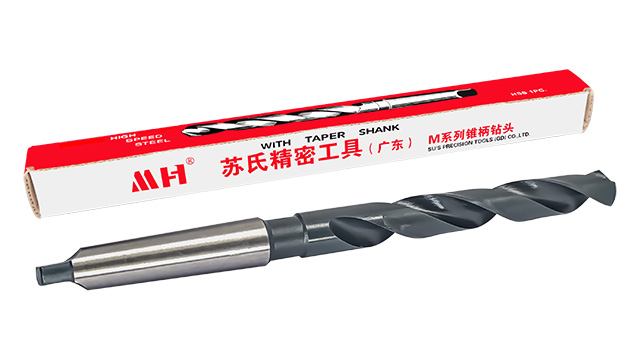
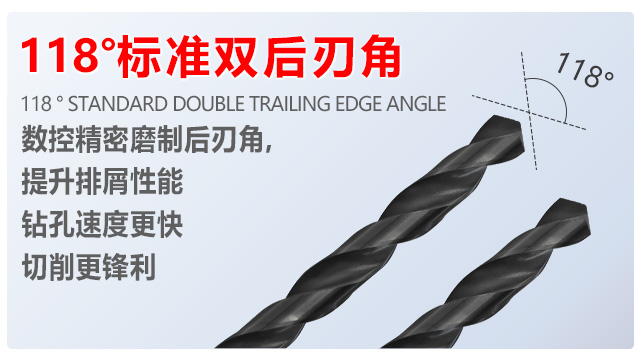
锥柄钻 —— 稳固高效,大口径钻孔:苏氏锥柄钻的莫氏锥柄设计是其区别于其他钻头的一大优势,也是实现稳固钻孔的关键。莫氏锥柄的锥度经过精密计算,能与机床主轴形成紧密的贴合,在高速旋转钻孔过程中,能提供强大的夹持力,减少钻头的晃动幅度,确保钻孔过程稳定可靠。高速钢材质在生产过程中经过特殊的热处理,硬度得到进一步提升,可轻松应对钢铁、铸铁等硬质材料的钻孔作业。数控磨制的切削刃锋利度较高,能较快切入硬质材料,减少切削阻力,降低设备能耗。配合大容量排屑槽,切屑能迅速排出,避免在孔内堆积。与普通锥柄钻相比,苏氏产品的稳定性更好,钻孔精度更高,在工业生产中的重型钻孔作业,如大型机械零件加工、模具制造等场景中,能够提高工作效率,是大口径级钻孔作业的理想选择。苏氏高钴套装钻头,套装含多种高钴规格,针对不锈钢、合金等硬料加工,一套搞定批量硬料钻孔,耐用耐磨。肇庆全磨麻花钻头采购
加长钻 —— 深入钻孔,轻松应对:针对那些需要深入钻孔的特殊场景,如管道安装、深孔加工、狭窄空间钻孔等,苏氏加长钻应运而生,很好地解决了普通钻头长度不足的问题。其钻体长度比普通钻头长 50% 以上,能轻松深入到普通钻头无法触及的位置。高速钢材质确保了加长钻在长距离钻孔时仍具有足够的强度,不易弯曲或断裂。优化后的排屑槽设计更是考虑到了深孔钻孔的特点,槽体的螺旋角度经过调整,能在长距离钻孔过程中,将切屑顺利地从孔底排出,避免切屑堵塞孔道,影响钻孔进度。普通加长钻往往存在排屑不畅的问题,而苏氏加长钻凭借出色的排屑性能,在建筑施工中墙体深孔钻孔、机械制造中零部件深孔加工等场景中,都能让钻孔工作变得轻松不费力,且加工快。浙江合资麻花钻头厂家现货想要钻孔用时少?苏氏 1/2 柄钻不容错过!柄部通用,兼容性强,广泛应用于各种工业场景,钻孔轻松不费力。
苏氏高钴钻具备出色的多材质适配性,凭借高钴材质的优异性能,可顺畅应对碳钢、铸铁、不锈钢、铜铝合金、高温合金等多种常见及难加工材质。刀体经整体热处理,硬度均匀,耐磨性强,在不同材质的钻孔作业中均能保持稳定切削性能。切削刃角度通用适配,无需频繁更换钻头即可完成多种材质加工,提升作业效率。螺旋槽导程优化设计,适配不同材质的排屑特点,确保切削过程顺畅,适用于机械加工、汽车维修、五金制造、手工 DIY 等多种场景,是一款通用性强的高性能钻孔工具。
麻花钻头的手工研磨技巧与设备要求:手工研磨时需准备砂轮(氧化铝砂轮用于高速钢,碳化硅砂轮用于硬质合金)、砂轮修整器和冷却液。研磨步骤:①修磨主切削刃,保证两刃对称,顶角符合要求;②修磨横刃,缩短长度并形成内刃;③修磨后刀面,保持后角一致;④研磨刃带,去除毛刺。研磨时需注意:①手持钻头要平稳,压力适中,避免砂轮与钻头剧烈碰撞;②经常用冷却液冲洗,防止钻头过热退火;③对于硬质合金钻头,研磨速度应低于高速钢钻头,避免刀片崩裂。专业研磨可使用钻头研磨机,保证精度和一致性。苏氏 1/2 柄钻的12.7mm通用柄部,在工业设备上兼容性强,无需频繁更换配件,可较快进行钻孔作业,提升效率。
专为批量钻孔生产场景设计,苏氏镀钛钻凭借钛涂层的高耐磨性,在连续批量作业中磨损速率低,减少换刀频次,提升生产效率。刀体采用标准化生产工艺,不同批次产品的尺寸一致性强,确保批量加工件的孔径统一,降低废品率。镀钛涂层使得钻头能够在长时间加温下不易软化,切削刃经特殊钝化处理,锋利度持久,可长期维持稳定切削性能,同时钛涂层具备良好的抗氧化性,能够延长钻头在批量生产环境中的使用寿命,适用于流水线加工、零部件批量制造等场景,为生产提供可靠助力。在工业加工的苏氏高钴钻,8% 钴元素增强耐用性,针对不锈钢等难加工材料,可稳定轻松加工,减少工具损耗。深圳镀钛麻花钻头厂家直销
苏氏 1/2 柄钻表面氮化处理,耐磨耐高温,可加工钢、铜、铝合金等多材质,工业批量作业性价比突出。肇庆全磨麻花钻头采购
麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。肇庆全磨麻花钻头采购








