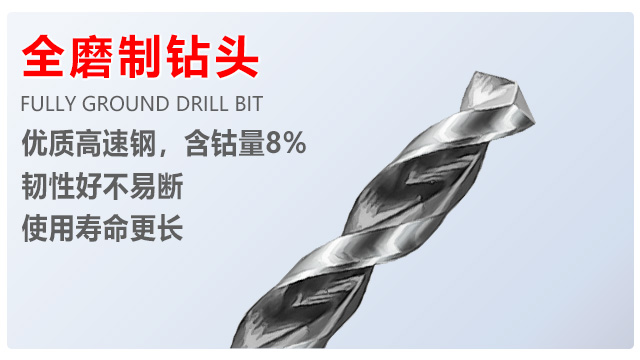
麻花钻头是金属加工中常用的切削工具之一,其名称来源于其螺旋状的沟槽设计,形似“麻花”。它的主要结构包括钻尖、切削刃、螺旋槽、钻柄等部分。钻尖通常呈118°或135°的角度,用于准确定位并开始切削;螺旋槽则负责排屑和冷却液的输送,确保钻孔过程的顺畅。麻花钻头广泛应用于金属、木材、塑料等材料的钻孔作业,其高效性和通用性使其成为机械加工中不可或缺的工具。根据不同的材料和加工需求,麻花钻头的材质、涂层和几何形状也会有所调整,以达到比较好的切削效果。苏氏高钴钻含 8% 的钴,在工业钻孔时特别抗磨损,钻不锈钢这些难弄的材料,还能保持好性能,效率高。浙江铝用麻花钻头现货
1/2 柄钻 —— 多材料兼容,操作便捷:1/2 柄钻的高速钢材质经过多元素合金化处理,通过调整材质中的合金成分比例,使其能够同时适应木材、塑料、Q235 钢等多种材料的钻孔需求,用户在加工不同材料时,无需频繁更换钻头,减少了换刀次数,提高了工作效率。柄部的滚花纹理间距为 0.8mm,这种精细的纹路设计使夹持摩擦力增加 30%,在装卸钻头时不易打滑,操作更加便捷安全,即使在手上有油污的情况下,也能稳稳地握住钻头进行装卸。刃口同心度误差≤0.02mm,保证了钻孔时的径向跳动小,孔径精度可达 H10 级,能够满足多数日常加工和小型生产对精度的要求。东莞合资麻花钻头厂家现货工业加工中遇到要钻深孔还得耐磨的情况,苏氏高钴加长钻刚好能满足,规格和长度都很实用。
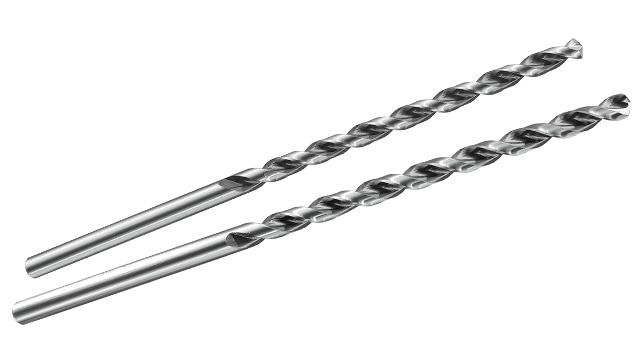
麻花钻头根据其设计和用途可以分为很多种类型。标准麻花钻头是非常常见的,适用于大多数材料的通孔或者盲孔加工;长系列钻头(加长型)用于深孔类加工,但它的刚性比较差,使用时需要降低进给量;左旋钻头则用于一些特殊场合,如需要反向排屑或者拆卸螺钉的作业。此外,还有中心钻、阶梯钻、多刃钻等多种变种,分别用于定位、多级孔加工和高效率切削。选择适合的钻头类型能够明显提高加工效率和精度,同时减少工具的损耗和加工的缺陷。
高钴钻 —— 不锈钢加工的克星:不锈钢因硬度高、粘性大,一直是钻孔难题,而苏氏高钴钻含钴量达 8%,专门攻克这一痛点。含钴高速钢的红硬性达到 600℃,在钻削 304 不锈钢时,即便刃口温度升高,仍能保持硬度。其刃口采用 “双后角” 设计,减少与工件的摩擦面积,配合圆弧过渡的横刃,进刀阻力比普通钻头降低 30%。在制作不锈钢防盗窗时,能轻松钻出 φ10mm 的孔,且孔壁无毛刺,无需二次打磨。对比普通高速钢钻头,在相同工况下,寿命延长 3 倍,让不锈钢加工厂的刃具成本大幅下降。苏氏镀钛麻花钻高速钢基材搭配镀钛工艺,红硬性出众,持续作业不易变形,使用寿命长。
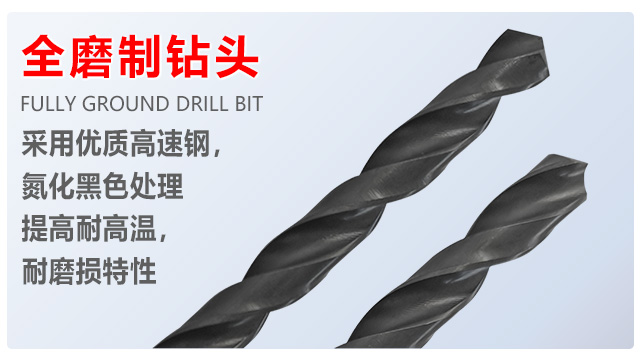
氮化钻 —— 农业机械维修的耐用之选:农业机械常年在田间作业,零部件易生锈,苏氏氮化钻的抗腐蚀性能正好派上用场。氮化层能隔绝水分和泥土中的盐分,钻头闲置时无需涂抹防锈油也不易生锈。在维修拖拉机变速箱时,钻削生锈的铸铁壳体,刃口不会因接触氧化皮而崩损。对比普通钻头,其表面硬度更高,在处理农机上的高硬度螺栓断头时,能较快的钻出中心孔,方便后续取出断头。对于农机维修点来说,这种 “耐造又便宜” 的钻头,能降低日常耗材成本,尤其适合乡镇地区的维修门店。苏氏加长钻长度能到 600mm,在工业深孔加工中很有优势,1 到 16mm 的孔都能钻,适配很多场景。TICN麻花钻头哪家好
苏氏高钴钻里加了 8% 的钴,在工业上用着特别耐磨,钻不锈钢这类难弄的材料也轻松,不用老换钻头。浙江铝用麻花钻头现货
在深孔加工过程中,普通钻头容易因排屑不畅导致切屑堆积在孔内,不*会卡住钻头,还会加剧钻头磨损,甚至划伤孔壁影响加工质量。苏氏锥柄钻针对深孔加工需求,优化了排屑槽结构,采用大螺旋角与宽排屑槽设计,能够较快将深孔内的切屑排出。即便在钻削深度超过 5 倍孔径的深孔时,也能保持顺畅的排屑效果,避免切屑在孔内堆积。顺畅的排屑不*减少了钻头与切屑的摩擦,延长了钻头使用寿命,还能保证深孔内壁的光滑度与精确性,减少因排屑问题导致的加工中断与质量缺陷。浙江铝用麻花钻头现货








