精密深孔加工对孔径精度、孔壁光滑度要求高,普通加长钻难以满足?苏氏高钴加长钻采用高钴细晶粒高速钢,经精磨与多道热处理工艺,尺寸公差经数控精密磨制,钻孔直径误差极小,确保精密加工需求。加长刀体采用抗振设计,减少钻孔过程中的抖动,配合精细研磨的切削刃,切削平稳,孔壁光滑无毛刺,无需后续打磨处理。螺旋槽表面光滑,排屑顺畅,避免碎屑划伤孔壁,适用于仪器仪表、电子设备、精密模具等对一些精密要求较高的场景,采购后轻松达到精密深孔加工标准,提升产品品质。高速钢搭配先进镀钛工艺,600℃高温仍保持强劲切削力,300 + 钻孔后锋利依旧!广州不锈钢麻花钻头品牌推荐
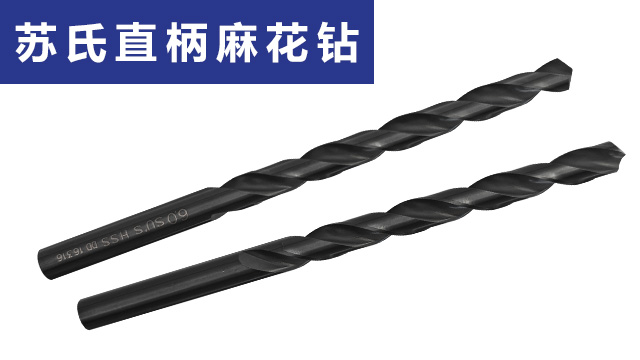
苏氏锥柄钻专为加工工业精密加工设计,锥柄与主轴的贴合精度高,高速旋转时稳定性强,能能够使得钻孔误差较小,能够满足机械零件加工中的高精度要求。钻头采用高速钢基材,含碳量与合金元素配比合理,经真空淬火处理后,硬度提升,同时保持良好的韧性,在高硬度切削作业中不易出现断裂或变形。刃口采用特殊研磨技术,切削角度为135°,切入工件时进给平稳,阻力小,不*提升加工效率,还能让孔壁保持规整光滑,减少后续打磨工作量。排屑槽采用大容积设计,配合优化的螺旋角度,排屑流畅不堵塞,即使在连续长时间作业中,也能维持稳定的加工状态。此外,钻头的耐热性能良好,长时间切削后仍能保持正常的切削性能,适用于模具钢、结构钢、有色金属等多种材质的加工,广泛应用于精密机械制造、航空零部件加工等加工领域。潮州高硬麻花钻头招商加盟工业大规模干活选苏氏氮化钻准没错,价格实在,钻出来的孔也合格,能帮着降低成本,不耽误生产。
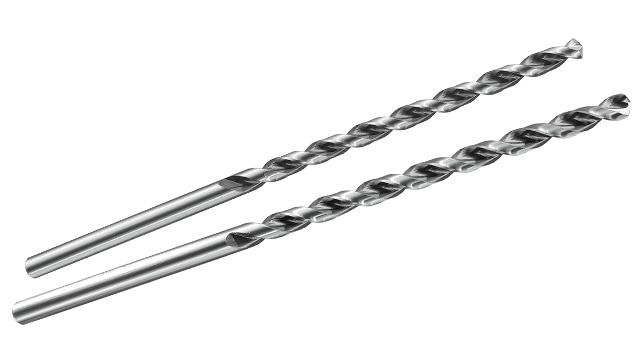
重型机械厂在加工大型齿轮零件时,对钻头性能提出了较高要求。 一方面需要钻头具备足够长度以钻削深孔,另一方面要能承受加工过程中产生的高温。 普通钻头在这两方面表现欠佳,要么长度无法满足需求,要么在高温下容易折断,严重影响加工质量和进度。 苏氏高钴加长麻花钻巧妙结合了高钴和加长的双重优势,8% 钴元素的添加赋予其出色的抗高温能力,150 - 300mm 的长度以及 4 - 13mm 的刃径,使其能够轻松深入大型齿轮内部进行深孔钻削。 在钻孔过程中,它既能抵御高温,保持钻头的稳定性,又不易损坏,从而确保钻孔质量能够满足对精度较高的要求,减少了因钻头问题导致的返工次数。重型机械厂采用苏氏高钴加长麻花钻后,加工效率大幅提高,零件报废率明显降低,能够避免了原材料的浪费,降低了工厂的生产成本。
涂层技术可以明显提升麻花钻头的性能。常见的涂层包括TiN(氮化钛,金黄色)、TiCN(碳氮化钛,蓝灰色)和TiAlN(氮铝钛,紫黑色)。这些涂层能够减少钻头与工件之间的摩擦,降低切削温度,同时提高钻头的硬度和耐磨性。例如,TiN涂层适用于普通钢材的加工,而TiAlN涂层则更适合高温合金和难切削材料。涂层钻头的寿命通常比未涂层钻头长3-5倍,虽然价格较高,但长期来看能够降低加工成本。此外,涂层还能改善排屑性能,减少积屑瘤的产生。工业钻孔就选苏氏 1/2 柄钻!通用柄部设计,适配各类设备,安装轻松,操作便捷,为工业加工带来出色的体验。
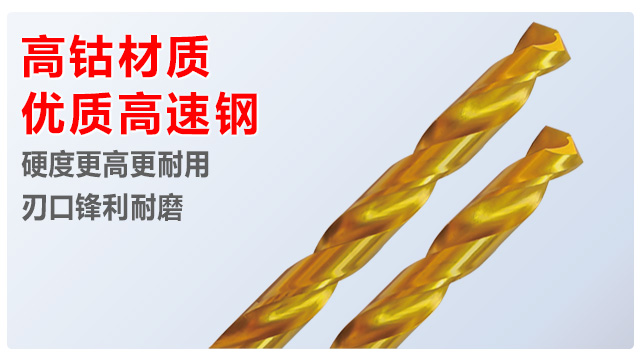
普通钻头在进行大孔径钻孔时,因自身刚性不足,容易出现钻头发颤、弯曲的情况,导致钻出的孔径偏大、孔壁粗糙,无法满足高精度加工需求。苏氏锥柄钻在设计上强化了钻身刚性,搭配锥形柄部的稳固支撑,整体抗弯曲、抗振动能力大幅提升。在加工直径较大的孔(如 20mm 以上孔径)时,即便钻身伸出长度较长,也能保持稳定的钻孔状态,不易出现发颤或弯曲。这使得钻出的大孔径不*尺寸精确,孔壁也更加光滑,减少后续打磨修整工序。对于需要加工大孔径精密工件的从业者来说,苏氏锥柄钻能轻松满足精度要求,减少因加工缺陷导致的产品报废。苏氏镀钛直柄麻花钻头,镀钛涂层硬度高,更加耐磨防锈,可轻松应对各类金属等材质,使得钻孔效率高。揭阳本地附近麻花钻头品牌推荐
苏氏 1/2 柄钻表面氮化处理,耐磨耐高温,可加工钢、铜、铝合金等多材质,工业批量作业性价比突出。广州不锈钢麻花钻头品牌推荐
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间广州不锈钢麻花钻头品牌推荐








