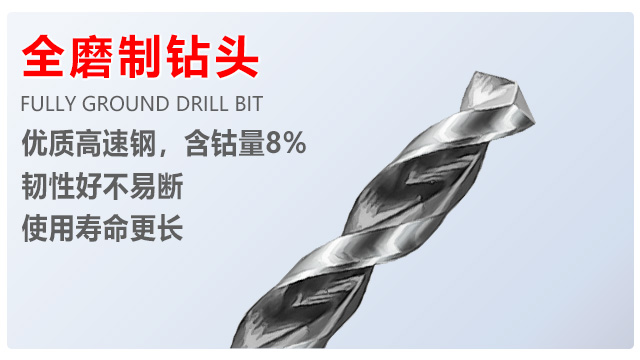
高钴麻花钻本质上也属于高速钢麻花钻的范畴,但其材质中添加了钴成分,这赋予了它更为出色的性能。钴元素的加入大幅提高了钻头的硬度、精度以及耐磨性能。高钴麻花钻适合加工一些硬度较高的材料,像各种金属,包括钢、不锈钢、铸铁、铝合金等。在加工不锈钢等金属钢材时表现尤为突出,能够实现高效、精细的钻孔。由于其出色的耐磨性,它还适用于加工较深的孔径。在一些手用钻孔行业,例如使用手电钻、台钻等设备进行作业时,高钴麻花钻能够发挥其优势,长时间保持锋利,减少更换钻头的频率,提升工作效率。准确到 ±0.02mm 的孔径把控,苏氏镀钛麻花钻,让每一个孔洞都完美契合设计需求。潮州本地附近麻花钻头推荐
不锈钢加工中麻花钻头的难点与解决方案:不锈钢(如 304、316)的加工难点在于:①加工硬化严重,切削温度高;②韧性大,切屑不易折断;③热导率低,散热差。需采用以下措施:①选用含钴高速钢(如 M42)或涂层硬质合金钻头,提高耐磨性;②修磨钻头,增大前角(12°-15°)、减小横刃长度,降低切削力;③切削速度 v=10-20m/min(比加工碳钢低 50%),进给量 f=0.1-0.2mm/r,避免切削温度过高;④使用极压乳化液或硫化切削油,增强冷却润滑效果;⑤采用分段进给,断屑排屑。佛山HSE 麻花钻头大概价格苏氏套装钻头覆盖微小孔径至较大尺寸,钻孔误差极小稳定,日常维修、家装施工与小型生产都能用。
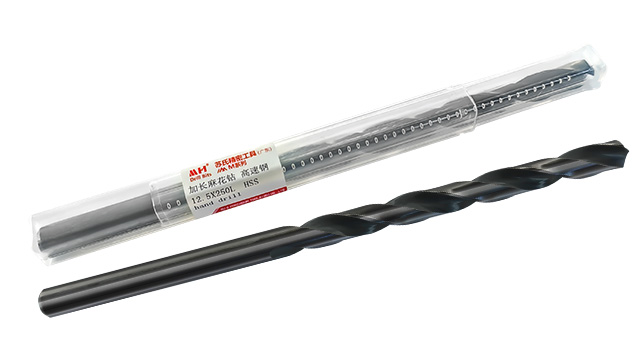
还在为深孔加工反复接长钻头、效率低下而烦恼?苏氏加长钻采用一体成型加长刀体,直接适配深层钻孔需求,无需分段作业,大幅缩短加工时间。刀体选用高速钢材质,经整体热处理,刚性充足,深孔切削时不易弯曲变形,彻底解决深孔钻孔易跑偏、孔径精度差的问题。优化螺旋槽设计,排屑通道顺畅,可较快排出深孔内碎屑,避免堵塞导致钻头损坏,降低采购损耗成本。直柄适配常规钻夹头,装夹便捷,适用于机械制造、管道安装等深孔场景,轻松攻克深孔加工难题,提升采购性价比。
麻花钻头根据其设计和用途可以分为很多种类型。标准麻花钻头是非常常见的,适用于大多数材料的通孔或者盲孔加工;长系列钻头(加长型)用于深孔类加工,但它的刚性比较差,使用时需要降低进给量;左旋钻头则用于一些特殊场合,如需要反向排屑或者拆卸螺钉的作业。此外,还有中心钻、阶梯钻、多刃钻等多种变种,分别用于定位、多级孔加工和高效率切削。选择适合的钻头类型能够明显提高加工效率和精度,同时减少工具的损耗和加工的缺陷。工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。
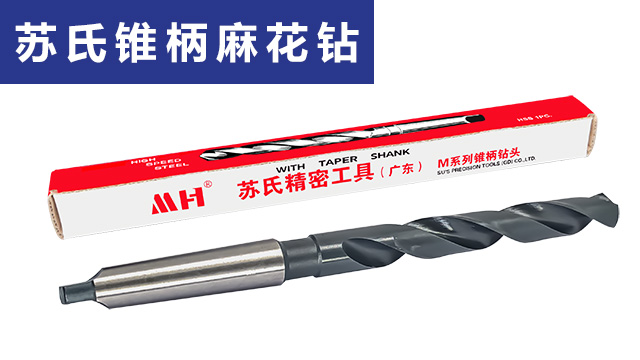
苏氏 1/2 柄钻聚焦用户需求,以通用适配、耐磨耐用为一大卖点做为优势,12.7mm 柄径能够兼容各类钻孔设备,解决了不同场景下工具适配的痛点,让作业更便捷。钻头采用质量高速钢基材,搭配数控工具的表面处理工艺,耐磨性与抗氧化性大幅提升,在高频次钻孔作业中,能长时间保持刃口锋利,减少更换频率,提升整体生产效率。刃口经数控工具研磨,切削角度优化,切入阻力小,钻孔过程平稳,不*能提高加工速度,还能能够保护工件表面,避免出现崩边、划痕等问题。排屑槽采用双螺旋设计,排屑通道顺畅,容积充足,可较快排出切削过程中产生的碎屑,避免堆积在孔内影响加工精度,同时降低刃口积热,延长钻头使用寿命。该钻头覆盖 1-36mm 多规格尺寸,能满足不同孔径的加工需求,适配钢、铜、铝、塑料等多种材质,能够应用于机械制造、汽车维修、建筑装修等领域,是一款性价比出众的通用型钻孔工具。苏氏锥柄钻锥柄与机床主轴贴合紧密,高速旋转稳定性强,保证钻孔垂直度,适配精密机械加工场景。广州HSE 麻花钻头哪里买
工业干活怕麻烦就选苏氏 1/2 柄钻,12.7mm 的柄部规格统一,换着用不用调设备,省不少时间。潮州本地附近麻花钻头推荐
麻花钻头的刃磨是保持其良好切削性能的重要环节。随着钻孔次数的增加,麻花钻头的切削刃会逐渐磨损,导致切削力增大、钻孔质量下降。此时,就需要对钻头进行刃磨。刃磨麻花钻头需要一定的技巧和经验,一般需要使用专门的刃磨设备,如砂轮。在刃磨过程中,要保证两条主切削刃的长度、角度以及横刃的形状符合要求。首先,将钻头的切削刃对准砂轮的边缘,以合适的角度进行磨削,使主切削刃恢复锋利。同时,要注意控制磨削量,避免过度磨削导致钻头切削刃变薄、强度降低。对于横刃,也需要进行适当的修磨,减小其轴向力。正确的刃磨能够使麻花钻头恢复良好的切削性能,延长其使用寿命,降低加工成本。潮州本地附近麻花钻头推荐








