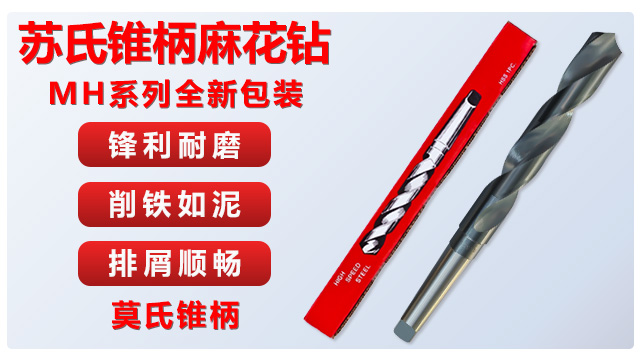
麻花钻头断裂的预防措施与解决方法:钻头断裂的主要原因有:①轴向力过大(如进给量过大、横刃未修磨);②切削速度过高导致过热软化;③钻头刚性不足(长径比过大、机床振动);④工件材料硬质点冲击。预防措施包括:①合理选择切削参数,加工钢件时 v≤25m/min,f≤0.3mm/r;②修磨横刃,减小轴向力;③使用刚性好的机床和夹具,避免振动;④加工前检查工件表面,去除硬皮和杂质;⑤对于深孔或高硬度材料,采用分级钻孔或深孔钻头。一旦发生断裂,需分析断口形貌(如疲劳断裂、过载断裂),调整加工参数或更换钻头类型。苏氏锥柄钻用的是莫氏锥柄,在工业大型设备上能装得很牢,还能做 13 到 40mm 的大尺寸,大孔也能轻松钻好。镀钛麻花钻头哪家好
高钴加长钻 —— 耐磨加长,难加工材料深孔加工克星:高钴加长钻采用含钴高速钢材质,这种材质使其在 200mm 深孔加工中,耐磨性比普通加长钻提升 60%,即使连续钻削 304 不锈钢,也能够达到 50 孔以上无需修磨的出色表现,减少了中途停机换刀的时间,提高了深孔加工的效率。刃口经过强化处理,使横刃宽度缩减至 0.5mm,进刀阻力降低 40%,在加工厚度 100-200mm 的合金钢板时,能够轻松切入,减少了设备的负荷。排屑槽内置螺旋导向筋,这种特殊的结构使切屑排出方向稳定性提升 70%,确保切屑能够沿着预定的轨迹顺利排出,避免了切屑在孔内缠绕或堆积,保证了深孔加工的连续性和稳定性。上海高速钢麻花钻头厂家直销苏氏氮化钻主打高性价比,契合工业批量加工需求,性能稳定,能在保证钻孔质量的同时,降低工业生产成本。

大容量排屑槽设计 —— 排屑顺畅的关键:苏氏麻花钻头的大容量排屑槽设计是经过反复试验和优化的结果,充分考虑了不同材料钻孔时的排屑需求。排屑槽的深度和宽度比普通钻头大 30% 以上,能容纳更多的切屑,在钻孔过程中,切屑能沿着槽体排泄顺畅,避免在孔内堆积。槽体的螺旋角度经过精心设计,与钻头的旋转速度相匹配,产生强大的排屑动力,即使是在粘性较大的材料,如铝合金、紫铜等钻孔时,也能保证排屑顺畅。普通钻头的排屑槽往往较小,容易出现排屑不畅的情况,导致切屑堵塞,不*影响钻孔速度,还可能划伤工件表面,甚至损坏钻头。苏氏麻花钻头的大容量排屑槽能够解决了这些问题,让钻孔工作更加快速、轻松不费力和稳定。
麻花钻头在自动化生产中的应用:在现代自动化生产线中,麻花钻头大多应用于数控机床(CNC)、加工中心和机器人钻孔单元。自动化加工对钻头的质量和一致性要求非常的高,因此通常采用硬质合金或涂层钻头以提高麻花钻头的寿命和稳定性。此外,自动化系统能够精确控制切削参数,确保每个孔的加工质量一致。为了减少换刀时间,许多生产线还使用快换刀柄或模块化钻头系统。麻花钻头的高效性和适应性使其成为大批量生产中不可或缺的工具。工业干活选苏氏 1/2 柄钻,12.7mm 的柄部是标准的,适配大多数设备,钻孔过程稳,很少出故障。
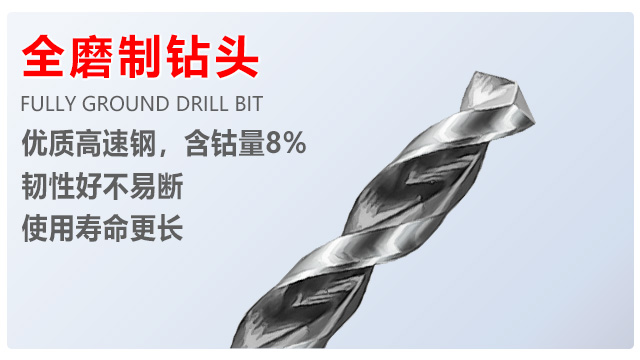
矿山机械修理厂在维修矿山设备零件时,面临着零件尺寸大、需要钻深孔且钻头要耐受高磨损的复杂工况。普通钻头在这种情况下,要么长度不够,无法满足深孔钻削需求;要么不耐用,频繁更换严重影响维修进度。苏氏高钴加长麻花钻凭借其足够的长度和高钴材质带来的出色耐磨性,能够轻松应对矿山设备零件的维修工作。在钻削深孔时,它能够稳定作业,且钻头耐用性强,无需频繁更换。这使得修理厂能够较快的完成矿山设备的维修任务,减少设备停机时间。确保矿山设备能够稳定生产,减少了因设备维修而导致的经济损失,实现了修理厂与矿山的互利共赢。苏氏套装钻头适配标准钻夹头,安装拆卸便捷,满足跨场景多样化钻孔需求,是省心实用的工具选择。汕头不锈钢麻花钻头规格
工业上想降低成本,苏氏氮化钻很合适,性比价高,加工活还靠谱,大规模批量生产时用着很省心。镀钛麻花钻头哪家好
麻花钻头在DIY领域的应用:除了工业用途,麻花钻头也大多用于家庭DIY和业余爱好者项目。例如,木工、金属加工或模型制作中通常需要钻孔操作。对于DIY用户,建议选择通用型高速钢钻头套装,涵盖了常用尺寸。使用时,DIY用户需要注意安全,比如佩戴护目镜、固定工件并选择合适的转速等等。此外,定期检查钻头的锋利度,避免因未钻头钝化导致操作困难或危险。麻花钻头的易用性和低成本使其成为DIY工具箱中的必备工具,也逐渐发展成一个趋势镀钛麻花钻头哪家好







