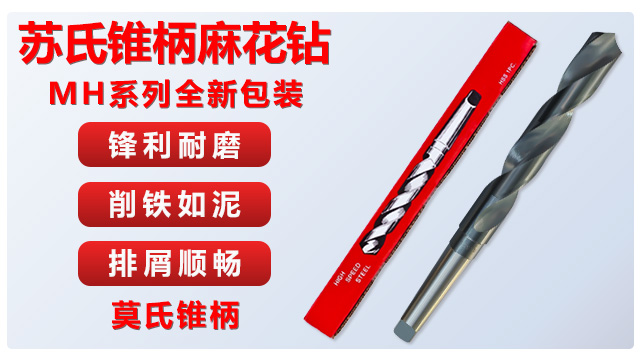
苏氏 1/2 柄钻聚焦用户需求,以通用适配、耐磨耐用为一大卖点做为优势,12.7mm 柄径能够兼容各类钻孔设备,解决了不同场景下工具适配的痛点,让作业更便捷。钻头采用质量高速钢基材,搭配数控工具的表面处理工艺,耐磨性与抗氧化性大幅提升,在高频次钻孔作业中,能长时间保持刃口锋利,减少更换频率,提升整体生产效率。刃口经数控工具研磨,切削角度优化,切入阻力小,钻孔过程平稳,不*能提高加工速度,还能能够保护工件表面,避免出现崩边、划痕等问题。排屑槽采用双螺旋设计,排屑通道顺畅,容积充足,可较快排出切削过程中产生的碎屑,避免堆积在孔内影响加工精度,同时降低刃口积热,延长钻头使用寿命。该钻头覆盖 1-36mm 多规格尺寸,能满足不同孔径的加工需求,适配钢、铜、铝、塑料等多种材质,能够应用于机械制造、汽车维修、建筑装修等领域,是一款性价比出众的通用型钻孔工具。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。汕头HSE 麻花钻头厂家现货
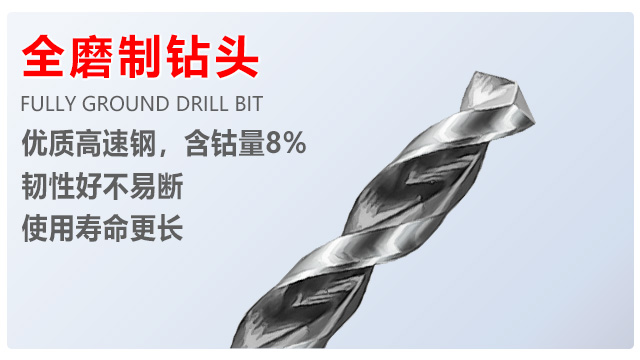
高钴钻 —— 不锈钢加工的克星:不锈钢因硬度高、粘性大,一直是钻孔难题,而苏氏高钴钻含钴量达 8%,专门攻克这一痛点。含钴高速钢的红硬性达到 600℃,在钻削 304 不锈钢时,即便刃口温度升高,仍能保持硬度。其刃口采用 “双后角” 设计,减少与工件的摩擦面积,配合圆弧过渡的横刃,进刀阻力比普通钻头降低 30%。在制作不锈钢防盗窗时,能轻松钻出 φ10mm 的孔,且孔壁无毛刺,无需二次打磨。对比普通高速钢钻头,在相同工况下,寿命延长 3 倍,让不锈钢加工厂的刃具成本大幅下降。福建全磨麻花钻头价格苏氏镀钛麻花钻涵盖多规格尺寸,适配手电钻、台钻等设备,工业生产与日常维修均适用。
麻花钻头的选购关键指标与参数匹配:选购时需关注①材料:根据工件材料选择高速钢(碳钢、铸铁)或硬质合金(不锈钢、淬火钢);②直径精度:IT11-IT13 级用于普通加工,IT8-IT10 级用于精密加工;③螺旋角:塑性材料选大螺旋角,脆性材料选小螺旋角;④涂层:高速切削或难加工材料需涂层钻头。例如,加工 45# 钢(HB200)时,应选 W6Mo5Cr4V2 高速钢钻头,直径 10mm,螺旋角 25°,顶角 118°,未涂层;加工 304 不锈钢时,需选整体硬质合金钻头,直径 8mm,螺旋角 30°,顶角 110°,TiAlN 涂层。
专为狭窄空间、不易触及位置设计的苏氏加长钻,凭借修长的刀体优势,可深入常规钻头无法到达的区域进行钻孔。刀体采用高速钢材质,经淬火处理,刚性充足,即使在远距离作业时也能保持良好的稳定性,避免抖动影响钻孔精度。切削刃锋利耐用,能应对碳钢、木材、塑料等多种常见材质,螺旋槽排屑顺畅,减少狭窄空间内的碎屑堆积。直柄设计操作灵活,适配手电钻、小型台钻等设备,适用于家具安装、设备维修、装修施工等场景中,轻松解决狭窄空间钻孔难题。苏氏高钴钻含 8% 的钴,在工业钻孔时特别抗磨损,钻不锈钢这些难弄的材料,还能保持好性能,效率高。
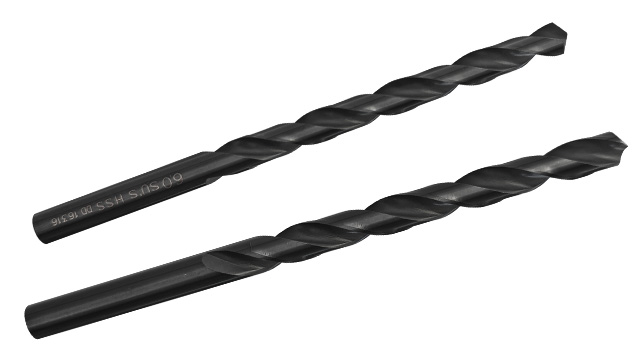
通用机械厂日常加工各种普通金属配件时,普通钻头的耐用性一直是个难题。很多时候,刚钻了十几个零件,钻头就开始变钝,钻出的孔边缘也变得粗糙,不得不停下来打磨或者更换新钻头。这一停一换之间,不*浪费了时间,还让原本连贯的生产流程变得断断续续。苏氏直柄麻花钻采用高速钢材质,硬度远超普通钻头,在加工铁板、钢块这类常见金属配件时,能持续保持锋利的刃口。就算连续钻削几十个零件,也不用频繁打磨或更换,钻出的孔始终保持规整。工人不用再频繁中断工作去处理钻头,加工效率提高了不少,车间每天能完成的零件加工量也比之前多了很多。而且,减少了钻头的更换频率,采购钻头的成本也降了下来,对机械厂整体生产成本很有帮助。苏氏套装钻头覆盖微小孔径至较大尺寸,钻孔误差极小稳定,日常维修、家装施工与小型生产都能用。浙江钨钢麻花钻头哪里买
苏氏镀钛钻头的镀钛涂层坚硬光滑,赋予钻头较高硬度,减少磨损,提升钻孔效率。汕头HSE 麻花钻头厂家现货
麻花钻头是金属加工中常用的切削工具之一,其名称来源于其螺旋状的沟槽设计,形似“麻花”。它的主要结构包括钻尖、切削刃、螺旋槽、钻柄等部分。钻尖通常呈118°或135°的角度,用于准确定位并开始切削;螺旋槽则负责排屑和冷却液的输送,确保钻孔过程的顺畅。麻花钻头广泛应用于金属、木材、塑料等材料的钻孔作业,其高效性和通用性使其成为机械加工中不可或缺的工具。根据不同的材料和加工需求,麻花钻头的材质、涂层和几何形状也会有所调整,以达到比较好的切削效果。汕头HSE 麻花钻头厂家现货








