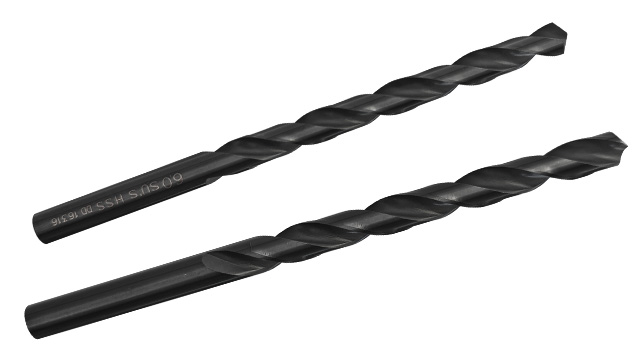
还在为深孔加工反复接长钻头、效率低下而烦恼?苏氏加长钻采用一体成型加长刀体,直接适配深层钻孔需求,无需分段作业,大幅缩短加工时间。刀体选用高速钢材质,经整体热处理,刚性充足,深孔切削时不易弯曲变形,彻底解决深孔钻孔易跑偏、孔径精度差的问题。优化螺旋槽设计,排屑通道顺畅,可较快排出深孔内碎屑,避免堵塞导致钻头损坏,降低采购损耗成本。直柄适配常规钻夹头,装夹便捷,适用于机械制造、管道安装等深孔场景,轻松攻克深孔加工难题,提升采购性价比。苏氏 1/2 柄钻支持 13-36mm 大刃径加工,135° 钻尖分散切削压力,适配老旧设备,为小型加工厂节省成本。耐用麻花钻头品牌
麻花钻头的涂层技术解析:涂层技术通过在钻头表面沉积硬质薄膜(如 TiN、TiAlN、AlCrN),可将刀具寿命提高 2-5 倍。TiN 涂层(金黄色,硬度约 2000HV)能降低摩擦系数,减少粘屑,适用于碳钢和铸铁加工;TiAlN 涂层(灰黑色,硬度达 3000HV 以上)具有更高的耐高温性(抗氧化温度>600℃),适合高速切削不锈钢和钛合金;AlCrN 涂层(银灰色)在高温下能形成致密氧化膜,适用于航空航天领域的难加工材料。涂层厚度通常为 1-5μm,沉积工艺包括 PVD(物理的气相沉积)和 CVD(化学气相沉积),前者涂层结合力好,后者硬度更高。广州本地附近麻花钻头采购苏氏 1/2 柄钻夹持稳定性强,钻孔时晃动小、孔径精密磨制误差小,兼容标准钻夹头,操作灵活适配多场景加工。
高钴加长钻 —— 石油设备维修的利器:石油钻井平台的设备维修中,高钴加长钻是处理深孔的关键。含钴高速钢基材让它在钻削油田用高强度合金钢管时,耐磨性比普通加长钻提升 50%,200mm 深的孔一次钻成无需换刀。其刃口进行了 “强化刃” 处理,横刃宽度缩减至 0.5mm,进刀更省力,配合螺旋槽内的排屑导向筋,在钻深孔时切屑呈螺旋状有序排出,避免堵塞。在维修抽油机的曲轴时,在钻出油道孔,孔的直线度误差不超过 0.1mm,确保润滑油顺畅流通。这种 “长寿命 + 高精度” 的特性,让它在野外作业中减少设备停机时间
不锈钢深孔加工粘刀、发热严重、钻头易磨损?苏氏高钴加长钻采用高钴高速钢材质,钴元素提升刀体高温硬度与耐磨性,轻松应对不锈钢高硬度、强粘性特性,彻底解决粘刀、磨损快的痛点。 加长刀体长度能够适配深孔加工,刚性充足,钻孔时不易抖动,保障深孔垂直度与同轴度。 切削刃角度经特殊优化,减少切削阻力与热量产生,配合顺畅螺旋槽设计,顺畅排出碎屑与热量,避免工件过热变形。 适用于不锈钢设备制造、管道深孔加工等场景,采购后大幅降低不锈钢深孔加工损耗,提升加工效率。从 0.3mm 微孔到 50mm 大孔,全规格覆盖,苏氏镀钛麻花钻,满足你的所有钻孔想象。

重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。苏氏高钴加长钻减少多工具拼接麻烦,节省加工时间与采购成本,是复杂硬料深孔加工可选之一。汕头高钴麻花钻头推荐
苏氏直柄氮化麻花钻硬度检测严格,材质性能稳定,钻孔孔径误差小,满足普通金属加工精度需求。耐用麻花钻头品牌
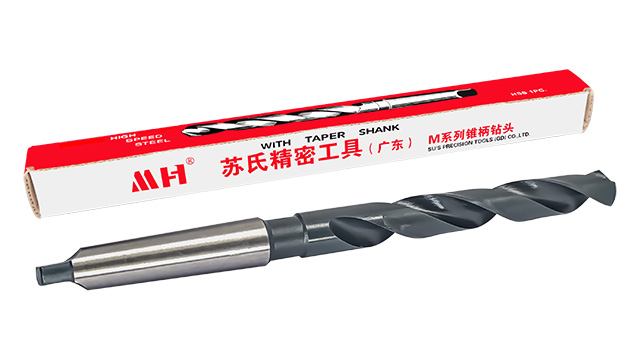
锥柄钻 —— 大直径加工,稳定可靠:锥柄钻能够加工 φ13-40mm 范围的孔径,覆盖了多数大直径钻孔需求,钻体采用阶梯式加强设计,通过在不同部位设置合理的直径尺寸,使抗扭强度比同直径直柄钻提升 50%,在加工大直径孔时,能够承受更大的扭矩,不易发生断裂。高速钢中添加了钒元素,含量达到 1.2-1.5%,钒元素能够与碳结合形成细小的碳化物颗粒,这些颗粒均匀分布在钢中,提高了材料的耐磨性,在加工 Cr12 模具钢等高硬度材料时,寿命是普通高速钢钻头的 2.5 倍。排屑槽容积比标准设计增加 30%,能够容纳更多的切屑,适合深孔钻削,避免了因切屑过多无法及时排出而影响加工的问题。耐用麻花钻头品牌







