螺旋角对麻花钻头切削性能的影响:螺旋槽用于排屑和输送切削液,外圆上的刃带起导向和修光作用。螺旋角是螺旋槽的切线与钻头轴线的夹角,常用范围 18°-30°,直接影响排屑性能和切削力。增大螺旋角可增加前角,使切削更轻快,同时增强排屑能力,适合加工铝、铜等塑性材料(螺旋角可选 25°-35°);但螺旋角过大(如>30°)会降低钻头刚性,导致钻孔偏斜,加工钢件时一般取 20°-25°,铸铁等脆性材料因切屑呈崩碎状,螺旋角可减小至 15°-20°,以提高钻头强度。
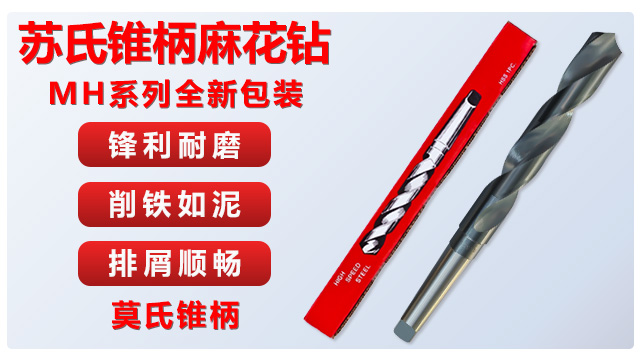
苏氏钻头的刃口经数控精密磨制,锋利且耐磨,配合排屑翻边工艺,能及时排出碎屑,使得钻孔顺畅。麻花钻头推荐
高硬度合金材质深孔加工钻头易崩刃、效率低下?苏氏高钴加长钻凭借高钴材质优异的抗冲击性与耐磨性,可应对模具钢、合金钢等高硬度难加工材质,解决硬材质深孔加工刃口崩损、加工缓慢的难题。加长刀体经精磨处理,尺寸精度高,钻孔偏差小,配合多道热处理工艺,刀体刚性与韧性平衡,长时间切削不易弯曲断裂。切削刃锋利且耐用,能降低高硬度材质切削阻力,提升钻孔速度,螺旋槽排屑通道顺畅,避免碎屑堵塞深孔,适用于航空零部件、模具制造等一些难加工材料加工场景,采购后攻克高硬度合金深孔加工难关。江苏HSS 麻花钻头价格工业加工里钻深孔,苏氏加长钻是好帮手,1 到 16mm 的规格常用,长度可600mm,深孔也能轻松搞定。
五金加工厂在加工不锈钢零件时,普通钻头的较快磨损成为制约生产的关键问题。不锈钢材料硬度较高,普通钻头往往钻不了几个孔,刃口就被严重磨损,不得不频繁更换。这一情况既增加了钻头采购成本,又严重影响加工效率。苏氏镀钛麻花钻在高钴钻的基础上,运用工业级镀钛工艺,在钻头表面形成一层耐磨的钛涂层。在钻削不锈钢零件时,该涂层能够较好的减小了钻头与零件之间的摩擦力,减缓了钻头的磨损速度。经实际使用验证,一支苏氏镀钛麻花钻的使用寿命,可达到普通钻头的数倍之多。加工厂因此无需频繁采购新钻头,加工效率得到大幅提升,能够更快地向客户交付订单,在激烈的市场竞争中占据优势地位。
普通钻头在进行大孔径钻孔时,因自身刚性不足,容易出现钻头发颤、弯曲的情况,导致钻出的孔径偏大、孔壁粗糙,无法满足高精度加工需求。苏氏锥柄钻在设计上强化了钻身刚性,搭配锥形柄部的稳固支撑,整体抗弯曲、抗振动能力大幅提升。在加工直径较大的孔(如 20mm 以上孔径)时,即便钻身伸出长度较长,也能保持稳定的钻孔状态,不易出现发颤或弯曲。这使得钻出的大孔径不*尺寸精确,孔壁也更加光滑,减少后续打磨修整工序。对于需要加工大孔径精密工件的从业者来说,苏氏锥柄钻能轻松满足精度要求,减少因加工缺陷导致的产品报废。苏氏直柄氮化麻花钻直柄设计安装便捷,适配家用、小型工业设备,排屑顺畅,减少因卡钻导致1断裂的可能。
在使用麻花钻头时,切削速度、进给量和冷却方式的选择至关重要。切削速度(Vc)通常以米/分钟(m/min)为单位,取决于钻头材质和工件材料。例如,高速钢钻头加工普通钢材时,切削速度约为20-30 m/min,而硬质合金钻头可达80-120 m/min。进给量(f)则影响切屑厚度和钻头负载,过大的进给会导致钻头断裂,过小则会降低效率。此外,充足的冷却液能够延长钻头寿命并改善表面质量,尤其是加工不锈钢或钛合金时。优化这些参数可以明显提升加工效率和经济性。苏氏加长钻长度能到 600mm,在工业深孔加工中很有优势,1 到 16mm 的孔都能钻,适配很多场景。茂名进口麻花钻头
工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。麻花钻头推荐
高速钢麻花钻头的材料特性与应用:高速钢(HSS)是麻花钻头的传统材料,典型牌号如 W6Mo5Cr4V2,具有较高的硬度(63-66HRC)和耐磨性,同时还具备良好的韧性,能承受一定的冲击载荷。高速钢麻花钻头适合加工碳钢、合金钢、铸铁等中等硬度材料,切削速度一般在 15-30m/min。高速钢麻花钻头主要优势在于热处理后综合性能均衡,可通过刃磨多次重复使用,成本较低,一般应用于普通机床加工和小批量生产场景,如机械维修、模具制造中的孔加工。麻花钻头推荐








