麻花钻头的材质直接影响其使用寿命和切削性能。常见的材质包括高速钢(HSS)、钴高速钢(HSS-Co)和硬质合金(Carbide)。高速钢钻头价格适中,适用于大多数普通金属和非金属材料的加工;钴高速钢在高温下仍能保持较高的硬度,适合加工不锈钢、钛合金等难切削材料;硬质合金钻头则具有较高的耐磨性,常用于高精度和高效率的加工场合。此外,部分钻头还会采用涂层技术,如TiN(氮化钛)、TiAlN(氮铝钛)等,以进一步提升耐磨性和切削速度。选择合适的材质是确保麻花钻头性能的关键。苏氏氮化钻主打高性价比,契合工业批量加工需求,性能稳定,能在保证钻孔质量的同时,降低工业生产成本。深圳加长麻花钻头推荐
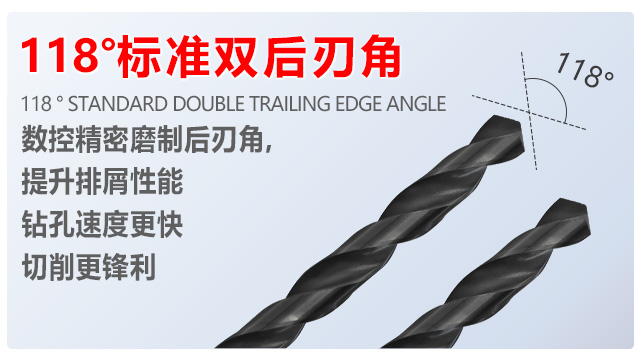
麻花钻头磨损的形式与原因分析:钻头磨损主要包括①后刀面磨损:在切削铸铁等脆性材料时常见,由刀具后刀面与工件加工表面的摩擦引起;②前刀面磨损(月牙洼磨损):加工塑性材料时,切屑在高温高压下与前刀面摩擦形成月牙洼;③边界磨损:在加工铸铁、铸钢等有硬皮的材料时,刀具边缘与工件表皮接触处产生磨损;④崩刃:由切削用量过大、钻头刚性不足或工件有硬质点导致。磨损程度可通过观察切削刃的钝化、崩缺和月牙洼深度判断,当磨损量超过 0.3mm 时需及时修磨或更换。茂名耐用麻花钻头招商加盟苏氏加长麻花钻,安装便捷,加长钻体满足深孔需求,钻体经精密磨制,孔径误差小,适配普通钢材深孔加工。
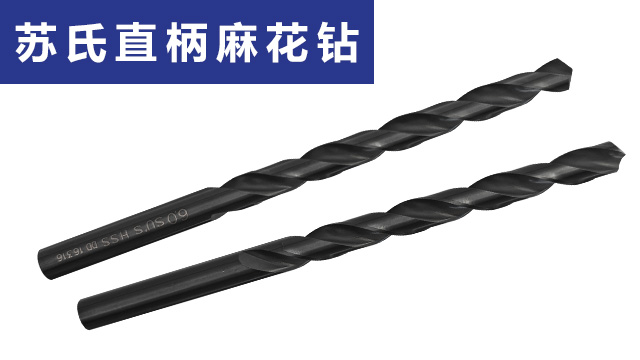
涵盖多种常用孔径规格的直柄麻花钻,采用标准化生产工艺,确保不同规格产品的一致性和互换性。刀体选用耐磨高速钢,切削刃经特殊处理,锋利度持久,可应对碳钢、铸铁、铜铝等多种常见材质。螺旋槽设计兼顾排屑效率与切削稳定性,无论是浅孔钻孔还是中等深度钻孔,都能表现稳定。直柄适配市面上多数常规钻夹头,操作便捷,适用于机械加工、建筑施工、汽车维修、家庭 DIY 等多种场景,满足不同用户的多样化钻孔需求,是实用性极强的基础工具。
恶劣加工环境下,加长钻头易生锈、磨损快、寿命短?苏氏高钴加长钻不*具备高钴材质的耐磨特性,表面还经过特殊防锈处理,能抵御潮湿、多切削液等复杂环境侵蚀,延长使用寿命。刀体整体强度高,抗疲劳性能优异,在反复深孔作业中不易出现断裂、变形,降低采购更换频率。切削刃适配多种难加工材质,无论是高温环境下的合金加工,还是潮湿环境中的不锈钢加工,都能稳定输出,适用于重型机械维修、户外设备制造等复杂场景,采购后无需担心环境影响,确保作业持续稳定。苏氏高钴钻适配多种金属加工,钻孔无毛刺、孔壁光滑,是工业硬料加工的高性价比选择。
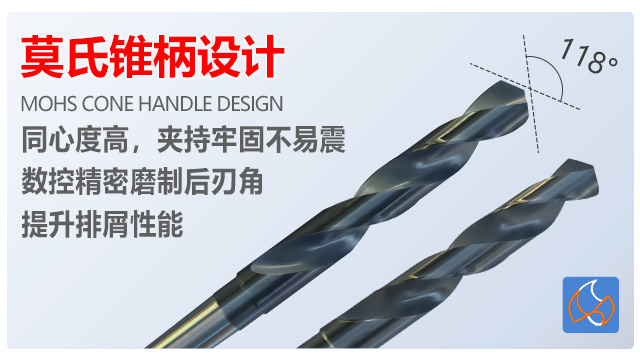
麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。工业上要钻大孔,苏氏锥柄钻很合适,莫氏锥柄连接稳固,能做不少大规格,重型活儿也能应对。江苏涂层麻花钻头商家
苏氏高钴加长钻减少多工具拼接麻烦,节省加工时间与采购成本,是复杂硬料深孔加工可选之一。深圳加长麻花钻头推荐
镀钛钻 —— 长寿命设计,降低成本:镀钛钻的 TiN 镀层使其使用寿命比未镀钛产品延长 2-3 倍,在批量加工生产中,能够减少换刀次数 60%,提高了生产效率,降低了因换刀导致的停机时间损失。涂层表面光滑度 Ra≤0.1μm,这种超高的光滑度使切屑附着力降低 70%,在加工密度板、刨花板等易产生碎屑的材料时,不易堵塞排屑槽,保证了钻孔过程的顺畅进行。可在 800rpm-2500rpm 转速范围内稳定工作,适配多种数控钻孔设备,无论是小型数控钻床还是大型自动化生产线,都能很好地融入其中,发挥稳定的性能。深圳加长麻花钻头推荐








