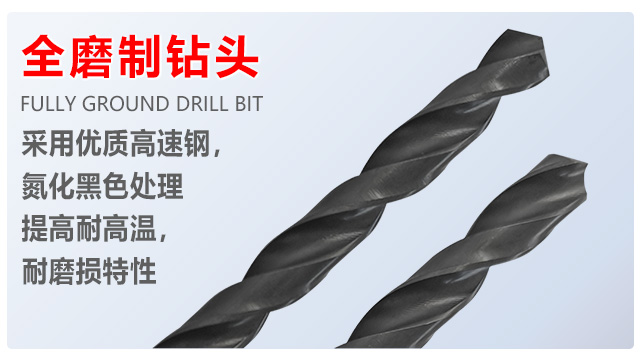
苏氏氮化钻在钻黄铜等软质合金时优势明显。软质合金塑性好,加工时易粘刀形成积屑,而氮化层的表面摩擦系数低至 0.15,能大幅减少切屑与刃口的粘连。其排屑槽采用大螺旋角设计,角度为 35°,可顺利排出带状切屑,避免切屑缠绕钻头影响加工。加工后,孔口无毛刺,经检测毛刺高度小于 0.05mm,无需额外去毛刺工序,每加工 100 个孔可节省 20 分钟工时。同时,氮化层的高耐磨性使苏氏氮化钻使用寿命比普通高速钢钻头提升 50%,降低了生产成本。苏氏氮化钻在家具五金的家具钻孔中比较经济实用,其低成本能够适合电商订单的小批量多品种生产。房山区高钴钻头
不锈钢压力容器制造中,需要对容器的法兰盘进行钻孔,法兰盘厚度大且材质坚硬,普通钻头钻起来速度慢,还容易出现孔径偏差,影响压力容器的密封性能。苏氏高钴钻能轻松应对法兰盘的坚硬材质,钻孔速度快,而且孔径精确,能保证法兰盘与容器的密封贴合。工厂师傅用它加工法兰盘时,能确保钻孔精度,确保压力容器的安全性能;采购员选择苏氏高钴钻,能避免因法兰盘钻孔问题导致的压力容器达不到指定要求,符合行业安全标准,维护企业在压力容器制造领域的安全口碑。津南区钻头苏氏高钴钻,含钴高速钢打造,经精密磨制,刃口锋利耐磨,排屑顺畅,是一些难加工材料钻孔的好帮手。
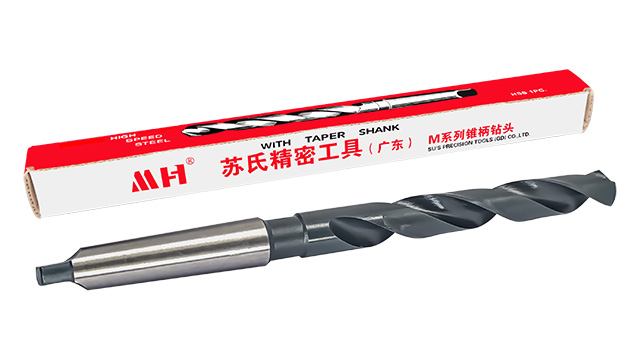
苏氏 1/2 柄(小柄)钻:专为五金加工厂、仪表制造车间设计,采用 1/2 英寸(12.7mm)标准钻柄,可精细适配市面上主流的台式钻床(如 Z4116 型台钻),无需额外更换夹头,装夹效率提升 40%。针对薄钢板、铝合金板材等工业常用材料钻孔,其钻柄经过精密磨削,圆度误差≤0.02mm,与台钻夹头贴合紧密,高速旋转(2500r/min)时无明显径向跳动,保证钻孔精度(孔径公差 ±0.05mm)。普通小柄钻因柄径适配性差,在台钻上使用时需频繁调整夹头,且易出现打滑现象,导致钻孔偏差率超 8%,而苏氏 1/2 柄钻通过优化钻柄与夹头的配合精度,将偏差率降至 3% 以下。同时,钻头采用高速钢材质,刃口经过真空淬火处理(硬度 HRC62-65),在连续加工 200 件 2mm 厚 Q235 钢板时,刃口无明显磨损,能够满足加工厂批量钻孔的生产需求。
苏氏氮化钻在加工薄钢板时表现出色,薄钢板厚度通常在 1-5 毫米之间,质地较软但韧性强,这让钻孔时很容易出现板材变形、孔边缘卷边的问题。普通钻头遇到这种情况,往往因为刃口不够锋利,需要加大力度才能切入,结果导致板材被挤压变形,孔的边缘也会向上翘起,形成难看的卷边,后续还得用锉刀一点点修整,既费时间又影响效率。而氮化钻的刃口经过特殊处理,不*锋利度高,而且稳定性好,在钻薄钢板时能轻松不费力切入,减少了对板材的挤压力度,钻出的孔边缘平整光滑,几乎不会出现卷边或变形的情况。比如在汽车车身配件加工中,大量使用这种薄钢板来制作车门框架、引擎盖部件等,用氮化钻能保证每个孔的质量都一致,省去了后续的修整工作,让装配过程更顺畅,对于批量生产的工厂来说,能够提升产品合格率,降低生产成本。苏氏氮化钻在农机配件的普通钢钻孔中性价比较高,低成本特性使得苏氏氮化钻适合中小批量生产。
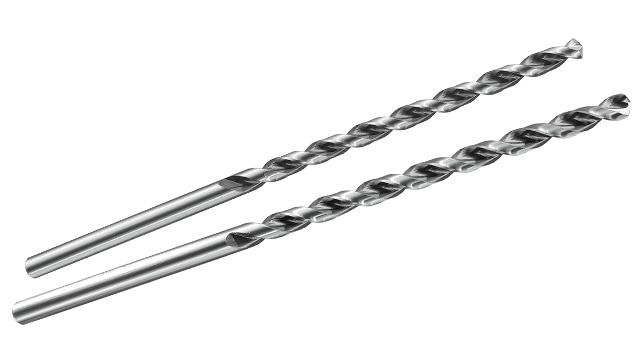
高钴加长钻在加工压力容器的厚壁封头时很实用,压力容器广泛应用于石油、化工、医疗等行业,其封头作为关键部件,不*壁厚通常达到几十毫米,材质多为高硬度的铬钼合金钢,钻孔难度极大。 普通钻头要么因为材质硬度不够,面对坚硬的合金材料时寸步难行;要么因为长度不足,无法达到所需的钻孔深度;要么就是在钻孔过程中很快出现磨损,导致中途卡钻,影响加工进度和质量。 而高钴加长钻结合了高钴材质的耐磨性和加长设计的深孔加工能力,既能轻松应对坚硬的合金材料,又能一次性达到所需的钻孔深度,钻孔过程稳定顺畅,不会出现中途卡钻或磨损过快的情况,能保证压力容器这类特殊设备的加工质量完全符合安全标准,为设备的安全运行提供了一大助力。高温切削下,苏氏镀钛钻的镀钛涂层热稳定性,能阻隔热量传至基体,延长使用寿命,能在长时间作业保持性能。津南区钻头
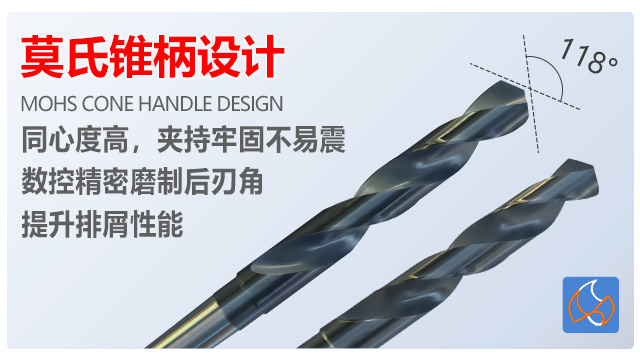
苏氏 1/2 柄钻通用性高,基于高速钢材质,大容量排屑槽设计下使得1/2柄钻头能够保证碎屑顺畅排出。房山区高钴钻头
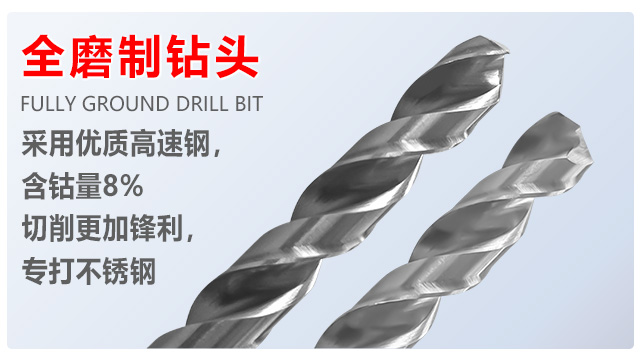
苏氏高钴钻含 8% 钴元素的高速钢基材,相比普通高速钢,硬性和耐磨性提升 40%,即便在 500℃的高温环境下,仍能保持 HRC60 以上的硬度和锋利的刃口,适合加工高温下易硬化的材料。钻 316 不锈钢时,刃口锋利且耐磨,能轻松应对材料的高韧性,大容量排屑槽设计可顺畅排出卷曲的切屑,避免因切屑堵塞导致的刃口崩裂;钻热合金材料时,钴元素的加入使得钻头能抵御高温对刃口的影响,保持稳定的切削性能,避免因高温软化而失效。同时,它也能轻松应对碳钢、合金钢等中等硬度材料的加工,实现 “一钻多用”,减少工具更换的频率,提高加工效率。房山区高钴钻头