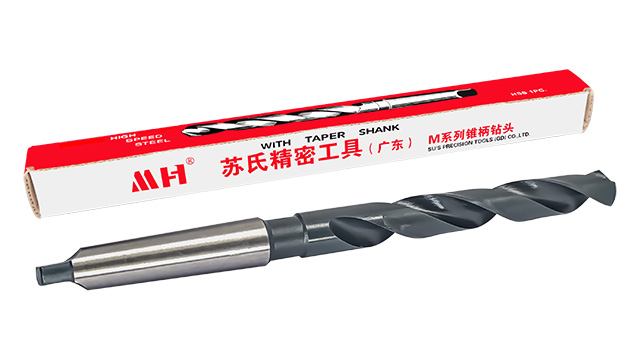
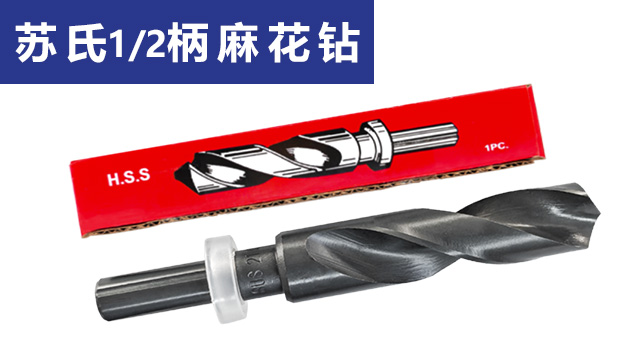
苏氏 1/2 柄(小柄)钻:选用高速钢材质,钻柄是 1/2 英寸的规格,能够适配市面上大部分台钻,不用额外换夹头,装夹的时候特别方便。像仪表厂做仪器零件,或者加工厂做大尺寸金属件,经常需要用台钻钻大直径的孔,普通钻头要么柄径不合适,装夹起来又麻烦又容易滑,影响钻孔精度。苏氏这款小柄钻装夹后特别稳,钻孔的时候不会晃,能较高精度地钻孔,不管是批量加工机工零件,还是做对精度要求较高的部件,都能满足需求,让台钻加工轻松不费力省时。氏钻头,其耐用性强,在多种复杂加工环境下,能够减少更换刃具频率,提升加工工作效率,确保加工质量。津南区高硬钻头按需定制
镀钛钻在加工复合材料时很实用,复合材料是由两种或多种不同材料混合而成的新型材料,比如碳纤维复合材料、玻璃纤维增强塑料等,它们往往具有重量轻、强度高的特点,在航空航天、汽车制造等领域应用越来越广阔。但这种材料的内部结构复杂,含有纤维、树脂等成分,不同成分的硬度和韧性差异很大,普通钻头钻孔时,很容易因为受力不均而导致材料分层、撕裂,就像把一块布撕开一样,破坏了材料的整体结构,影响部件的性能。镀钛钻的刃口锋利且排屑槽设计合理,能轻松不费力切断材料中的纤维,同时让树脂碎屑顺畅排出,减少了对复合材料的拉扯和破坏,钻出的孔边缘整齐,不会出现分层现象。在航空航天领域制作飞机机翼部件、汽车制造中生产轻量化车身零件时,镀钛钻能保证这些复合材料部件的结构完整性,提高产品质量和安全性。河北铝用钻头专卖店苏氏高钴钻的含钴成分提升了材料的耐热性,能够避免钻头因过热导致的整体软化,确保钻头的完整性能。
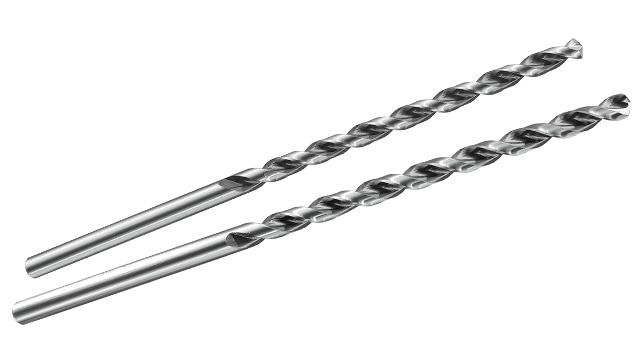
加长钻在加工大型工件时能带来不少便利,比如在机床的厚重底座、大型机械的框架这类工件上钻孔,由于工件体积大、重量沉,搬运和拆卸都很麻烦。普通钻头因为长度有限,要么无法触及需要钻孔的深度,要么就得通过拼接工具来延长,不*操作步骤变多,还容易在拼接处出现晃动,影响钻孔精度。而加长钻凭借自身足够的长度,不用对工件进行拆解或搬动,就能直接钻到较深的深度,整个过程更加顺畅。这不*减少了工件搬运过程中可能出现的损坏可能,也降低了工人的劳动强度,让加工过程更省力、更安全,对于需要处理大型工件的工厂来说,能够提升工作效率。
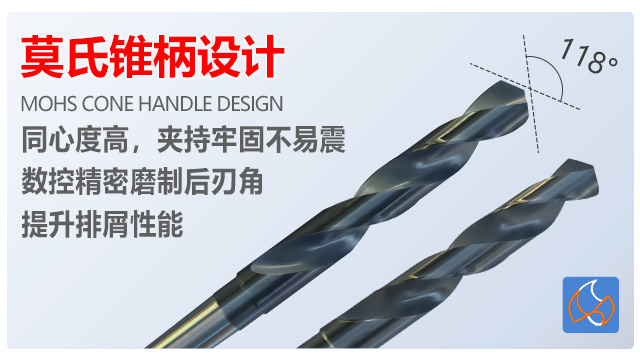
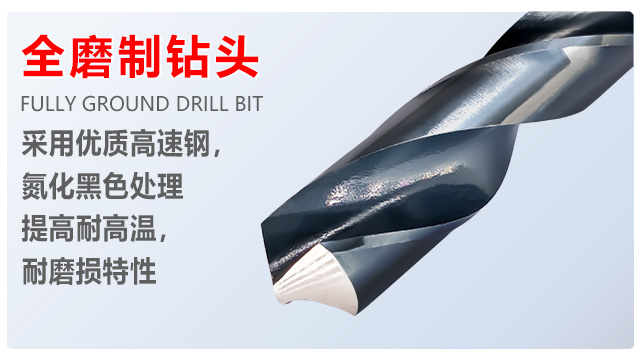
苏氏氮化钻选用高速钢作为基材,经氮化处理后,切削刃表面硬度可达 HRC65 以上,大幅提升了耐磨性。表面的氮化涂层工艺增加了润滑性,使切削过程中的摩擦系数降低 30%,减少了切削阻力。钻较为常见的加工料时,凭借锋利的刃口和良好的润滑性,可轻松切入材料且切削过程平稳,不会出现明显的振动;135° 刃角设计能够减少 40% 的轴向推力,避免钻头在加工过程中发生偏移,保证孔的位置精度。在自动化加工下,也能保持稳定的切削状态,综合性能远超同价位的其他钻头产品。苏氏 1/2 柄钻通用性高,基于高速钢材质,大容量排屑槽设计下使得1/2柄钻头能够保证碎屑顺畅排出。

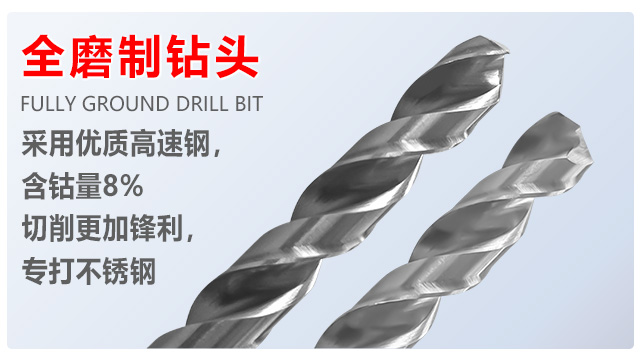
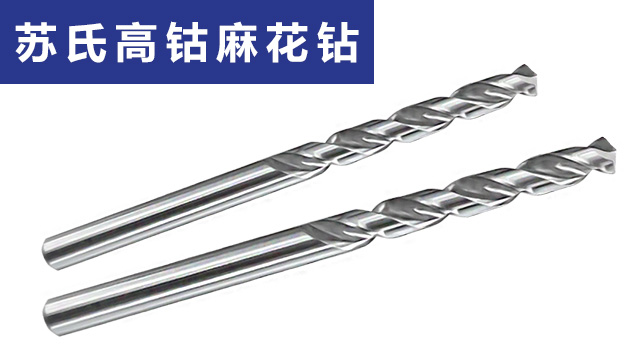
苏氏高钴加长钻兼具出色的耐磨性与可长时间下维持切削的深孔加工能力,是处理难加工材料深孔的理想工具。钻 10mm 厚的不锈钢板深孔时, 其采用的8% 含钴高速钢作为基材带来的刚性和导向性良好,能够保证孔的直线度误差小于 0.1mm,能够满足对高精度深孔的要求;钻镀锌铁时,其刃口的特殊处理能够减少 50% 的粘连现象,避免因锌层粘连导致的切削阻力增大和孔壁划伤。即便钻孔深度达到直径的 15 倍,钻头仍能保持稳定的切削性能,使用寿命比普通加长钻延长 80%,大幅降低了更换钻头的频率,提高加工效率。苏氏高钴加长钻,高钴材质能够在高温下刃口不易软化,大容量排屑槽为深孔排屑顺畅,使得高钴加长钻不易断。钻头规格
苏氏镀钛钻,镀钛工艺加持,降低摩擦,增强耐磨耐热性,刃口锋利,钻孔精确,使用寿命长。津南区高硬钻头按需定制
苏氏氮化钻在加工薄钢板时表现出色,薄钢板厚度通常在 1-5 毫米之间,质地较软但韧性强,普通钻头钻孔时容易出现板材变形、孔边缘卷边的情况。 而氮化钻的刃口经过特殊处理,锋利且稳定,在钻薄钢板时能轻松不费力切入,减少对板材的挤压,钻出的孔边缘平整,几乎不会出现卷边或变形。 比如在汽车车身配件加工中,大量使用薄钢板,用氮化钻能保证每个孔的质量一致,减少后续修整工作,让装配过程更顺畅,对于批量生产的工厂来说,能够提升产品合格率。津南区高硬钻头按需定制