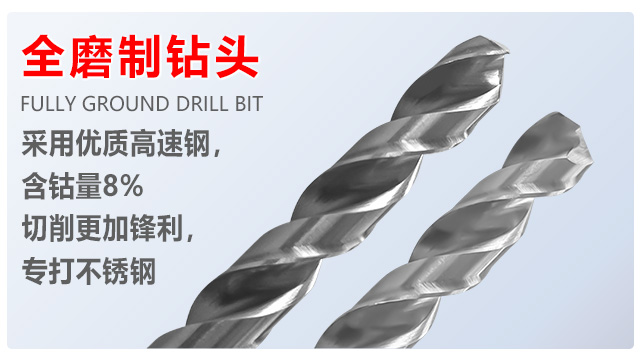
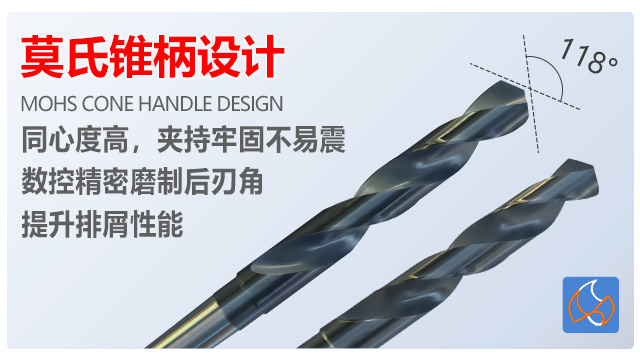
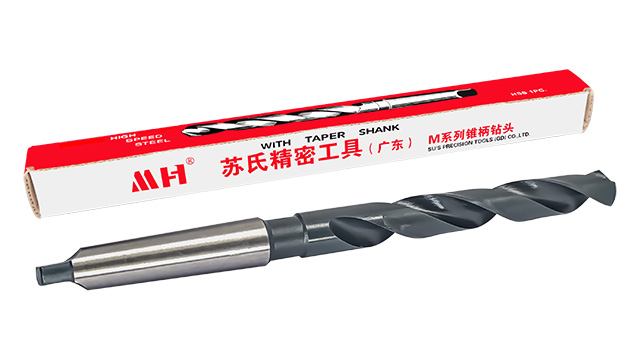
苏氏高钴钻采用冶炼工艺,使钴元素在高速钢基材中分布均匀,分布偏差小于 1%,确保钻身整体性能一致。在加工不锈钢等一些难切削材料时,高钴钻凭借 8% 的钴含量带来的高硬度(HRC65),能够轻松切入材料,且刃口磨损较低,不易出现局部崩刃现象。钻镍基合金时,即便切削区温度升至 600℃,苏氏高钴钻仍能在高温下刃口不易软化,并且能够长时间下保持稳定的切削力,切削力波动幅度小于 5%,保证孔的圆度误差在 0.015mm 以内,能够满足对高温合金零件精密较高的加工需求。苏氏锥柄钻的锥度与机床主轴内锥度精确匹配,使得苏氏锥柄钻加工的孔尺寸精度高,能够满足高精度加工需求 。昌平区HSE 钻头批发

苏氏氮化钻:这款钻头运用氮化处理工艺,在高速钢表面形成一层坚固氮化层。这层氮化涂层能够提升苏氏氮化钻硬度与耐磨性,使其在各类金属加工中表现出色。数控精密磨制的刃口,确保了苏氏氮化钻在钻孔时能够切入迅速、切削快。苏氏氮化钻的大容量排屑槽设计,能顺畅的排出碎屑,避免堵塞导致钻头的磨损率增大,确保苏氏氮化钻加工的连续性。在普通碳钢、合金钢等材料的钻孔作业中,苏氏氮化钻凭借高性价比与出色性能,成为批量生产的理想之选。
东丽区本地附近钻头厂家大容量排屑槽设计使苏氏 1/2 柄钻在切削铝材等材料时,切屑能沿槽顺畅排出,避免切屑缠绕,提高加工质量。
苏氏 1/2 柄钻采用 12.7mm 的通用柄部尺寸,适配大多数钻床和铣床的夹具,可支持刃径 13-36mm 的大刃径加工,135° 的钻尖角度经过特殊研磨,适合加工硬度较高的材料。钻 HRC50 淬火钢时,钻尖能将切削压力均匀分散,使刃口的磨损速度降低 30%,延长了钻头的使用寿命;钻 316L 不锈钢厚壁管时,大刃径设计能保证在加工过程中受力稳定,避免因受力不均导致的孔口变形,保证钻孔的规整性。在应对大刃径加工需求时,钻头与夹具的配合紧密,不会出现打滑现象,表现稳定可靠,满足大尺寸钻孔的加工要求。
苏氏镀钛麻花钻:同样是高速钢材质,表面还镀了一层钛,这层钛能减少钻孔时的摩擦,不容易让铁屑粘在钻头上。像电子厂做设备零件、精密仪器厂加工小部件,对钻孔精度要求特别高,普通钻头因为摩擦生热快,用不了多久就坏了,还容易把孔位钻偏。但苏氏这款镀钛钻就没这些问题,不*防锈效果好,就算放在潮湿的地方也不怕生锈,使用寿命比普通钻头长不少。加工时能一直保持高精度的孔径,不管是批量加工电子元件,还是做精密零件,都能保证质量,特别省心。苏氏锥柄钻头凭借锋利的刃口和大容量排屑槽设计,能够轻松排出切屑并确保加工顺畅,是重载加工的可靠利器。
苏氏镀钛钻的镀钛层厚度均匀且覆盖整个钻身,厚度在 3-5μm左右,不*让钻头表面硬度提升至 HRC60 以上,还增强了抗腐蚀能力。在加工带有氧化层的钢材时,坚硬的镀钛涂层能像一层坚固的铠甲,隔绝氧化层中氧化物对钻头的侵蚀,让刃口长时间保持锋利状态;即使在潮湿环境中加工金属件,也不易因水汽锈蚀而影响切削性能。其螺旋排屑槽的角度经过数控磨制,呈 30° 倾斜角,能够在钻薄壁材料时,能分散切削力,减少材料因受力过大而产生的变形,保证孔的尺寸精度在 ±0.02mm 以内,能够满足对精度较高的加工需求。苏氏1/2 柄钻的柄部统一直径为12.7mm,能够便于在不同设备和不同孔径需求之间切换,提高工作效率。湖北特长钻头厂家
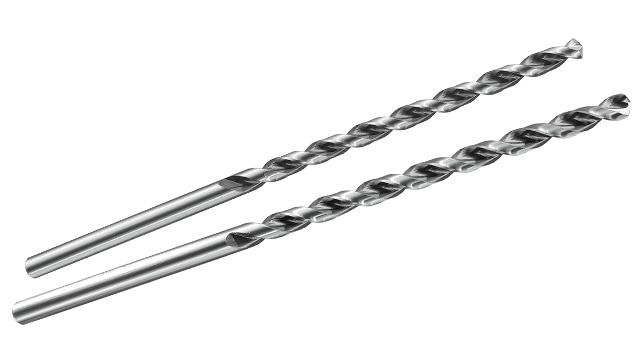
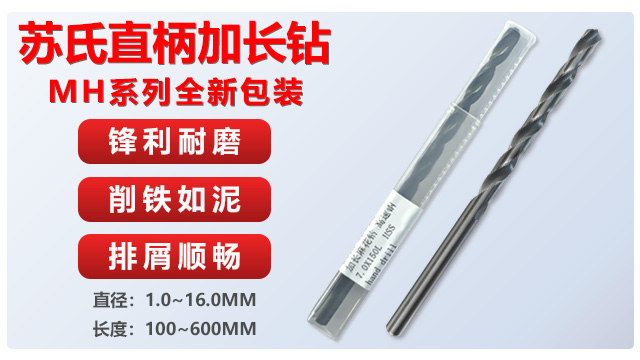
苏氏加长钻专为深孔加工打造,采用高速钢材质韧性和刚性更好,能够深入工件内部进行深孔加工,且不易断。昌平区HSE 钻头批发
苏氏 1/2 柄(小柄)钻:采用 1/2 英寸直径(12.7mm)的钻柄设计,适配性更强,能兼容大部分小型台钻、手电钻等夹持范围较小的设备,尤其适合家庭 DIY、小型五金加工、木工精细钻孔等场景。其钻柄经过精密磨削,与夹头贴合紧密,装夹后不易打滑,保证钻孔时的稳定性。普通钻头多为标准柄径,在小型设备上使用时需额外更换夹头,操作繁琐且增加成本,而苏氏 1/2 柄钻无需额外适配,开箱即可使用。同时,钻头刃口采用数控精密磨制工艺,即使在加工不锈钢材、铝件、薄金属等不同材质时,也能保持出色的切削性能,满足多样化的加工需求。昌平区HSE 钻头批发