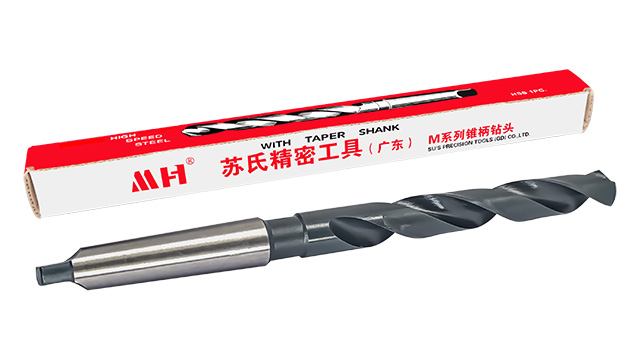
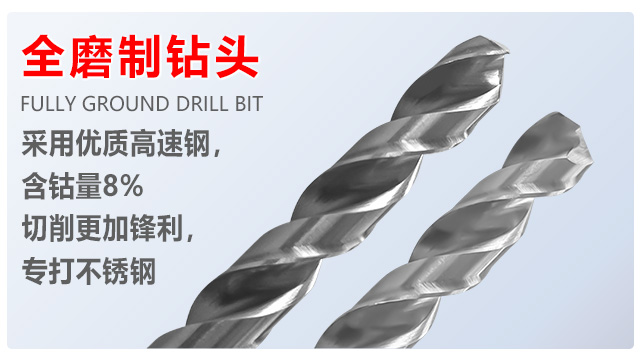
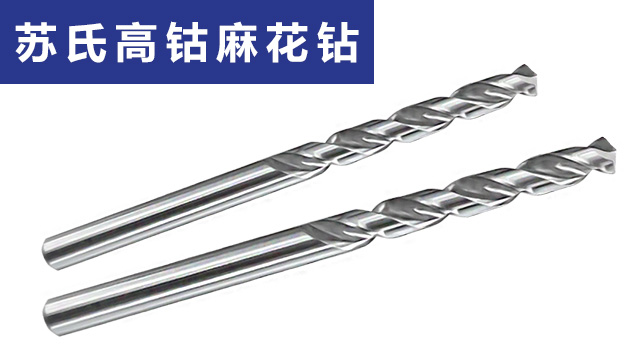
锥柄钻在加工大型模具时表现出色,大型模具如汽车覆盖件模具、家电外壳模具等,通常体积庞大、重量惊人,材质多为硬度较高的合金铸铁或模具钢,钻孔时需要较大的冲击力和较高的精度。普通钻头在加工这类模具时,往往因为柄部与钻机的连接不够牢固,传递的力量有限,导致钻速很慢,半天钻不透一个孔;要么就是在钻孔过程中出现晃动,影响孔的位置精度和垂直度,无法满足模具装配的要求。而锥柄钻的锥形柄部能与钻机的主轴紧密咬合,传递动力稳定且效率高,能提供足够的钻孔力量,同时保持良好的稳定性,钻出的孔位置精确、孔径一致,能很好地满足模具的加工质量要求,为模具制造行业提供了可靠的工具支持。苏氏高钴加长钻的刃口锋利且耐用。在对一些难加工材料进行深孔加工时,高钴加长钻能够切削快,轻松不费力。南开区高速钢钻头
1/2 柄钻的柄部与钻机的夹持部位贴合紧密,钻孔时不会出现打滑的情况,这能够保护钻头和工件。普通钻头如果在钻孔时出现打滑,不*会磨损钻头的柄部和钻机的夹持装置,还可能在工件表面留下划痕或凹痕,影响工件的外观和质量,甚至导致工件报废。而 1/2 柄钻稳定的夹持性能能避免这些问题,让钻孔过程更平稳,既能保护钻头延长其使用寿命,又能保证工件的完整性。尤其是在加工一些表面光洁度要求高的贵重工件时,这种优势更为明显,能减少不必要的损失,让加工过程更安心。河北区全磨钻头销售苏氏氮化钻,采用高速钢材质,锋利无毛刺,在钻黄铜等软质合金时表现佳,排屑性能好,轻松不费力。
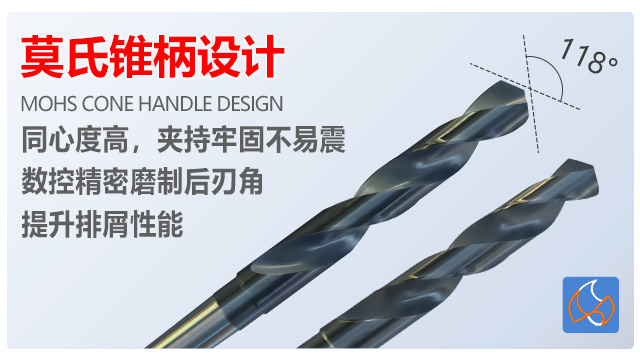
苏氏锥柄钻:在金属加工领域,苏氏锥柄钻是不可多得的利器。苏氏锥柄钻的莫氏锥柄与机床的紧密配合,能够减少了苏氏锥柄钻头在高速旋转时的跳动,提高了钻孔的精度。高速钢材质的硬度和韧性在这苏氏锥柄钻上充分体现,耐磨和抗冲击的特点。苏氏锥柄钻刃口经精密磨制,切削118°角度,使得苏氏锥柄钻能轻松突破金属材料的防线。苏氏锥柄钻大容量排屑槽设计,切屑排出迅速,减少了对加工的阻碍。苏氏锥柄钻常用于模具制造中加工大型模具的安装孔、定点孔等,保证模具的精度和质量。
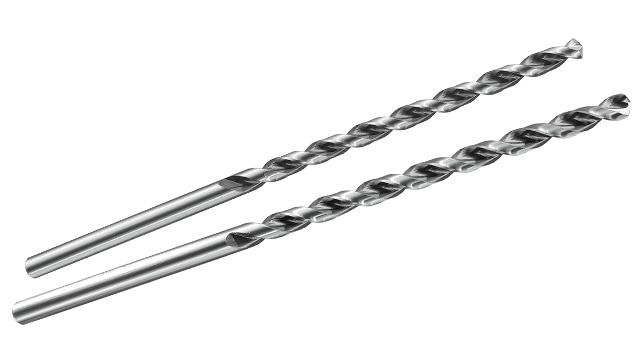
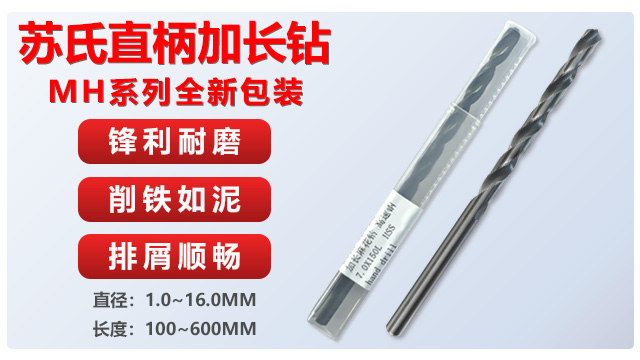
苏氏加长钻的加长设计使其能满足深孔加工需求,排屑槽采用大容量排屑槽设计,从刃口一直延伸至钻身中部,确保在深孔加工时,碎屑能顺利排出。钻厚壁钢材时,这种设计能将深孔底部的碎屑顺着螺旋槽顺畅排屑,避免因碎屑堆积造成的卡钻,保证钻孔过程的连续性;钻铸铁时,高速钢基材经热处理,可硬度达 HRC62,耐磨性强,能够抵抗铸铁中硬质点对刃口的磨损,延长钻头寿命。即便钻孔深度达到直径的 10 倍,也能保证孔的圆柱度,避免出现孔壁歪斜的情况,满足深孔加工对精度的要求。苏氏镀钛钻,工业级镀钛涂层能够在高速钻孔时减少磨损率,稳定钻孔状态,增加钻头寿命,提高生产效率。
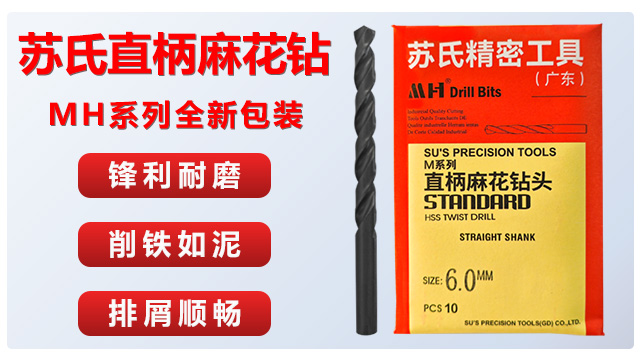
苏氏直柄麻花钻:针对中小企业批量加工需求,在保证性能的同时优化成本,是性价比之选。 其采用标准化生产工艺,刃口角度经过反复调试,适配多种常见金属材料的钻孔需求,如铁板、钢筋、普通碳钢等。 在五金加工厂、机械维修车间等场景中,可批量使用且无需频繁调整加工参数。 普通经济型钻头常出现刃口不平整、钻孔毛刺多的问题,而苏氏直柄麻花钻通过严格的出厂质检,确保每支钻头刃口精度达标,减少钻孔后的毛刺清理工序。 同时,其直柄设计适配多数通用机床夹头,无需额外采购额外设备,降低企业初期成本。苏氏氮化钻在家具五金的家具钻孔中比较经济实用,其低成本能够适合电商订单的小批量多品种生产。通州区进口钻头大概价格
苏氏氮化钻,其低成本适合中小批量生产,能够连续钻孔不易折断,通用性强,在自动化车床上表现较佳。南开区高速钢钻头
一些小型加工厂由于预算有限,还在使用老旧的钻床,这些钻床的夹头经过长期使用,规格已经固定,只能适配 1/2 柄径的钻头。如果采购其他柄径的钻头,要么根本装不进夹头,要么装进去后无法固定牢固,钻孔时会出现松动,不*钻不好孔,还可能损坏钻床或工件,造成浪费。很多小型工厂因为找不到合适的钻头,只能让这些还能正常运转的老旧钻床闲置,既可惜又增加了设备成本。苏氏 1/2 柄钻正好能适配这类老旧钻床的夹头,安装时不用额外调整夹头,轻轻插入就能牢固固定,钻孔过程中不会出现松动或晃动的情况,能像新钻床一样正常开展加工工作。工厂师傅不用再为老旧钻床找不到合适的钻头而烦恼,不用被迫放弃使用还能用的设备;选择苏氏 1/2 柄钻,能充分利用工厂现有的老旧设备,避免设备闲置造成的资源浪费,不用因为钻床适配问题而花费大笔资金更换新设备,为小型加工厂节省了宝贵的成本,帮助工厂更好地控制开支。南开区高速钢钻头