大容量排屑槽设计 —— 排屑顺畅的关键:苏氏麻花钻头的大容量排屑槽设计是经过反复试验和优化的结果,充分考虑了不同材料钻孔时的排屑需求。排屑槽的深度和宽度比普通钻头大 30% 以上,能容纳更多的切屑,在钻孔过程中,切屑能沿着槽体排泄顺畅,避免在孔内堆积。槽体的螺旋角度经过精心设计,与钻头的旋转速度相匹配,产生强大的排屑动力,即使是在粘性较大的材料,如铝合金、紫铜等钻孔时,也能保证排屑顺畅。普通钻头的排屑槽往往较小,容易出现排屑不畅的情况,导致切屑堵塞,不*影响钻孔速度,还可能划伤工件表面,甚至损坏钻头。苏氏麻花钻头的大容量排屑槽能够解决了这些问题,让钻孔工作更加快速、轻松不费力和稳定。苏氏锥柄钻采用莫氏锥柄设计,适配工业大型加工设备,可支持13~40mm更大规格,轻松完成大尺寸钻孔任务。上海镀钛麻花钻头推荐
硬质合金麻花钻头的性能优势与适用场景:硬质合金(如 YT15、YG8)麻花钻头的硬度可达 89-93HRA,耐磨性和耐热性明显优于高速钢,切削速度可达 100-300m/min,适合加工高硬度材料(如淬火钢、不锈钢)和高熔点材料(如高温合金)。但其韧性较差,需要更刚性的机床和精细的装夹,避免振动导致崩刃。硬质合金钻头常采用镶齿或整体式结构,镶齿式通过在高速钢基体上焊接硬质合金刀片降低成本,整体式则用于微型钻头或超硬材料加工,在汽车发动机缸体、航空航天铝合金构件等精密加工中不可或缺。上海镀钛麻花钻头推荐苏氏加长钻的1~16mm 规格搭配 100~600mm 长度,可满足不同深度工业钻孔需求,在深孔加工场景中表现出色。

汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。
麻花钻头磨损的形式与原因分析:钻头磨损主要包括①后刀面磨损:在切削铸铁等脆性材料时常见,由刀具后刀面与工件加工表面的摩擦引起;②前刀面磨损(月牙洼磨损):加工塑性材料时,切屑在高温高压下与前刀面摩擦形成月牙洼;③边界磨损:在加工铸铁、铸钢等有硬皮的材料时,刀具边缘与工件表皮接触处产生磨损;④崩刃:由切削用量过大、钻头刚性不足或工件有硬质点导致。磨损程度可通过观察切削刃的钝化、崩缺和月牙洼深度判断,当磨损量超过 0.3mm 时需及时修磨或更换。工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。
麻花钻头的经济性分析:虽然麻花钻头的单价较低,但其综合使用成本需要考虑其使用寿命、加工效率和更换频率。例如,涂层钻头的价格可能是普通高速钢钻头的2-3倍,但其寿命可延长3-5倍,长期来看比普通高速钢钻头更经济。对于大批量生产,硬质合金钻头虽然昂贵,但能够显著提高加工速度和质量。此外,减少换刀时间和废品率也能间接降低成本。因此,在选择麻花钻头时,应根据具体的加工需求和预算进行综合评估,而非关注初始采购成本。工业干活怕麻烦就选苏氏 1/2 柄钻,12.7mm 的柄部规格统一,换着用不用调设备,省不少时间。揭阳苏氏麻花钻头推荐
工业里又要耐磨又要钻深孔,苏氏高钴加长钻刚好,4 到 13mm 的孔能钻,长度也够,难加工材料也不怕。上海镀钛麻花钻头推荐
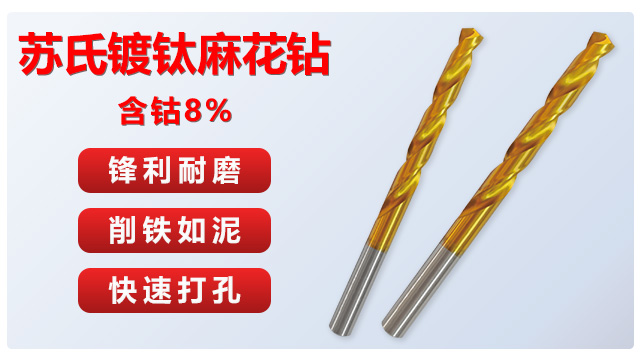
麻花钻头的涂层技术解析:涂层技术通过在钻头表面沉积硬质薄膜(如 TiN、TiAlN、AlCrN),可将刀具寿命提高 2-5 倍。TiN 涂层(金黄色,硬度约 2000HV)能降低摩擦系数,减少粘屑,适用于碳钢和铸铁加工;TiAlN 涂层(灰黑色,硬度达 3000HV 以上)具有更高的耐高温性(抗氧化温度>600℃),适合高速切削不锈钢和钛合金;AlCrN 涂层(银灰色)在高温下能形成致密氧化膜,适用于航空航天领域的难加工材料。涂层厚度通常为 1-5μm,沉积工艺包括 PVD(物理的气相沉积)和 CVD(化学气相沉积),前者涂层结合力好,后者硬度更高。上海镀钛麻花钻头推荐







