高钴钻 —— 高红硬性,难材克星:高钴钻采用含钴量 8-10% 的高速钢基材,这种特殊的材质使其红硬性温度达到 600-650℃,在持续钻削 304、316 不锈钢等难加工材料时,即使刃口温度超过 500℃,依然能够保持足够的硬度,不会出现刃口软化的现象。双后角刃口设计是其另一大亮点,这种设计使摩擦系数降低 35%,减少了钻孔过程中的能量损耗,同时横刃经过圆弧过渡处理,使进给力减少 30%,让钻孔过程更加省力、轻松不费力。非常适合加工厚度 5-50mm 的不锈钢板材,无论是在大型工业生产中,还是小型加工车间里,都能轻松应对不锈钢加工的难题。75. 钴元素的加入提高了麻花钻头的硬度和耐热性,使其更适合高速切削。安徽加长麻花钻头现货
麻花钻头的手工研磨技巧与设备要求:手工研磨时需准备砂轮(氧化铝砂轮用于高速钢,碳化硅砂轮用于硬质合金)、砂轮修整器和冷却液。研磨步骤:①修磨主切削刃,保证两刃对称,顶角符合要求;②修磨横刃,缩短长度并形成内刃;③修磨后刀面,保持后角一致;④研磨刃带,去除毛刺。研磨时需注意:①手持钻头要平稳,压力适中,避免砂轮与钻头剧烈碰撞;②经常用冷却液冲洗,防止钻头过热退火;③对于硬质合金钻头,研磨速度应低于高速钢钻头,避免刀片崩裂。专业研磨可使用钻头研磨机,保证精度和一致性。揭阳涂层麻花钻头大概价格37. 进给量过大可能使麻花钻头承受过大的压力,导致折断。
麻花钻头的环保与可持续发展:在绿色制造的背景下,麻花钻头的环保性能也受到关注。例如,干式切削技术(不使用冷却液)能够减少废液污染,但要求钻头具有更高的耐热性。此外,回收利用废旧钻头(如通过重磨或材料再生)也是可持续发展的重要方向。一些制造商还采用环保涂层材料,减少有害物质的使用。通过优化设计和工艺,麻花钻头可以在高效加工的同时降低对环境的影响。绿色制造技术不*降低生产成本,还符合可持续发展理念,成为麻花钻行业的发展趋势
麻花钻头在不同材料中的应用:麻花钻头的性能因加工材料的不同而有所差异。加工铝合金时,应该选择大螺旋角、锋利的切削刃,以避免材料粘刀;加工不锈钢时,需要使用钴高速钢或硬质合金钻头,并配合充足的冷却液;对于复合材料(如碳纤维),则需要特殊的金刚石涂层钻头以减少分层和毛刺。木材和塑料的加工则要求钻头具有较大的排屑槽和较小的切削角度,以防止材料撕裂。了解不同材料的特性并选择合适的钻头是确保加工质量的关键。51. 麻花钻头的使用寿命不*取决于材质,还与使用和维护情况密切相关。
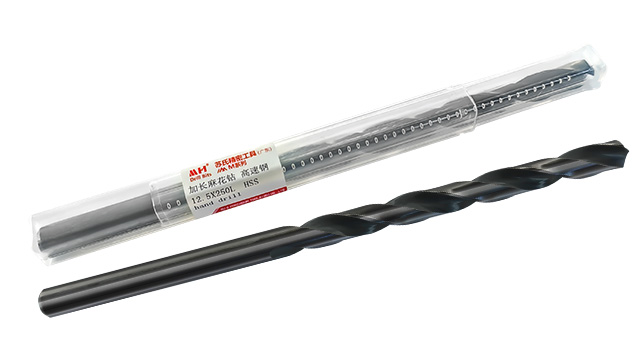
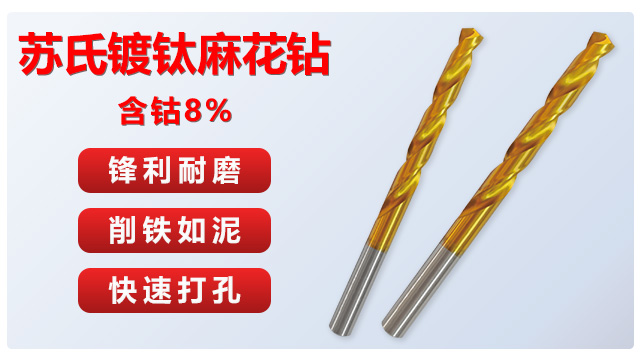
不锈钢制品厂批量生产不锈钢厨具时,普通钻头的磨损速度快得让人头疼。不锈钢厨具的材质硬度不低,普通钻头钻不了几个锅具或刃具的安装孔,刃口就会被严重磨损,钻出的孔不*不光滑,还可能出现尺寸偏差。为了保证产品质量,只能频繁更换钻头,这增加了钻头的采购成本,也拖慢了生产进度。苏氏镀钛麻花钻在高钴钻的基础上做了工业级镀钛处理,表面的钛涂层能够减少钻头与不锈钢之间的摩擦。用它来钻不锈钢厨具的孔,磨损速度明显变慢,一支钻头能顶普通钻头好几支用。而且,因为摩擦小,钻孔时更顺畅,轻松且不费力完成孔加工,不用再进行后续的打磨修正。不锈钢制品厂不用再频繁采购钻头,生产效率也提高了,能更快地完成订单交付,在市场竞争中更有优势。工业里又要耐磨又要钻深孔,苏氏高钴加长钻刚好,4 到 13mm 的孔能钻,长度也够,难加工材料也不怕。佛山高钴麻花钻头采购
苏氏氮化钻高性价比特点,十分契合工业批量生产,在保证钻孔精度的同时,帮助企业降低工业加工成本。安徽加长麻花钻头现货
镀钛钻 —— 长寿命设计,降低成本:镀钛钻的 TiN 镀层使其使用寿命比未镀钛产品延长 2-3 倍,在批量加工生产中,能够减少换刀次数 60%,提高了生产效率,降低了因换刀导致的停机时间损失。涂层表面光滑度 Ra≤0.1μm,这种超高的光滑度使切屑附着力降低 70%,在加工密度板、刨花板等易产生碎屑的材料时,不易堵塞排屑槽,保证了钻孔过程的顺畅进行。可在 800rpm-2500rpm 转速范围内稳定工作,适配多种数控钻孔设备,无论是小型数控钻床还是大型自动化生产线,都能很好地融入其中,发挥稳定的性能。安徽加长麻花钻头现货








