苏氏氮化钻:当你选择苏氏氮化钻,就等于选择了耐用与高性比价。其氮化工艺使钻头表面硬度大幅提升,在持续钻孔时,苏氏氮化钻磨损速度远低于普通钻头,延长苏氏氮化钻的使用寿命,降低了厂家的使用成本。苏氏氮化钻的高速钢材质保证了钻头的韧性,不易折断。数控磨制的刃口锋利无比,能在金属表面形成光滑孔壁。大容量排屑槽配合高速旋转,让碎屑及时排出,维持加工环境整洁。适用于农机配件、通用机械零件等的通孔加工,经济实用。苏氏氮化钻,氮化层使切削刃表面硬度高,减少切削阻力,在自动化加工下也比较稳定。钻头价格
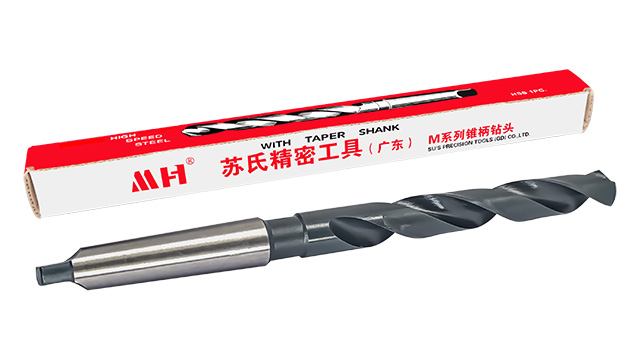
锥柄钻在加工大型铸铁件时效果出色,大型铸铁件比如机床床身、发动机缸体、大型阀门外壳等,这些零件体积大、重量沉,材质本身质地坚硬,而且内部可能存在砂眼、气孔等铸造缺陷,就像隐藏的 “小陷阱”。 普通钻头在钻孔时,一旦遇到这些缺陷,很容易因为受力不均而出现崩刃,严重时甚至会直接断裂,不*损坏了钻头,还可能在工件表面留下瑕疵,导致工件报废。 锥柄钻的柄部呈锥形,与钻机的连接非常牢固,能承受较大的冲击力,而且钻头本身的强度也很高,即使在钻孔过程中遇到砂眼、气孔等缺陷,也能保持稳定的工作状态,不会轻易崩刃或断裂,钻出的孔尺寸精确、表面光滑,质量很稳定。 在加工这些大型铸铁件时,使用锥柄钻能减少因为钻头损坏而导致的停工,提高加工效率,同时降低工件报废的可能,为工厂节省大量成本。北辰区锥柄钻头规格苏氏镀钛钻,采用工业级镀钛涂层,提升耐磨抗腐性,钻孔效率大幅提高,使用寿命长。

苏氏镀钛钻的镀钛层厚度均匀且覆盖整个钻身,厚度在 3-5μm左右,不*让钻头表面硬度提升至 HRC60 以上,还增强了抗腐蚀能力。在加工带有氧化层的钢材时,坚硬的镀钛涂层能像一层坚固的铠甲,隔绝氧化层中氧化物对钻头的侵蚀,让刃口长时间保持锋利状态;即使在潮湿环境中加工金属件,也不易因水汽锈蚀而影响切削性能。其螺旋排屑槽的角度经过数控磨制,呈 30° 倾斜角,能够在钻薄壁材料时,能分散切削力,减少材料因受力过大而产生的变形,保证孔的尺寸精度在 ±0.02mm 以内,能够满足对精度较高的加工需求。
在农机制造工厂,加工农机的金属框架是工序之一,比如拖拉机的底盘框架、收割机的机架等,这些框架上需要在不同位置钻孔,有的孔在平面上,有的孔在边角处,对钻头的通用性和耐用性有一定要求。如果用普通钻头,可能在平面上钻孔还没问题,到了边角处就容易卡顿,而且钻不了多久就会变钝,需要频繁更换不同类型的钻头,既影响效率,又增加了钻头的采购种类。苏氏氮化钻的通用性很强,不管是在农机金属框架的平面位置钻孔,还是在边角、斜面位置钻孔,都能顺畅进行,不会出现卡顿的情况。而且它的耐用性特别好,即使加工量较大,一天连续加工多台农机的框架,钻头依旧能保持良好的钻孔性能,不用频繁更换。工厂师傅不用频繁更换不同类型的钻头,也不用反复打磨变钝的钻头,能提高加工效率,减少不必要的工序;采购员选择苏氏氮化钻,能减少钻头的采购种类,不用为不同钻孔位置采购多种钻头,降低了采购管理的难度和成本,同时也能确保农机制造的生产需求,让车间能顺利完成农机框架的加工任务。 苏氏1/2 柄钻的柄部统一直径为12.7mm,能够便于在不同设备和不同孔径需求之间切换,提高工作效率。
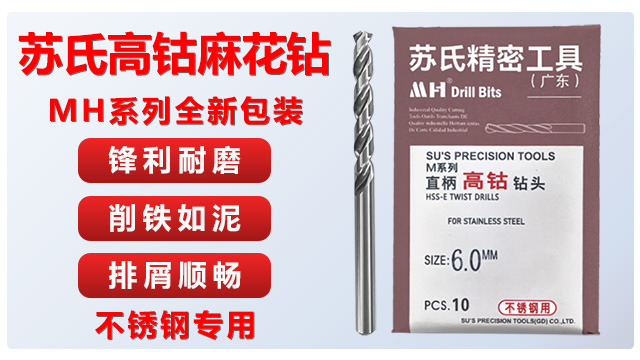
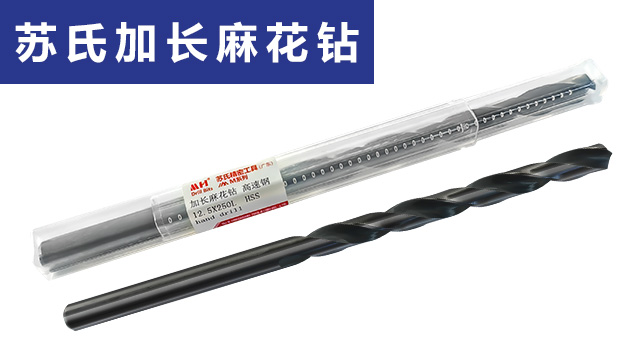
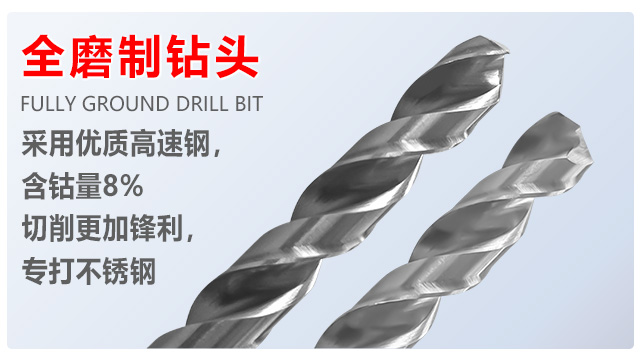
高钴加长钻在加工模具深孔时表现优异,模具在工业生产中应用广阔,像塑料模具、冲压模具等,上面常常需要加工一些深孔,比如冷却孔、顶针的孔,这些孔的深度往往能达到几十厘米,而且需要加工硬度很高的模具钢。普通钻头要么长度不够,钻到一半就再也伸不进去了;要么就是材质硬度不够,面对模具钢根本钻不动,钻不了几个孔就会严重磨损。高钴加长钻结合了高钴材质和加长设计的特点,长度能满足深孔加工的需求,材质硬度也足以应对模具钢,能一次性钻透这些深孔,不用中途更换钻头或拼接工具。而且它的钻孔精度很高,能保证孔的直线度和尺寸精度,让冷却孔能顺利流通冷却液,顶针的孔能精确安装顶针,满足模具冷却和装配的要求。在模具制造中,这种轻松不费力且精确的钻孔能力能缩短模具的生产周期,提高模具质量,让模具能更快完成加工出厂,为工厂创造更多良好的口碑。加工钢件时,苏氏钻头的切削速度一般在15-30m/min,进给量为0.1-0.3mm/r。延庆区加长钻头厂家直销
苏氏氮化钻,其性价比高,在农机配件普通钢钻孔中优势明显,成本低,且能够长时间保持切削性能。钻头价格
苏氏高钴加长钻:高速钢加钴的材质,还有大直径的规格,能加工大型不锈钢构件上的深孔,或者厚壁合金管道的深孔。 在重型机械厂做大型零件,或者石油设备厂加工管道的时候,经常需要钻大直径的深孔,普通钻头因为钻身强度不够,很容易弯曲,导致孔位不准。 苏氏这款钻头钻身强度高,抗弯曲能力好,钻大直径深孔的时候很稳定,而且钻孔时铁屑排得很顺畅,不会因为铁屑堆积堵在孔里影响加工,能保证深孔加工的效率和质量,满足大型工业构件的加工需求。钻头价格