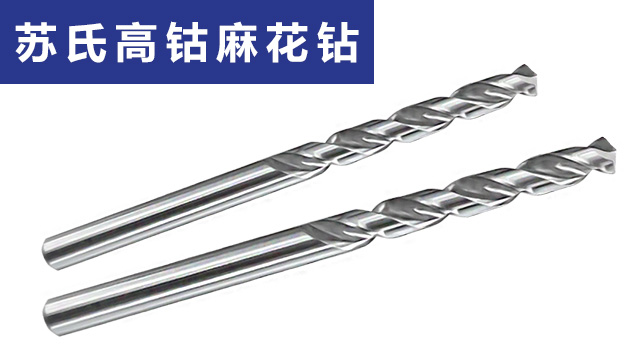
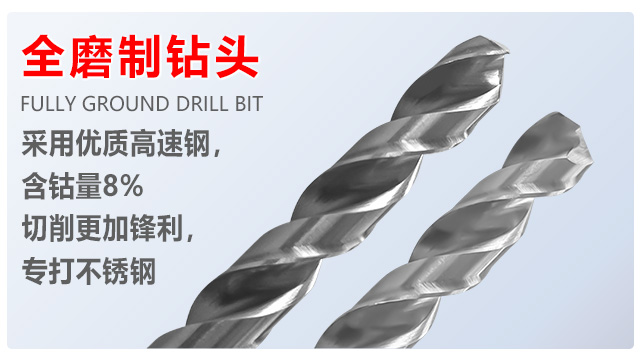
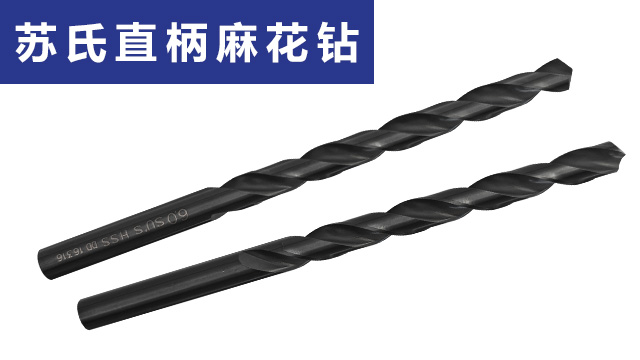
苏氏直柄高钴钻头在精细加工环节发挥重要作用。高钴高速钢经全磨制工艺与数控精密磨制双后刃角,具备高硬度与高耐磨性。模具材料多为硬度较高的模具钢,且模具型腔、型芯等部位加工结构复杂。直柄高钴钻头适配小型加工中心,在加工模具精密孔系、细小结构时,凭借锋利刃口实现精细切削,保证孔的尺寸精度。排屑槽设计巧妙,能及时排出细小切屑,防止切屑划伤模具表面,确保模具加工质量,为模具的高精度制造提供可靠保障,提升模具的使用寿命与产品成型质量。苏氏1/2 柄钻的柄部统一直径为12.7mm,能够便于在不同设备和不同孔径需求之间切换,提高工作效率。耐用钻头价格
苏氏 1/2 柄钻采用 12.7mm 的通用柄部尺寸,适配大多数钻床和铣床的夹具,可支持刃径 13-36mm 的大刃径加工,135° 的钻尖角度经过特殊研磨,适合加工硬度较高的材料。钻 HRC50 淬火钢时,钻尖能将切削压力均匀分散,使刃口的磨损速度降低 30%,延长了钻头的使用寿命;钻 316L 不锈钢厚壁管时,大刃径设计能保证在加工过程中受力稳定,避免因受力不均导致的孔口变形,保证钻孔的规整性。在应对大刃径加工需求时,钻头与夹具的配合紧密,不会出现打滑现象,表现稳定可靠,满足大尺寸钻孔的加工要求。湖南HSE 钻头价格氮化层赋予苏氏氮化钻出色耐磨性,在接触工件时切削快,轻松不锋利,能够为孔加工提供稳定的钻孔体验。

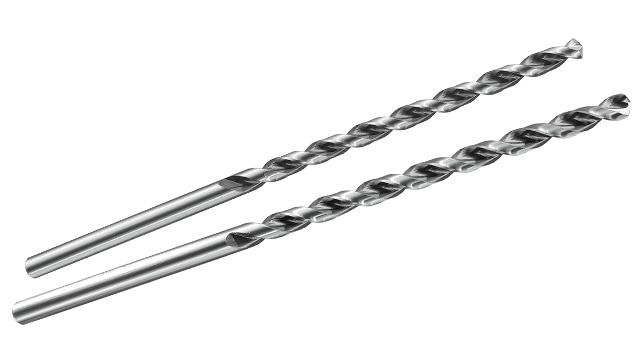
苏氏高钴加长钻融合了 8% 含钴高速钢的材质优势与加长设计的结构特点,硬度达 HRC63,兼具高硬度、耐磨性和深孔加工能力。钻 310S 不锈钢深孔时,材料耐高温且硬度高,而该钻头在 600℃的高温环境下仍能保持刃口硬度,避免因高温软化导致的切削性能下降;钻高温合金时,大容量排屑槽设计可将深孔底部的碎屑快速输送至孔外,防止堵塞,保证切削过程的顺畅。在难加工材料的深孔作业中,既能应对材料的高硬度,又能解决深孔排屑难题,表现出色。
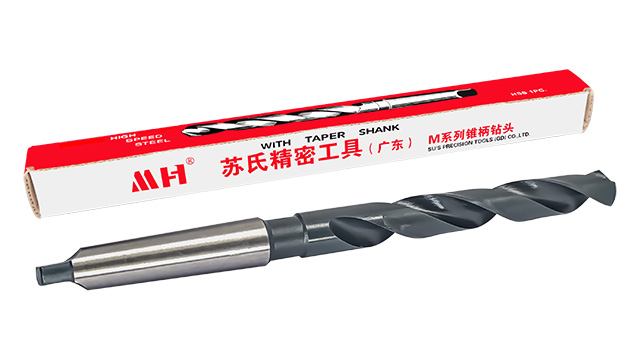
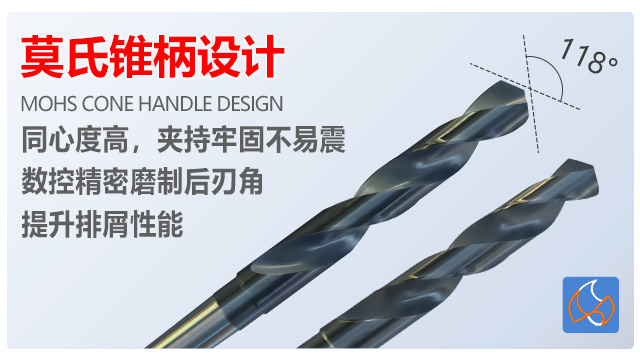
苏氏镀钛钻在加工高硅铝合金时表现尤为出色。高硅铝合金中含有大量坚硬的硅颗粒,硬度可达 HV1000 以上,普通钻头加工时刃口极易被刮擦磨损,而镀钛钻的钛涂层硬度高达 HV2000,能轻松抵御硅颗粒的刮擦,使刃口长时间保持锋利。同时,其排屑槽采用大容量设计,排屑槽比普通钻头增加 20%,可快速排出细碎的硅铝碎屑,避免碎屑在孔内堆积划伤孔壁和积屑过多导致钻头断裂,工业级的镀钛涂层的耐热性,可在高速切削下产生的切削热保持钻头的切削性能,提高钻头的使用寿命。苏氏锥柄钻的莫氏锥柄能够承受较大传递扭矩,能够在高负荷加工下不易松动,适合对承受强度要求较高的场景。
苏氏镀钛钻以高钴高速钢为基材,依托工业级镀钛工艺形成一层坚硬且光滑的保护膜,这层涂层让钻头硬度较普通钻头提升 30% 以上,能够抵御切削过程中的磨损。刃口经数控精密磨制,锋利度较高,配合大容量螺旋排屑槽,可在钻孔时将碎屑顺畅导出,避免堆积造成的卡顿。钻合金钢时,镀钛层能够减少刃口与材料的摩擦,让切削过程更顺畅,降低因摩擦产生的热量对钻头的影响;钻复合材料时,坚硬的涂层能避免刃口被材料中的坚硬颗粒磨损,保持长期锋利。加工冷轧钢板时,更能减少刃口与材料的粘连现象,使钻孔效率提升 20% 以上,同时保证孔壁的光滑度,减少后续加工的工作量。苏氏高钴钻的含钴高速钢,提高了钻头红硬性和耐磨性,在加工难加工材料中,如不锈钢等,能够保持切削性能。河西区镀钛钻头推荐
锥柄钻在机床上使用时,其具备的高精度和稳定性,适合加工一些对孔的位置精度和垂直度要求严格的零件。耐用钻头价格
苏氏氮化钻在普通碳钢加工中能够展现高性价比,苏氏氮化钻采用氮化处理工艺,提高钻头的硬度和耐热性,实现钻头的低成本与可靠性能的平衡。苏氏氮化钻在数控精磨下刃口锋利,使得苏氏氮化钻在接触工件时切入轻快,加工工件时切削阻力小,因此苏氏氮化钻能够适合批量加工机械零件的通孔加工。苏氏氮化钻的排屑槽设计让铁屑能够沿着槽顺畅排出,不易堵塞,配合高速钢的刚性,能够在连续钻孔中不易折断,因此苏氏氮化钻适合对成本敏感的通用机械加工场景。耐用钻头价格