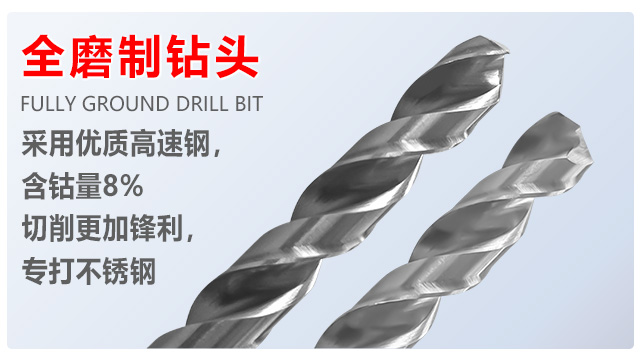
苏氏 1/2 柄钻头凭借良好的通用性,适用于多种规格金属加工。以高速钢为基础,经全磨制与数控精密磨制后刃角工艺,具备适应不同材料的切削性能。在金属加工方面,可对碳钢、合金钢和不锈钢等金属材料进行高效钻孔;切削金属时,苏氏1/2柄钻的大容量排屑槽设计保证了铁屑顺利排出。1/2 英寸的通用直柄设计使得适配多种工具,用户无需频繁更换设备即可完成不同材质加工任务,凭借锋利耐磨的特性,在能够多材质通用加工中表现出色,满足各类加工场景需求,提高工具使用效率与加工灵活性。苏氏镀钛钻在加工一些对钻头有腐蚀性的材料时,比如镀锌钢板,其镀钛层能够抵抗锌层的腐蚀,延长钻头寿命。西青区比较好的钻头什么牌子好
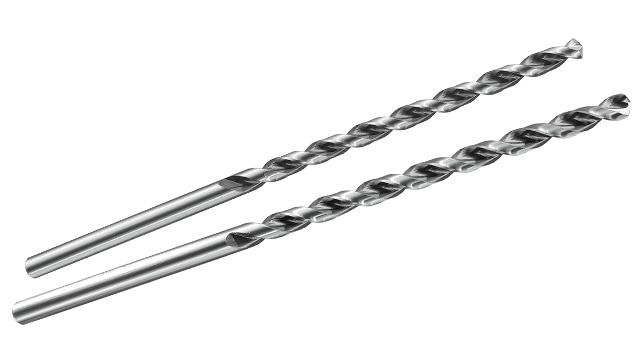
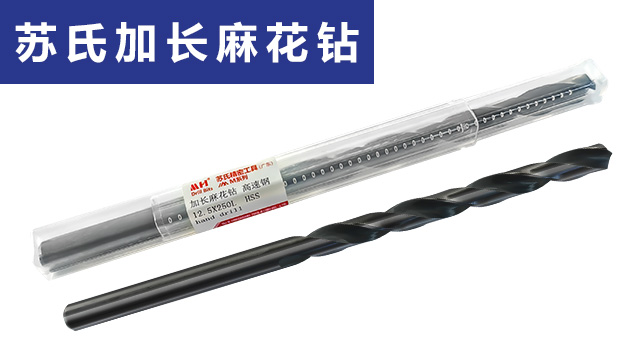
在针对普通钢材的深孔加工需求,苏氏加长钻在苏氏氮化钻基础上延伸长度了,使得苏氏加长钻能够轻松应对 50mm 以上的深孔加工作业。苏氏加长钻在机床床身的安装孔加工中,是无需接长杆即可一次钻透,苏氏加长钻能够避免传统短钻头分次加工导致加工出来的孔同轴度偏差。苏氏加长钻的排屑槽随长度优化,确保深孔内能够将铁屑顺利排出。苏氏加长钻的刃长也随着长度而经过科学设计增加,减少因钻头刃身和柄部韧性不足导致断裂,延长钻头的使用寿命。昌平区钻头电话苏氏加长钻在汽车发动机缸体深孔加工中,在缸体上,苏氏加长钻能够普通钻头无法触及的深度进行加工。
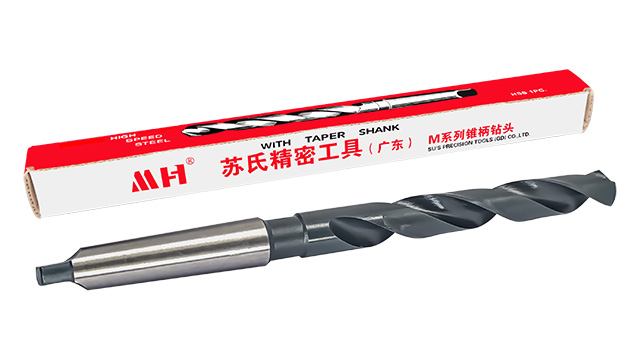
苏氏锥柄钻:采用加粗钻柄设计,莫氏锥度1号至 4 号,能够传递更大扭矩,适合加工高硬度合金厚板、大型铸铁件等重型材料。在重型机械厂、造船厂等场景中,需钻取直径 30mm 以上的大孔,普通锥柄钻可能因扭矩不足导致钻孔速度慢、钻头易磨损,而苏氏锥柄钻通过增强钻柄与主轴的贴合面积,提升扭矩传递效率,配合高硬度材质,钻孔速度比普通锥柄钻提升 20% 以上。同时,其钻身采用整体淬火工艺,硬度可达 HRC62-65,能承受重型加工时的冲击载荷,减少钻头崩裂可能性。
苏氏氮化钻在普通碳钢加工中能够展现高性价比,苏氏氮化钻采用氮化处理工艺,提高钻头的硬度和耐热性,实现钻头的低成本与可靠性能的平衡。苏氏氮化钻在数控精磨下刃口锋利,使得苏氏氮化钻在接触工件时切入轻快,加工工件时切削阻力小,因此苏氏氮化钻能够适合批量加工机械零件的通孔加工。苏氏氮化钻的排屑槽设计让铁屑能够沿着槽顺畅排出,不易堵塞,配合高速钢的刚性,能够在连续钻孔中不易折断,因此苏氏氮化钻适合对成本敏感的通用机械加工场景。苏氏镀钛钻,表面镀钛涂层,工业级镀钛工艺提高了钻头的硬度和耐热性,使得钻头不易在切削热下刃口软化。
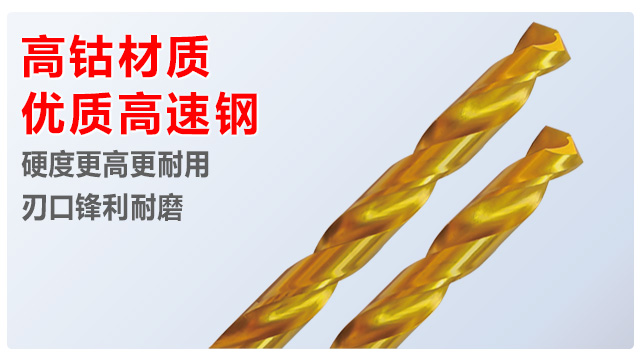
苏氏锥柄钻:在金属加工领域,苏氏锥柄钻是不可多得的利器。苏氏锥柄钻的莫氏锥柄与机床的紧密配合,能够减少了苏氏锥柄钻头在高速旋转时的跳动,提高了钻孔的精度。高速钢材质的硬度和韧性在这苏氏锥柄钻上充分体现,耐磨和抗冲击的特点。苏氏锥柄钻刃口经精密磨制,切削118°角度,使得苏氏锥柄钻能轻松突破金属材料的防线。苏氏锥柄钻大容量排屑槽设计,切屑排出迅速,减少了对加工的阻碍。苏氏锥柄钻常用于模具制造中加工大型模具的安装孔、定点孔等,保证模具的精度和质量。苏氏高钴加长钻在能源设备制造中的大型零部件进行深孔加工时,其高硬度和韧性,能够出色的完成深孔加工。南开区特长钻头大概价格
涂层钻头通过沉积TiN、TiAlN等硬质薄膜,可明显提升耐磨性和抗腐蚀性,将钻头的寿命延长2-5倍。西青区比较好的钻头什么牌子好
苏氏高钴加长钻:把高钴钻的耐磨损优势,和加长钻身的深孔加工能力结合到一起,使得苏氏高钴加长钻成为一款专门解决硬材料深孔加工难的产品。比如在加工不锈钢做的大型构件,或者厚壁的金属管道,普通的高钴钻够不到深层位置,普通的加长钻碰到硬材料又容易坏。而苏氏高钴加长钻这款就能兼顾这两点,既能轻松应对硬材质,又能钻到需要的深层位置,而且钻孔时铁屑排得很顺畅,不会堵在孔里影响进度,让难搞的硬材料深孔加工也能顺利完成,保证加工质量和效率。西青区比较好的钻头什么牌子好