
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
工装夹具在激光切割中的定位稳定性工装夹具在金属板材激光切割中,定位稳定性决定了切割精度。激光切割时,高温等离子体可能导致板材轻微变形,工装夹具通过点阵式真空吸盘吸附板材,吸盘间距50-100mm,形成均匀的约束力,防止板材受热翘起。对于厚板(≥10mm),夹具配备辅助顶针,从下方支撑板材悬空部位,减少因自重产生的弯曲。其定位基准采用精密光栅尺,与激光切割头的定位系统联动,确保切割路径与编程图形的偏差≤0.03mm,特别适合复杂轮廓(如汽车座椅骨架)的批量切割。液压夹具的动力输出均匀吗,保证工件受力平衡?扬州旋转夹具咨询问价
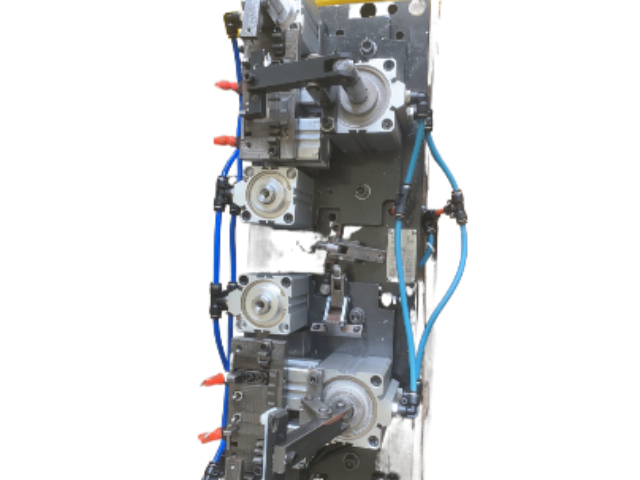
气压夹具适用于手机玻璃盖板热弯成型中,实现无痕迹夹持。热弯温度高达600℃,夹具采用耐高温陶瓷材料制造,通过气流悬浮原理减少与玻璃的直接接触。玻璃热弯的气压夹具,气路通道经过精密计算,确保玻璃受热均匀,夹持力可通过触摸屏进行0.1N级微调。气路采用316L不锈钢材质,耐氧化且气密性优异,适配不同厚度盖板需求。每次使用前需校准温度传感器,热弯结束后必须待夹具冷却至80℃以下方可清洁,清洁时使用特殊陶瓷清洁剂,避免划伤夹具表面。淮安加工中心夹具一般多少钱气压夹具的能耗水平怎样,能降低生产的能源成本吗?
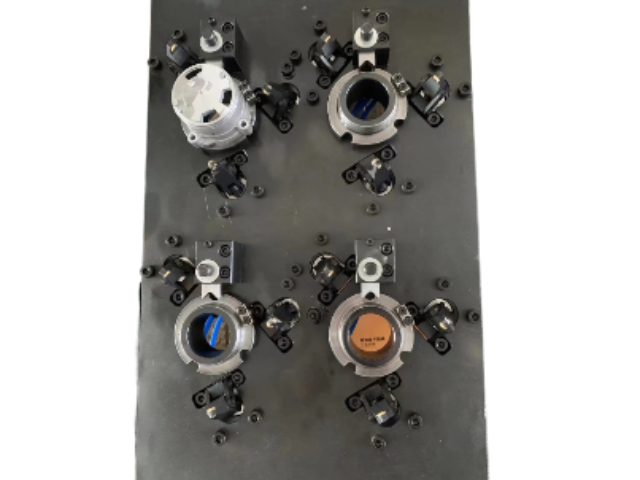
液压夹具在轨道交通零件加工中的重载定位液压夹具在高铁轮对、轨道梁等重载零件加工中,重载定位能力是必要的要求。高铁轮对重量达500kg,加工时需承受轴向与径向的双重切削力,液压夹具通过锥面定位与端面压紧的组合结构,径向定位精度达0.01mm,轴向跳动≤0.005mm。其油缸采用双作用设计,夹紧力可达300kN,且缸体经过调质处理(硬度HB250-280),避免长期重载导致的变形。在加工过程中,夹具的压力保持系统可补偿因温度变化导致的力值波动,确保轮对的踏面圆度误差≤0.03mm,保障高铁运行的平稳性。
气压夹具在医疗器械检测中的精细施力气压夹具在医疗器械检测(如注射器推力测试、缝合线拉力测试)中,精细施力是保证检测数据可靠的基础。注射器的活塞推力需控制在10-30N(符合ISO标准),气压夹具通过伺服比例阀调节压力,施力精度达±0.1N,且加载速度可设定(1-100mm/min),模拟实际使用场景。夹爪采用模块化设计,可快速更换适配不同规格的医疗器械(如不同口径的注射器、不同长度的缝合线),检测效率提升50%。同时,夹具的力传感器经过国家计量院校准,确保检测数据可追溯,满足医疗器械的认证要求。气压夹具的配件通用性强吗,更换时无需特殊定制?
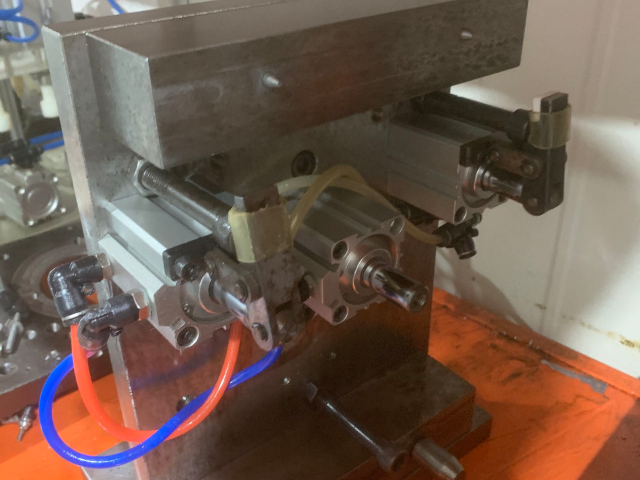
工装夹具在汽车覆盖件冲压生产中,通过模块化设计实现多车型兼容。它能快速切换定位销与压料板位置,满足不同车型覆盖件的冲压定位需求,大幅缩短换模时间。工装夹具采用强度高的合金铸件,经整体锻造及时效处理后,硬度可达HRC35-40,能承受1000kN以上冲压载荷,定位销重复定位精度达±,压料力均匀性控制在5%以内,可避免覆盖件因受力不均出现褶皱或开裂。安装时需用激光干涉仪校准基准面,确保X、Y、Z轴定位误差不超0.01mm;日常维护要定期清理定位孔内的冲压碎屑,每周对定位销润滑保养,防止定位偏移影响生产质量。液压夹具的节能模式有效吗,非工作状态减少能耗?苏州液压夹具贵吗
气压夹具的快速换型功能实用吗,减少停机时间?扬州旋转夹具咨询问价
液压夹具在精密仪器零件加工中,凭借微米级的定位精度成为必要装备。这类零件公差要求严苛,液压夹具通过闭环压力控制系统,能将夹紧力波动控制在极小范围,避免工件产生微观变形。液压夹具可以采用陶瓷涂层活塞缸,减少摩擦损耗的同时提升密封性能,配合智能压力反馈模块,可实时显示夹紧状态。使用时需在恒温环境下操作,避免温度变化导致的精度偏差,每周应校准一次压力传感器确保数据准确。咨询夹具找昆山定丽,专为精密加工领域研发液压夹具。扬州旋转夹具咨询问价


工装夹具经过整体硬化工艺处理,表层硬度均匀稳定,抗磨损、抗磕碰性能优异,可耐受车间高频作业损耗。日常工件装卸、误触、物料磕碰等常规磨损,不会对夹具表层造成损伤,设备外形与精度持久稳定。硬化处理后的夹具结构强度更高、使用寿命更长,无需频繁更换设备,节省企业设备采购与更新成本。昆山定丽对所有工装夹具进行整体硬化工艺处理,全方面提升设备耐磨耐用性能。设备长期高频使用依旧保持精确效果,适配车间常态化批量生产作业。 工装夹具定制找昆山定丽来,满足各类机加工装夹需求。苏州自动气压夹具大概价格夹具流水线配套工装夹具精确适配自动化生产线作业节奏,可完美配合输送设备、机械臂完成自动化工件装夹作业。夹...
- 常州机器人夹具资费 2026-09-17
- 上海工装夹具价格 2026-09-17
- 扬州水侧夹具销售厂家 2026-09-17
- 浙江手动夹具特价 2026-09-17
- 江西自动液压夹具一般多少钱 2026-09-17
- 盐城焊接工装夹具供应商家 2026-09-17
- 宿迁铣键槽夹具大概多少钱 2026-09-17
- 苏州车床夹具代加工 2026-09-17
- 江苏铣键槽夹具怎么收费 2026-09-17
- 江苏机械夹具功能 2026-09-17
- 上海焊接夹具贵吗 2026-09-16
- 无锡铣键槽夹具要多少钱 2026-09-16
- 立式铣床夹具定做价格 2026-09-16
- 宿迁机械夹具供应商家 2026-09-16
- 山东治具夹具价格行情 2026-09-16
- 泰州弹性夹具价格行情 2026-09-16

- 浙江手动夹具特价 09-17
- 江西自动液压夹具一般多少钱 09-17
- 盐城焊接工装夹具供应商家 09-17
- 宿迁铣键槽夹具大概多少钱 09-17
- 苏州车床夹具代加工 09-17
- 江苏铣键槽夹具怎么收费 09-17
- 江西手动夹具功能 09-17
- 江苏机械夹具功能 09-17
- 淮安治具夹具采购 09-17
- 宿迁治具夹具怎么收费 09-16