麻花钻头的分类与应用场景匹配:按用途可分为通用钻头(用于普通材料钻孔)、深孔钻头(长径比>5,需高压切削液排屑)、阶梯钻头(多段直径,一次加工出阶梯孔)、薄板钻头(三尖两刃设计,防止打滑);按材料分为高速钢钻头、硬质合金钻头、陶瓷钻头;按直径分为微型钻头(<1mm)、小直径钻头(1-6mm)、中等直径(6-20mm)和大直径钻头(>20mm)。例如,汽车发动机缸盖的喷油器孔加工需用长径比 10 以上的深孔硬质合金钻头,而电子电路板的微孔加工则依赖直径 0.1-0.5mm 的微型高速钢钻头。14. 对于铝合金等较软的金属,麻花钻头的切削刃可以设计得更锋利些。浙江1/2柄麻花钻头推荐
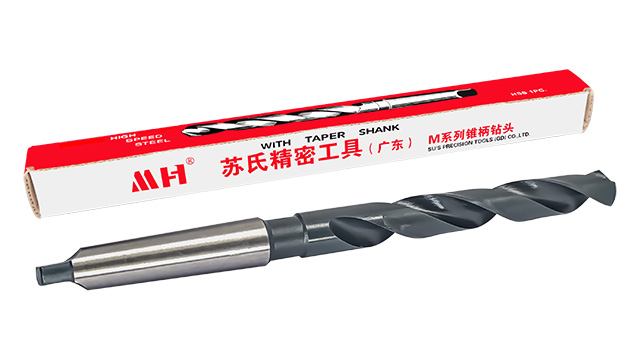
钢件加工中麻花钻头的切削参数优化:加工钢件(如 Q235、45# 钢)时,切削速度 v 和进给量 f 的选择直接影响钻头寿命和孔质量。一般高速钢麻花钻头加工中碳钢的 v=15-25m/min,f=0.1-0.3mm/r;加工合金钢时 v=10-20m/min,f=0.08-0.25mm/r。切削液应选用极压乳化液或矿物油,降低摩擦和散热。当麻花钻头直径>16mm 时,建议采用分级进给(先钻小孔再扩孔),避免轴向力过大导致钻头折断。对于深孔加工,需定期退刀排屑,防止切屑堵塞。。。。佛山HSE 麻花钻头厂家麻花钻头的柄部设计符合人体工程学,握持舒适,便于操作人员使用。
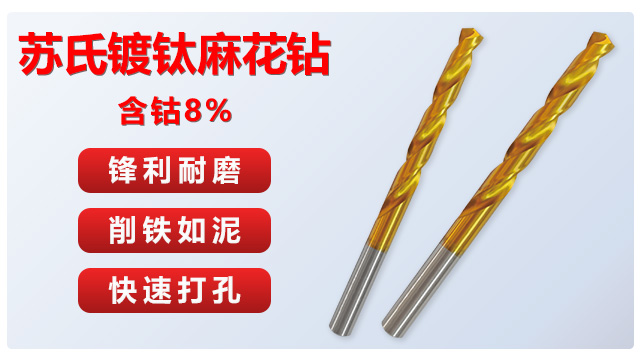
1/2 柄钻 —— 适配性高,操作便捷:苏氏 1/2 柄钻在适配性和操作便捷性上有着出色的优势,能为用户带来极大的便利。1/2 柄的标准尺寸符合12.7毫米通用标准,能与市面上各种品牌和型号的钻孔设备兼容,无论是小型的手电钻,还是中型的台钻,都能轻松安装使用。在操作过程中,无需复杂的工具,只需手动即可完成钻头的安装和拆卸,明显提高了工作效率。与那些非标准柄的钻头相比,苏氏 1/2 柄钻无需额外的转接工具,减少了工具携带的数量和更换的麻烦。在建筑装修现场、家具加工厂等需要频繁更换钻头的场景中,这种便捷性体现得尤为明显。而且,适配性高的特点也让用户无需为不同设备单独购买钻头,降低了采购成本,是一款实用性极强的钻孔工具。
麻花钻头的刃磨是保持其良好切削性能的重要环节。随着钻孔次数的增加,麻花钻头的切削刃会逐渐磨损,导致切削力增大、钻孔质量下降。此时,就需要对钻头进行刃磨。刃磨麻花钻头需要一定的技巧和经验,一般需要使用专门的刃磨设备,如砂轮。在刃磨过程中,要保证两条主切削刃的长度、角度以及横刃的形状符合要求。首先,将钻头的切削刃对准砂轮的边缘,以合适的角度进行磨削,使主切削刃恢复锋利。同时,要注意控制磨削量,避免过度磨削导致钻头切削刃变薄、强度降低。对于横刃,也需要进行适当的修磨,减小其轴向力。正确的刃磨能够使麻花钻头恢复良好的切削性能,延长其使用寿命,降低加工成本。85. 新型材料和工艺的应用,使得麻花钻头的性能不断提升。
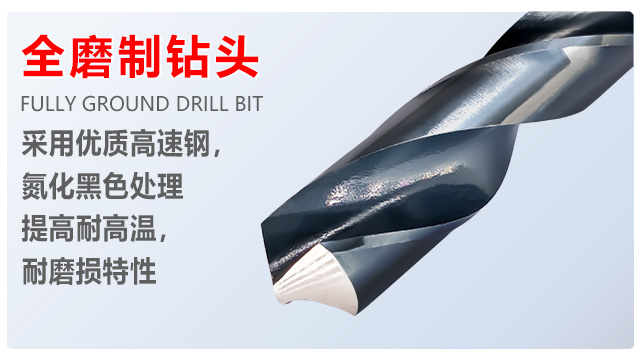
大容量排屑槽设计 —— 排屑顺畅的关键:苏氏麻花钻头的大容量排屑槽设计是经过反复试验和优化的结果,充分考虑了不同材料钻孔时的排屑需求。排屑槽的深度和宽度比普通钻头大 30% 以上,能容纳更多的切屑,在钻孔过程中,切屑能沿着槽体排泄顺畅,避免在孔内堆积。槽体的螺旋角度经过精心设计,与钻头的旋转速度相匹配,产生强大的排屑动力,即使是在粘性较大的材料,如铝合金、紫铜等钻孔时,也能保证排屑顺畅。普通钻头的排屑槽往往较小,容易出现排屑不畅的情况,导致切屑堵塞,不*影响钻孔速度,还可能划伤工件表面,甚至损坏钻头。苏氏麻花钻头的大容量排屑槽能够解决了这些问题,让钻孔工作更加快速、轻松不费力和稳定。3. 标准的麻花钻头由柄部、颈部和工作部分组成。茂名苏氏麻花钻头商家
77. 电子行业对钻孔精度要求较高,需要使用高精度的麻花钻头。浙江1/2柄麻花钻头推荐
加长钻 —— 超长钻体,深孔加工利器:加长钻的长度从 100mm 至 600mm 有多种规格可供选择,相比普通钻头长 50-300%,能够满足加工深度 100-350mm 的盲孔或通孔需求,在深孔加工领域具有不可替代的优势。采用独特的变径设计,柄部直径比钻体大 20%,这种结构使钻头的抗弯强度达到 2400MPa,在偏心钻孔等受力不均的情况下,也不易发生弯曲现象,保证了钻孔的直线度。排屑槽采用大导程设计,螺旋角为 35°,这种设计使深孔排屑速度提升 50%,解决了深孔加工中排屑困难的问题,让切屑能够及时顺利地排出,避免了因切屑堵塞导致的钻头损坏和加工质量下降。浙江1/2柄麻花钻头推荐








