
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
工装夹具在自动化焊接中的防飞溅保护工装夹具在自动化焊接(如汽车底盘焊接)中,防飞溅保护可延长使用寿命。焊接飞溅(高温熔滴)若附着在夹具的定位销、夹紧块表面,会导致定位精度下降(如销径增大0.1mm即无法适配工件)。工装夹具的关键部位采用耐磨陶瓷涂层(厚度0.1-0.2mm,硬度HRC65),飞溅难以粘附;同时,夹具配备自动清理装置——焊接完成后,高压气体(0.6MPa)对定位面吹气,清理残留飞溅,清理时间≤2秒,不影响产线节拍。经保护的夹具,维护周期可从1周延长至1个月,降低停机维护成本。工装夹具的防错设计有效吗,避免误操作造成损失?连云港工装夹具代加工

工装夹具也用于工业机器人关节装配中,通过多轴联动实现精密对接。关节轴承与轴套的配合间隙5μm,夹具需同时控制径向与轴向定位,配合机器人完成自动压装。机器人工装夹具,采用大理石基座保证稳定性,配备激光位移传感器实时监测装配位置,能有效抵抗环境温度变化影响。装配前需用酒精清洁定位面,压装过程中实时监控压力曲线,超出设定范围立即停机报警。同时自动记录异常数据,便于后续追溯与分析,确保每一组关节装配的精度与可靠性。宿迁加工中心夹具咨询问价液压夹具的操作安全防护到位吗,避免意外发生?
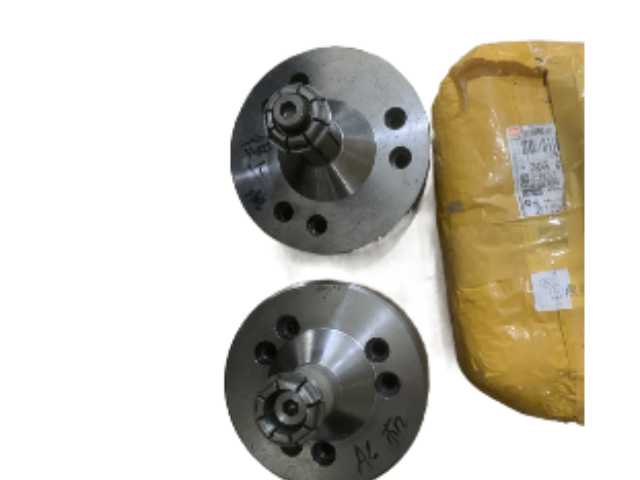
工装夹具在汽车焊接线的定制化定位工装夹具在汽车车身焊接生产中,承担着精细定位的关键角色。不同车型的车身框架结构差异大,工装夹具需根据具体车型的焊点位置、轮廓尺寸定制设计——通过多组定位销、支撑块与压紧器的组合,将车门、底盘等部件的相对位置误差控制在0.5mm以内。其定位基准与汽车设计的CAD模型完全匹配,焊接时能确保各部件贴合紧密,避免因间隙过大导致的虚焊、漏焊。此外,工装夹具的模块化设计可实现快速换型,当产线切换车型时,只需更换定位组件,换模时间可缩短至30分钟以内,大幅提升柔性生产效率。
气压夹具在食品包装中的卫生保障气压夹具在食品包装生产线(如糕点、肉类的自动化装盒)中,以卫生特性脱颖而出。与液压夹具相比,气压驱动无需润滑油,避免了油污污染食品的风险;夹爪采用食品级硅胶或不锈钢材质,表面光滑无死角,可耐受高温蒸汽消毒(121℃,30分钟)。其气路系统配备高效过滤器,能过滤空气中的粉尘、微生物,确保与食品接触的夹爪始终洁净。此外,气压夹具的动作柔和,夹持面包、蛋糕等松软食品时,可通过调节气压避免挤压变形,兼顾生产效率与食品品相。液压夹具的维护费用占设备总支出的比例高吗?
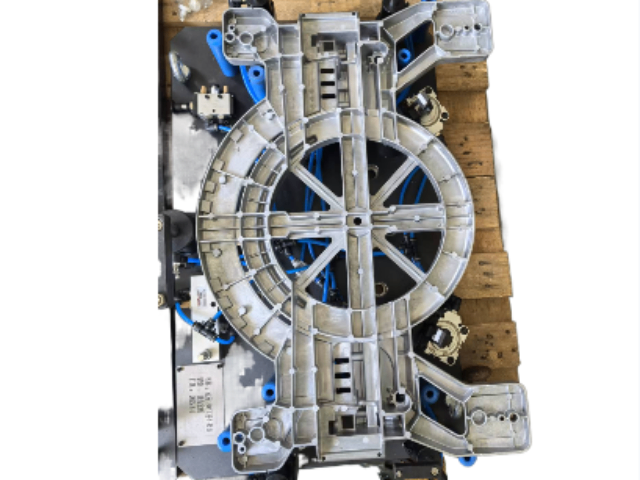
工装夹具在机器人打磨中的防振设计工装夹具在机器人打磨工序中,防振设计可提升表面处理质量。打磨时砂纸与工件的摩擦会产生强烈振动,导致表面粗糙度超差(如不锈钢件要求Ra≤0.8μm)。工装夹具采用弹性阻尼支撑,通过橡胶垫(硬度60ShoreA)吸收高频振动(100-500Hz),振动衰减率达80%以上。同时,夹具的夹紧力可根据打磨位置动态调整——边角打磨时减小夹紧力避免工件晃动,平面打磨时增大夹紧力保证刚性,使工件表面粗糙度的一致性提升40%,减少后续抛光工序的工作量。液压夹具的冷却系统有效吗,防止长时间工作过热?山东摩擦焊夹具怎么收费
液压夹具的夹紧力强大且平稳,在大型机械零件的粗加工里,又该如何调控其夹紧力呢?连云港工装夹具代加工
液压夹具的自动化集成方案液压夹具与工业机器人、PLC系统的集成,可提升生产线的自动化水平。在工程机械变速箱加工线中,液压夹具通过PROFINET总线与机器人通讯,机器人抓取工件后,夹具自动识别工件型号并调用对应夹紧程序——油缸按预设顺序伸缩,3秒内完成定位与夹紧,同时压力传感器将“夹紧确认”信号反馈至控制系统,确保无误后才启动加工。这种集成方案可实现无人化生产,减少人工装夹的误差(人工装夹重复精度约±0.1mm,液压自动装夹可达±0.01mm),且能通过MES系统记录每批次工件的夹紧参数,便于质量追溯。连云港工装夹具代加工


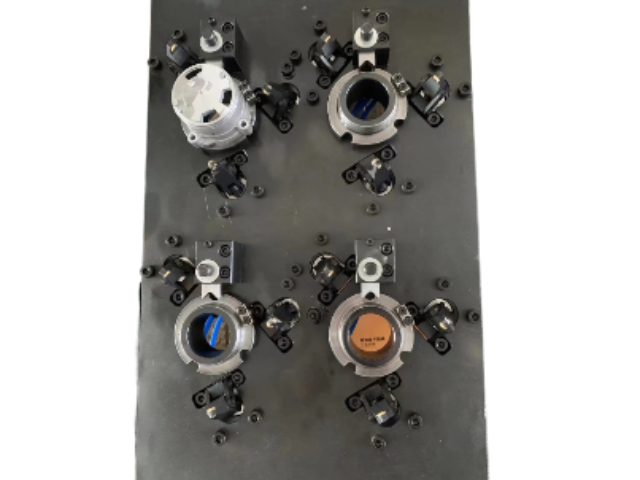
工装夹具经过整体硬化工艺处理,表层硬度均匀稳定,抗磨损、抗磕碰性能优异,可耐受车间高频作业损耗。日常工件装卸、误触、物料磕碰等常规磨损,不会对夹具表层造成损伤,设备外形与精度持久稳定。硬化处理后的夹具结构强度更高、使用寿命更长,无需频繁更换设备,节省企业设备采购与更新成本。昆山定丽对所有工装夹具进行整体硬化工艺处理,全方面提升设备耐磨耐用性能。设备长期高频使用依旧保持精确效果,适配车间常态化批量生产作业。 工装夹具定制找昆山定丽来,满足各类机加工装夹需求。苏州自动气压夹具大概价格夹具流水线配套工装夹具精确适配自动化生产线作业节奏,可完美配合输送设备、机械臂完成自动化工件装夹作业。夹...
- 常州机器人夹具资费 2026-09-17
- 上海工装夹具价格 2026-09-17
- 苏州机械夹具售价 2026-09-17
- 扬州水侧夹具销售厂家 2026-09-17
- 浙江手动夹具特价 2026-09-17
- 江西自动液压夹具一般多少钱 2026-09-17
- 盐城焊接工装夹具供应商家 2026-09-17
- 宿迁铣键槽夹具大概多少钱 2026-09-17
- 苏州车床夹具代加工 2026-09-17
- 江苏铣键槽夹具怎么收费 2026-09-17
- 浙江钻床夹具销售价格 2026-09-16
- 浙江机械夹具代加工 2026-09-16
- 上海焊接夹具贵吗 2026-09-16
- 无锡铣键槽夹具要多少钱 2026-09-16
- 立式铣床夹具定做价格 2026-09-16
- 宿迁机械夹具供应商家 2026-09-16

- 浙江手动夹具特价 09-17
- 江西自动液压夹具一般多少钱 09-17
- 盐城焊接工装夹具供应商家 09-17
- 宿迁铣键槽夹具大概多少钱 09-17
- 苏州车床夹具代加工 09-17
- 江苏铣键槽夹具怎么收费 09-17
- 江西手动夹具功能 09-17
- 江苏机械夹具功能 09-17
- 淮安治具夹具采购 09-17
- 宿迁治具夹具怎么收费 09-16