
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
工装夹具在PCB板加工中的防变形设计工装夹具在PCB板(印刷电路板)钻孔、铣边加工中,防变形设计是保证线路精度的关键。PCB板厚度薄(0.2-3mm)、材质脆,加工时易因夹持力不均产生翘曲(变形量≥0.1mm即影响钻孔位置)。工装夹具采用真空吸盘阵列(吸盘直径5mm,间距10mm),通过均匀分布的负压(0.04MPa)吸附PCB板,使板面平整度误差≤0.02mm;对于厚板或多层板,夹具配备边框压紧装置,从四周辅助固定,避免加工时的振动导致位移。其定位孔与PCB板的工艺孔配合间隙0.02mm,确保钻孔位置精度(±0.05mm),满足高密度线路板的加工需求。工装夹具的组装精度高吗,确保各部件配合紧密?浙江油缸夹具包括什么
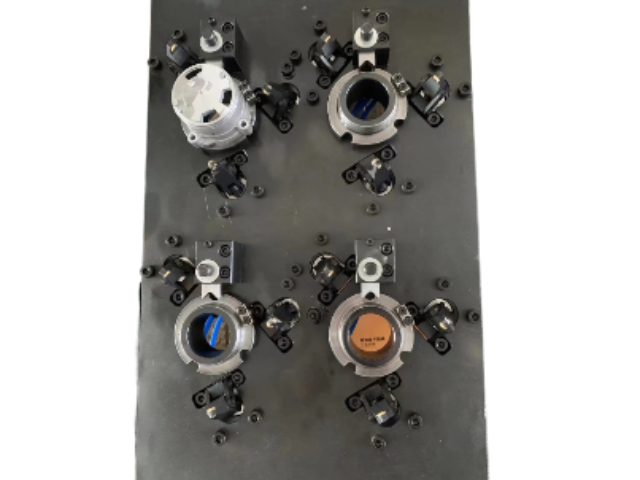
工装夹具在船舶零件加工中的大型化设计工装夹具在船舶螺旋桨、船体分段等大型零件加工中,大型化设计是适应工件尺寸的前提。船舶螺旋桨直径可达5-10m,重量超10吨,工装夹具的基础平台采用焊接钢结构(材质Q355B),经时效处理消除内应力,平面度误差≤0.1mm/m;定位装置采用可调式支撑柱(调节范围0-500mm),可根据螺旋桨的曲面轮廓精细定位。夹具配备多组液压油缸(单缸推力500kN),从圆周方向均匀夹紧工件,避免加工时的位移。其大型化设计使螺旋桨的叶面加工精度(型线误差≤0.5mm)满足船舶推进效率要求(降低油耗5%以上)。浙江夹具大概价格液压夹具适用于重型工件,气压夹具对轻型工件的夹持优势在哪?
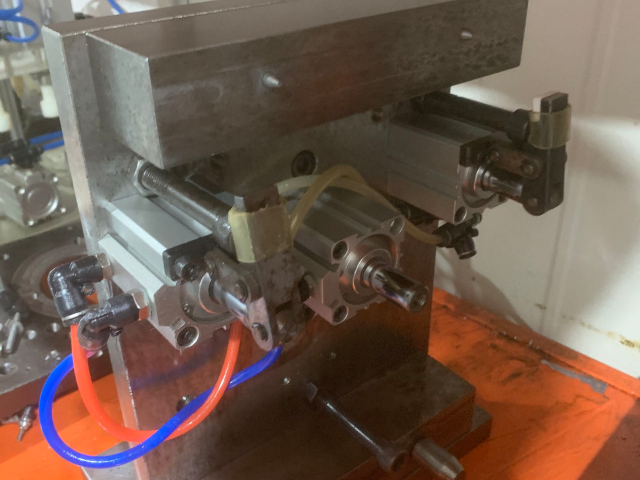
工装夹具在自动化焊接中的防飞溅保护工装夹具在自动化焊接(如汽车底盘焊接)中,防飞溅保护可延长使用寿命。焊接飞溅(高温熔滴)若附着在夹具的定位销、夹紧块表面,会导致定位精度下降(如销径增大0.1mm即无法适配工件)。工装夹具的关键部位采用耐磨陶瓷涂层(厚度0.1-0.2mm,硬度HRC65),飞溅难以粘附;同时,夹具配备自动清理装置——焊接完成后,高压气体(0.6MPa)对定位面吹气,清理残留飞溅,清理时间≤2秒,不影响产线节拍。经保护的夹具,维护周期可从1周延长至1个月,降低停机维护成本。
气压夹具可以配备在光伏组件生产中,完美适配薄片玻璃与硅片的搬运需求。气压夹具其采用柔性吸盘设计,通过调节负压大小适应不同厚度的脆性材料,避免传统机械夹持造成的边缘碎裂。光伏使用的气压夹具,吸盘材质选用食品级硅胶,耐紫外线老化性能优异,且管路集成除水除油装置,防止气源杂质污染组件。昆山定丽提醒您在使用前需测试吸盘密封性,发现破损立即更换,工作结束后要排空管路内压缩空气以防冷凝水残留,后期也要定期检查吸盘的磨损情况。气压夹具的响应灵敏度高不高,能准确配合加工节奏?
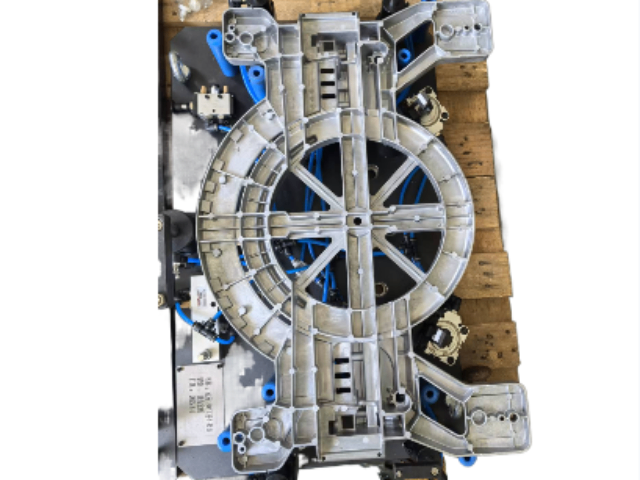
液压夹具可以用于航空发动机燃烧室加工,凭借耐高温特性适应严苛环境。燃烧室采用镍基高温合金,加工温度常达 300℃以上,液压夹具的缸体与密封件选用耐温材料,能在高温下保持稳定夹紧力。其缸体采用沉淀硬化型高温合金锻造而成,可耐受 500℃以上的持续高温,密封件选用全氟醚橡胶,在高温高压下仍能保持良好的密封性能。通过多点协同夹紧,各夹紧点的力值偏差控制在 2% 以内,将工件变形严格控制在 0.03mm 内,确保燃烧室各喷嘴孔的位置精度,保障燃油喷射的均匀性。
气压夹具的维护成本低吗,能降低企业运营开支?半自动夹具售价
气压夹具的快速换型功能实用吗,减少停机时间?浙江油缸夹具包括什么
工装夹具在3D打印中的支撑定位工装夹具在金属3D打印(如激光选区熔化)中,支撑定位可减少打印变形。3D打印过程中,零件因热应力易产生翘曲(如钛合金零件翘曲量可达0.5mm),工装夹具通过底部螺栓将基板刚性固定在打印平台,同时在零件悬空部位设置辅助支撑柱,限制热变形。夹具的定位面与打印平台的平行度误差≤0.02mm,确保打印层厚均匀(±0.005mm);对于大型零件(尺寸≥500mm),夹具采用分段式支撑,避免基板因受热不均产生的弯曲影响零件精度。打印完成后,夹具可配合线切割去除支撑,减少后续加工量。浙江油缸夹具包括什么


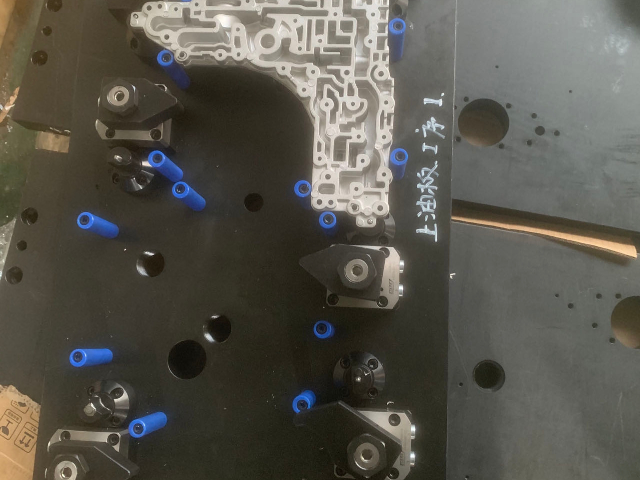
工装夹具经过整体硬化工艺处理,表层硬度均匀稳定,抗磨损、抗磕碰性能优异,可耐受车间高频作业损耗。日常工件装卸、误触、物料磕碰等常规磨损,不会对夹具表层造成损伤,设备外形与精度持久稳定。硬化处理后的夹具结构强度更高、使用寿命更长,无需频繁更换设备,节省企业设备采购与更新成本。昆山定丽对所有工装夹具进行整体硬化工艺处理,全方面提升设备耐磨耐用性能。设备长期高频使用依旧保持精确效果,适配车间常态化批量生产作业。 工装夹具定制找昆山定丽来,满足各类机加工装夹需求。苏州自动气压夹具大概价格夹具流水线配套工装夹具精确适配自动化生产线作业节奏,可完美配合输送设备、机械臂完成自动化工件装夹作业。夹...
- 常州机器人夹具资费 2026-09-17
- 扬州水侧夹具销售厂家 2026-09-17
- 浙江手动夹具特价 2026-09-17
- 江西自动液压夹具一般多少钱 2026-09-17
- 宿迁铣键槽夹具大概多少钱 2026-09-17
- 苏州车床夹具代加工 2026-09-17
- 江苏铣键槽夹具怎么收费 2026-09-17
- 江苏机械夹具功能 2026-09-17
- 宿迁治具夹具怎么收费 2026-09-16
- 浙江钻床夹具销售价格 2026-09-16
- 宿迁机械夹具供应商家 2026-09-16
- 山东治具夹具价格行情 2026-09-16
- 泰州弹性夹具价格行情 2026-09-16
- 安徽镗床夹具销售厂家 2026-09-16
- 泰州镗床夹具按需定制 2026-09-16
- 苏州自动气压夹具功能 2026-09-16

- 宿迁铣键槽夹具大概多少钱 09-17
- 苏州车床夹具代加工 09-17
- 江苏铣键槽夹具怎么收费 09-17
- 江苏机械夹具功能 09-17
- 宿迁治具夹具怎么收费 09-16
- 浙江钻床夹具销售价格 09-16
- 浙江机械夹具代加工 09-16
- 上海焊接夹具贵吗 09-16
- 无锡铣键槽夹具要多少钱 09-16
- 立式铣床夹具定做价格 09-16