
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
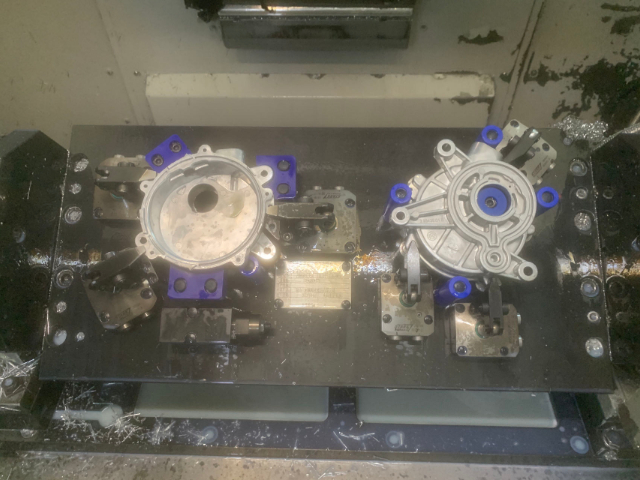
工装夹具在模具制造中的基准传递作用工装夹具在模具型芯、型腔加工中,是保证基准统一的工具。模具零件精度要求较高(如塑料模的型腔粗糙度需达Ra0.025μm),工装夹具通过预设的定位孔、定位面与模具坯料精细对接,将设计基准(CAD模型)、工艺基准(加工工序)与检测基准(三坐标测量)统一起来。例如加工汽车覆盖件模具时,工装夹具的定位销与坯料的工艺孔配合间隙0.01mm,确保铣削、磨削时的走刀轨迹与设计路径完全一致。同时,夹具上的辅助支撑可减少坯料因自重产生的挠度,使模具零件的平面度误差控制在0.01mm/m以内。液压夹具的动力输出均匀吗,保证工件受力平衡?江苏油缸夹具批发厂家
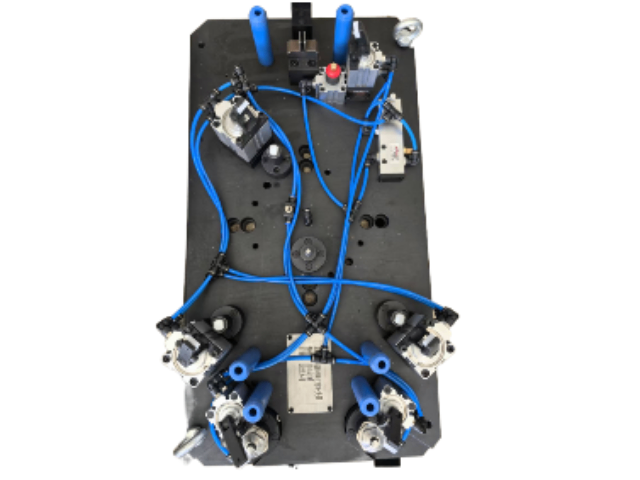
液压夹具在精密仪器零件加工中,凭借微米级的定位精度成为必要装备。这类零件公差要求严苛,液压夹具通过闭环压力控制系统,能将夹紧力波动控制在极小范围,避免工件产生微观变形。液压夹具可以采用陶瓷涂层活塞缸,减少摩擦损耗的同时提升密封性能,配合智能压力反馈模块,可实时显示夹紧状态。使用时需在恒温环境下操作,避免温度变化导致的精度偏差,每周应校准一次压力传感器确保数据准确。咨询夹具找昆山定丽,专为精密加工领域研发液压夹具。南通机床夹具价格行情工装夹具的定位精度能达到多少,满足精密加工要求?

气压夹具在食品包装中的卫生保障气压夹具在食品包装生产线(如糕点、肉类的自动化装盒)中,以卫生特性脱颖而出。与液压夹具相比,气压驱动无需润滑油,避免了油污污染食品的风险;夹爪采用食品级硅胶或不锈钢材质,表面光滑无死角,可耐受高温蒸汽消毒(121℃,30分钟)。其气路系统配备高效过滤器,能过滤空气中的粉尘、微生物,确保与食品接触的夹爪始终洁净。此外,气压夹具的动作柔和,夹持面包、蛋糕等松软食品时,可通过调节气压避免挤压变形,兼顾生产效率与食品品相。
液压夹具在冷挤压成型中的保压性能液压夹具在金属冷挤压成型(如螺栓、轴承套圈)中,保压性能直接影响产品质量。冷挤压时需持续施加100-500MPa的压力,工件易因夹具保压不稳产生回弹。液压夹具采用双泵系统——高压泵提供夹紧力,保压阶段切换至低压泵补压,配合蓄能器稳定压力,使保压过程中的压力波动≤±1%。其单向阀的泄漏量≤0.1ml/min,可确保在30秒的挤压周期内夹紧力不衰减,使工件的尺寸精度(如轴承套圈的内径公差)控制在IT6级以内,减少后续加工余量。工装夹具的综合性价比高,是生产线上的好帮手!
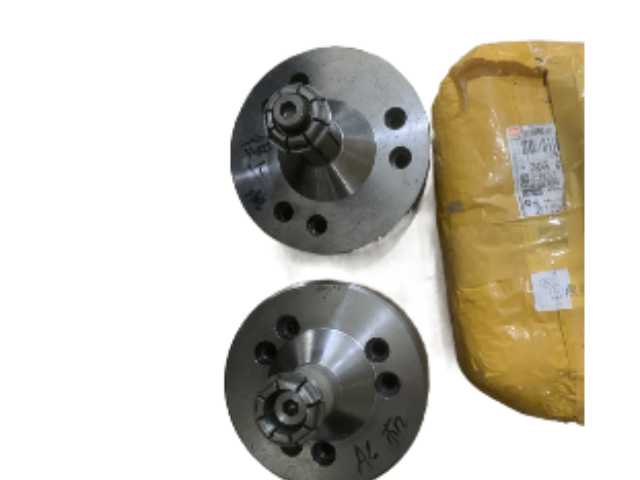
液压夹具可以用于航空发动机燃烧室加工,凭借耐高温特性适应严苛环境。燃烧室采用镍基高温合金,加工温度常达 300℃以上,液压夹具的缸体与密封件选用耐温材料,能在高温下保持稳定夹紧力。其缸体采用沉淀硬化型高温合金锻造而成,可耐受 500℃以上的持续高温,密封件选用全氟醚橡胶,在高温高压下仍能保持良好的密封性能。通过多点协同夹紧,各夹紧点的力值偏差控制在 2% 以内,将工件变形严格控制在 0.03mm 内,确保燃烧室各喷嘴孔的位置精度,保障燃油喷射的均匀性。
气压夹具装夹快,可液压夹具夹紧力持久,长时间加工谁更有保障?淮安半自动气压夹具批发厂家
液压夹具的无级调速功能好用吗,满足多样加工需求?江苏油缸夹具批发厂家
工装夹具在PCB板加工中的防变形设计工装夹具在PCB板(印刷电路板)钻孔、铣边加工中,防变形设计是保证线路精度的关键。PCB板厚度薄(0.2-3mm)、材质脆,加工时易因夹持力不均产生翘曲(变形量≥0.1mm即影响钻孔位置)。工装夹具采用真空吸盘阵列(吸盘直径5mm,间距10mm),通过均匀分布的负压(0.04MPa)吸附PCB板,使板面平整度误差≤0.02mm;对于厚板或多层板,夹具配备边框压紧装置,从四周辅助固定,避免加工时的振动导致位移。其定位孔与PCB板的工艺孔配合间隙0.02mm,确保钻孔位置精度(±0.05mm),满足高密度线路板的加工需求。江苏油缸夹具批发厂家


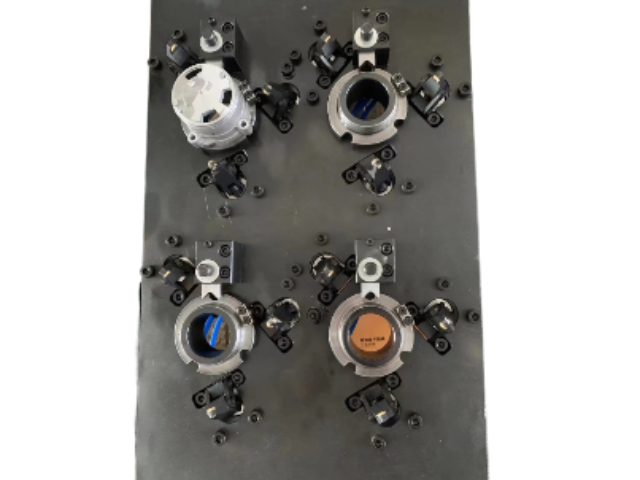
工装夹具经过整体硬化工艺处理,表层硬度均匀稳定,抗磨损、抗磕碰性能优异,可耐受车间高频作业损耗。日常工件装卸、误触、物料磕碰等常规磨损,不会对夹具表层造成损伤,设备外形与精度持久稳定。硬化处理后的夹具结构强度更高、使用寿命更长,无需频繁更换设备,节省企业设备采购与更新成本。昆山定丽对所有工装夹具进行整体硬化工艺处理,全方面提升设备耐磨耐用性能。设备长期高频使用依旧保持精确效果,适配车间常态化批量生产作业。 工装夹具定制找昆山定丽来,满足各类机加工装夹需求。苏州自动气压夹具大概价格夹具流水线配套工装夹具精确适配自动化生产线作业节奏,可完美配合输送设备、机械臂完成自动化工件装夹作业。夹...
- 常州机器人夹具资费 2026-09-17
- 上海工装夹具价格 2026-09-17
- 扬州水侧夹具销售厂家 2026-09-17
- 浙江手动夹具特价 2026-09-17
- 江西自动液压夹具一般多少钱 2026-09-17
- 盐城焊接工装夹具供应商家 2026-09-17
- 宿迁铣键槽夹具大概多少钱 2026-09-17
- 苏州车床夹具代加工 2026-09-17
- 江苏铣键槽夹具怎么收费 2026-09-17
- 江苏机械夹具功能 2026-09-17
- 上海焊接夹具贵吗 2026-09-16
- 无锡铣键槽夹具要多少钱 2026-09-16
- 立式铣床夹具定做价格 2026-09-16
- 宿迁机械夹具供应商家 2026-09-16
- 山东治具夹具价格行情 2026-09-16
- 泰州弹性夹具价格行情 2026-09-16

- 江西自动液压夹具一般多少钱 09-17
- 宿迁铣键槽夹具大概多少钱 09-17
- 苏州车床夹具代加工 09-17
- 江苏铣键槽夹具怎么收费 09-17
- 江苏机械夹具功能 09-17
- 淮安治具夹具采购 09-17
- 宿迁治具夹具怎么收费 09-16
- 浙江钻床夹具销售价格 09-16
- 浙江机械夹具代加工 09-16
- 上海焊接夹具贵吗 09-16