
- 品牌
- 昆山定丽
- 型号
- 齐全
- 加工定制
- 是
- 材质
- 高碳钢,碳钢,不锈钢
- 适用范围
- 机械加工
- 是否标准件
- 非标准件
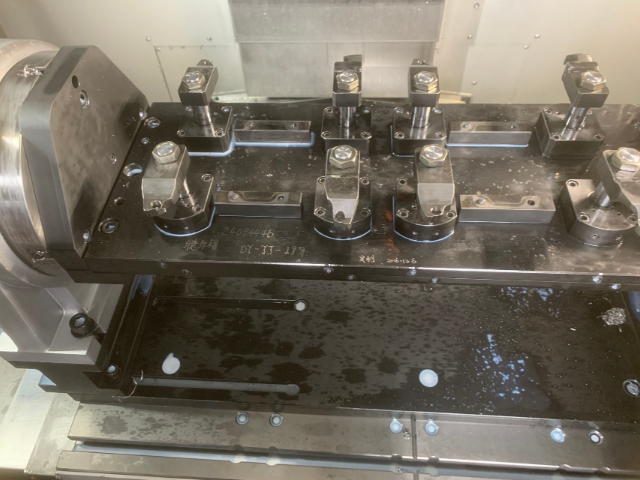
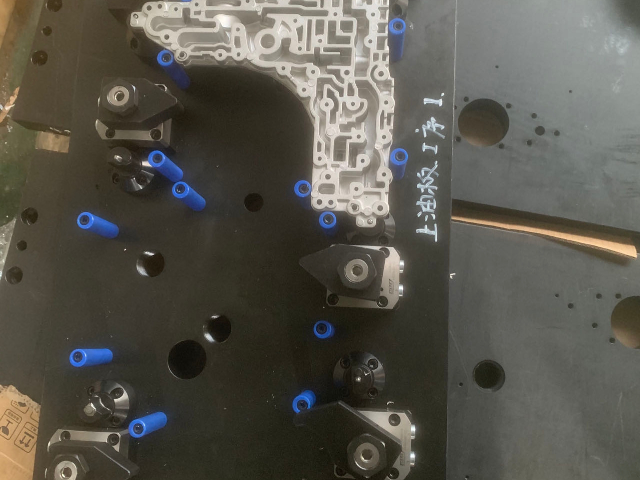
工装夹具在模具制造中的基准传递作用工装夹具在模具型芯、型腔加工中,是保证基准统一的工具。模具零件精度要求较高(如塑料模的型腔粗糙度需达Ra0.025μm),工装夹具通过预设的定位孔、定位面与模具坯料精细对接,将设计基准(CAD模型)、工艺基准(加工工序)与检测基准(三坐标测量)统一起来。例如加工汽车覆盖件模具时,工装夹具的定位销与坯料的工艺孔配合间隙0.01mm,确保铣削、磨削时的走刀轨迹与设计路径完全一致。同时,夹具上的辅助支撑可减少坯料因自重产生的挠度,使模具零件的平面度误差控制在0.01mm/m以内。工装夹具的通用性如何,可适配多种规格的零部件吗?南通汽车夹具
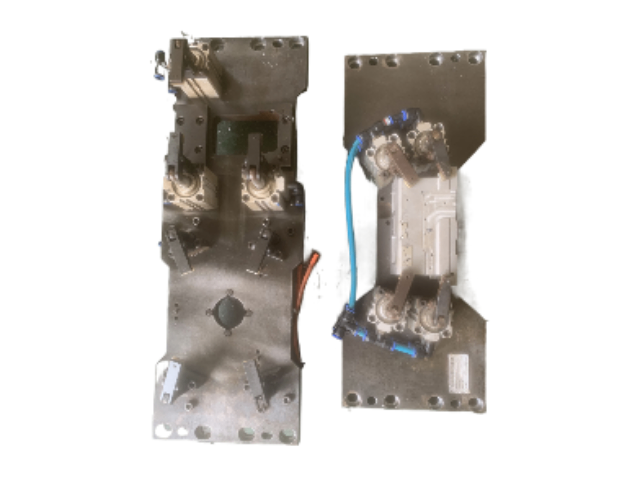
液压夹具的温度适应性设计在航空发动机涡轮叶片等高温环境加工中,液压夹具的温度适应性至关重要。叶片加工时因高速切削会产生大量热量,环境温度常达150-200℃,传统液压油易因高温变质。高温液压夹具采用耐300℃高温的合成液压油,油缸缸体选用镍铬合金材质,密封件则采用全氟醚橡胶,可在高温下保持稳定的密封性能。其内置的温度传感器能实时监测油液温度,当超过阈值时自动启动冷却系统,确保夹紧力波动不超过±2%,保障叶片榫头、叶身等精密结构的加工精度。无锡气缸夹具大概价格工装夹具的定制周期短吗,能快速响应生产需求?
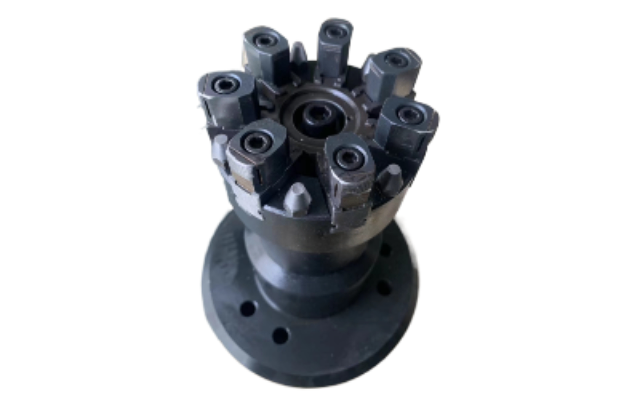
液压夹具的绿色环保改进液压夹具的绿色环保改进符合现代制造业的可持续发展要求。传统液压系统存在油液泄漏风险(污染土壤和水体),新型液压夹具采用环保液压油(可生物降解),即使泄漏也能在自然环境中快速分解(30天降解率≥90%);密封件采用无氟材料,减少对臭氧层的破坏。同时,夹具的节能泵站采用变量泵设计,输出流量与负载需求匹配,能耗较传统泵站降低30%;油液过滤系统的滤芯可回收再生,减少固废产生。这些改进使液压夹具通过ISO14001环境管理体系认证,适合环保要求严格的行业(如食品、医药)。
液压夹具在轨道交通零件加工中的重载定位液压夹具在高铁轮对、轨道梁等重载零件加工中,重载定位能力是必要的要求。高铁轮对重量达500kg,加工时需承受轴向与径向的双重切削力,液压夹具通过锥面定位与端面压紧的组合结构,径向定位精度达0.01mm,轴向跳动≤0.005mm。其油缸采用双作用设计,夹紧力可达300kN,且缸体经过调质处理(硬度HB250-280),避免长期重载导致的变形。在加工过程中,夹具的压力保持系统可补偿因温度变化导致的力值波动,确保轮对的踏面圆度误差≤0.03mm,保障高铁运行的平稳性。工装夹具的表面处理光滑吗,避免划伤工件表面?
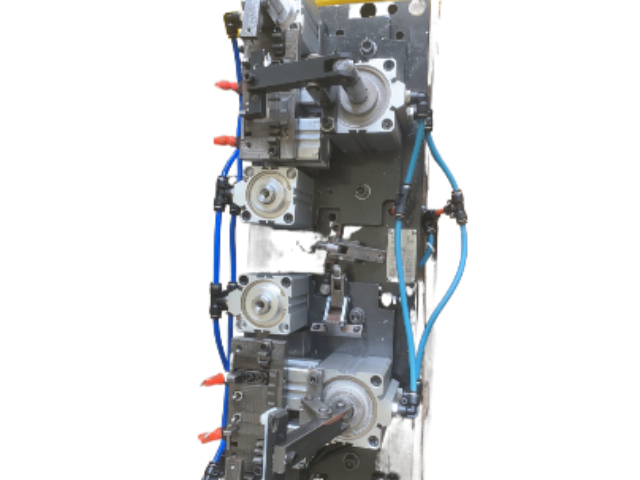
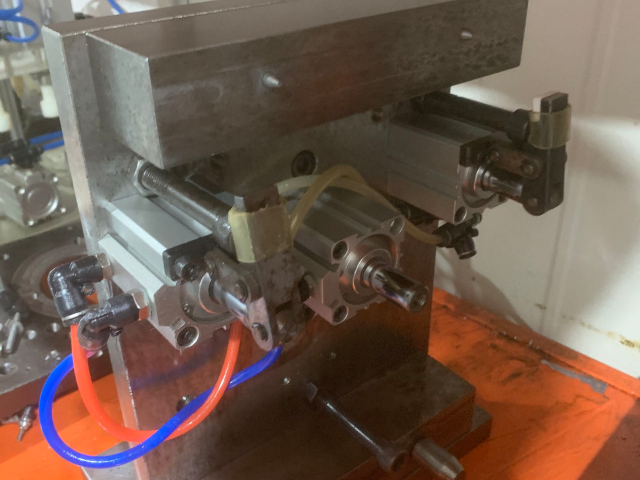
气压夹具在玻璃加工中的无痕夹持气压夹具在液晶玻璃、汽车挡风玻璃等脆性材料加工中,能实现“无痕夹持”。玻璃表面一旦出现划痕或压痕便会报废,气压夹具采用多孔吸盘结构,通过均匀分布的负压(0.02-0.05MPa)吸附玻璃,接触面积达90%以上,避免局部压力过大导致的碎裂。吸盘材质为抗静电聚氨酯,邵氏硬度20A,既能紧密贴合玻璃表面,又不会留下印记。在玻璃切割工序中,气压夹具可配合视觉系统自动调整吸附位置,适应不同尺寸玻璃的加工需求,且吸盘的快速排气设计能实现0.5秒内的稳定吸附,满足高速生产线的节拍要求。工装夹具的承重分布合理吗,避免局部过度磨损?徐州机器人夹具哪家便宜
液压夹具可实现柔性支撑,气压夹具能快速换型,特殊工况选哪个?南通汽车夹具
工装夹具在汽车焊接线的定制化定位工装夹具在汽车车身焊接生产中,承担着精细定位的关键角色。不同车型的车身框架结构差异大,工装夹具需根据具体车型的焊点位置、轮廓尺寸定制设计——通过多组定位销、支撑块与压紧器的组合,将车门、底盘等部件的相对位置误差控制在0.5mm以内。其定位基准与汽车设计的CAD模型完全匹配,焊接时能确保各部件贴合紧密,避免因间隙过大导致的虚焊、漏焊。此外,工装夹具的模块化设计可实现快速换型,当产线切换车型时,只需更换定位组件,换模时间可缩短至30分钟以内,大幅提升柔性生产效率。南通汽车夹具


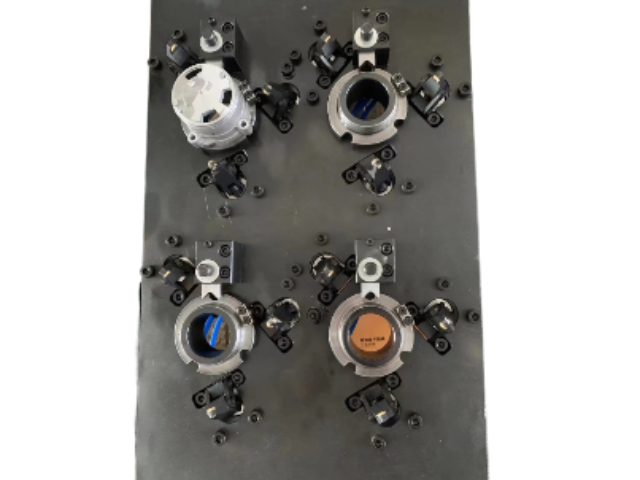
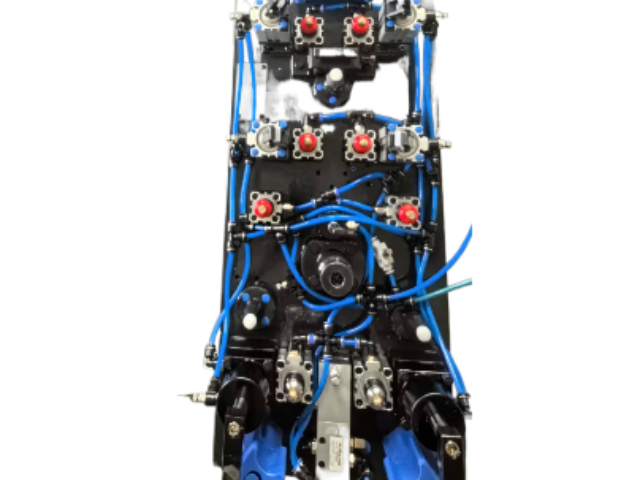
工装夹具经过整体硬化工艺处理,表层硬度均匀稳定,抗磨损、抗磕碰性能优异,可耐受车间高频作业损耗。日常工件装卸、误触、物料磕碰等常规磨损,不会对夹具表层造成损伤,设备外形与精度持久稳定。硬化处理后的夹具结构强度更高、使用寿命更长,无需频繁更换设备,节省企业设备采购与更新成本。昆山定丽对所有工装夹具进行整体硬化工艺处理,全方面提升设备耐磨耐用性能。设备长期高频使用依旧保持精确效果,适配车间常态化批量生产作业。 工装夹具定制找昆山定丽来,满足各类机加工装夹需求。苏州自动气压夹具大概价格夹具流水线配套工装夹具精确适配自动化生产线作业节奏,可完美配合输送设备、机械臂完成自动化工件装夹作业。夹...
- 安徽自动气压夹具定做价格 2026-09-17
- 常州机器人夹具资费 2026-09-17
- 上海工装夹具价格 2026-09-17
- 苏州机械夹具售价 2026-09-17
- 扬州水侧夹具销售厂家 2026-09-17
- 山东水侧夹具采购 2026-09-17
- 扬州自动液压夹具销售价格 2026-09-17
- 宿迁镗床夹具近期价格 2026-09-17
- 浙江手动夹具特价 2026-09-17
- 江西自动液压夹具一般多少钱 2026-09-17
- 宿迁精密夹具一般多少钱 2026-09-17
- 江苏铣键槽夹具怎么收费 2026-09-17
- 江西手动夹具功能 2026-09-17
- 江苏机械夹具功能 2026-09-17
- 淮安治具夹具采购 2026-09-17
- 宿迁治具夹具怎么收费 2026-09-16

- 扬州水侧夹具销售厂家 09-17
- 山东水侧夹具采购 09-17
- 扬州自动液压夹具销售价格 09-17
- 宿迁镗床夹具近期价格 09-17
- 浙江手动夹具特价 09-17
- 江西自动液压夹具一般多少钱 09-17
- 苏州立式铣床夹具定制价格 09-17
- 盐城焊接工装夹具供应商家 09-17
- 宿迁铣键槽夹具大概多少钱 09-17
- 苏州车床夹具代加工 09-17