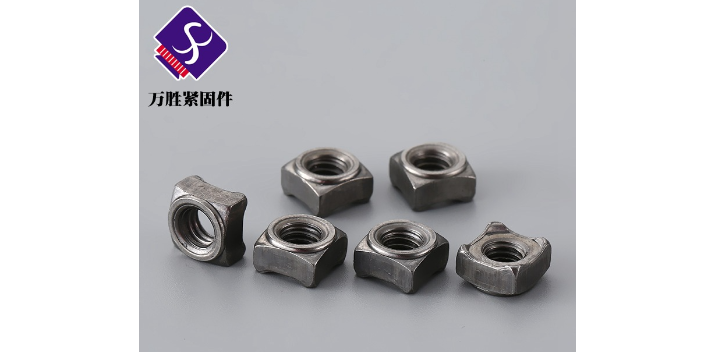
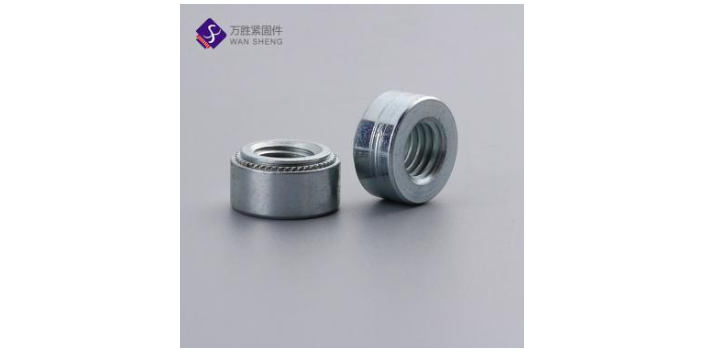
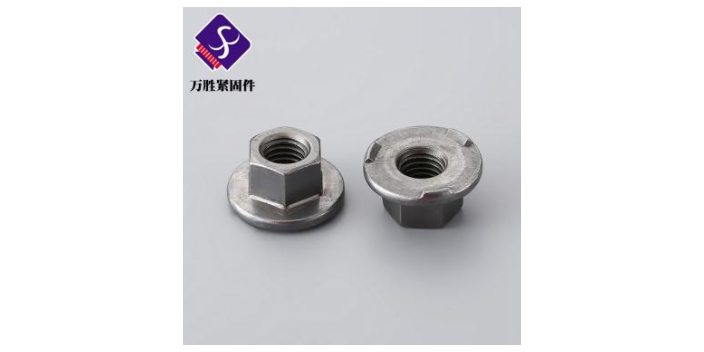
- 品牌
- 万胜紧固件
- 型号
- 齐全
- 尺寸
- M6-10*10
- 产地
- 温州
- 可售卖地
- 全国
- 是否定制
- 是
- 材质
- 碳钢
- 配送方式
- 陆运(快递)
不锈钢螺母性能等级介绍?1A和1B级,非常松的公差等级,其适用于内外螺纹的允差配合。2A和2B级,是英制系列机械不锈钢紧固件规定**通用的螺纹公差等级。3A和3B级,旋合形成**紧的配合,适用于公差紧的不锈钢标准件,用于安全性的关键设计。公制螺纹,外螺纹有三种螺纹等级:4h、6h和6g,内螺纹有三种螺纹等级:5H、6H、7H。螺纹配合比较好组合成H/g、H/h或G/h,对于螺栓、不锈钢螺母等精制紧固件螺纹,标准推荐采用6H/6g的配合。碳钢:强度等级标记代号由“.”隔开的两部分数字组成。标记代号中“.”前数字部分的含义表示公称抗拉强度,如4.8级的“4”表示公称抗拉强度400N/MM2的1/100。标记代号中“.”和点后数字部分的含义表示屈强比,即公称屈服点或公称屈服强度与公称抗拉强度之比。如4.8级产品的屈服点为320N/mm2。不锈钢产品强度等级标志由“-”隔开的两部分组成。标志代号中“-”前符号表示材料。如:A2,A4等标志“-”后表示强度,如:A2-70。温州万胜紧固件有限公司为您提供螺母,有想法可以来我司咨询!福建双头螺母供应
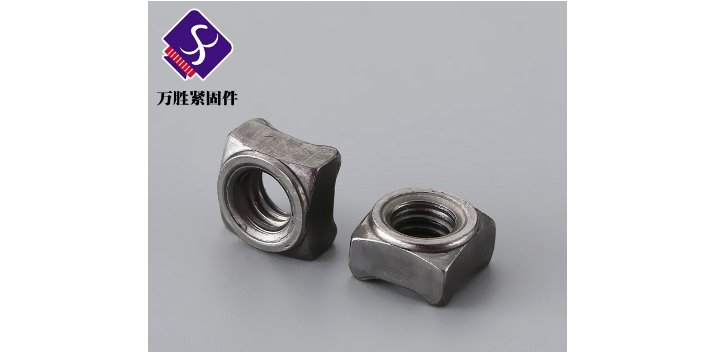
焊接螺母和六角螺母有什么区别?焊接螺母顾名思义就是一种用于焊接的一种螺母零部件,使用非常广,但是许多人将焊接螺母和六角螺母混作一谈,那么焊接螺母和六角螺母有什么区别呢?下面我们随着焊接螺母厂家一起来看看!焊接螺母是一种适用于焊接的螺母。它通常由可焊接的材料制成,因此厚度更适合焊接。焊接相当于把两个分开的部分熔为一体,把金属熔在一起,然后冷却,再在中间加合金,强度一般比母体强。焊接时强度高,应用广,厚度可以使用。但由于温度较高,连接的零件会变形,无法拆卸,有些活动零件无法用常规方法焊接。焊接参数试验取决于焊缝熔合尺寸,应根据熔合尺寸调整焊接参数,直至完全消除。当然,焊接质量取决于焊前处理、除尘、油污等。福建双头螺母供应螺母,就选温州万胜紧固件有限公司,用户的信赖之选,有需要可以联系我司哦!
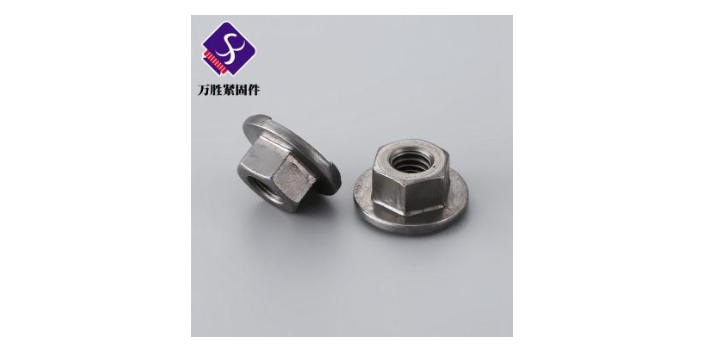
铜螺母具有不易生锈、防腐蚀、易导热及导电性强的特性,一般我们会拿它用来防锈,高温、导电、导热。如水龙头,阀门,电器开关等。铜螺母的另一主要的用途是注塑,加热后嵌入到塑料件里面或是直接模具注塑,如前所述,黄铜具有较好的导热性,如采用加热铜螺母后嵌入,一方面铜螺母可以迅速变热加快了工作效率,另一方面,加热后的铜螺母可以快速地将热量传导给塑料件,从而使塑料孔周边变软,利于压入孔内。铜螺母被热熔进塑件后温度迅速变高,注塑成型后,塑料体迅速冷却结晶硬化,如果铜螺母温度还处在高温,结果将会是什么?聪明的你一定猜出来了,结果是铜螺母与塑件件接触的地方开发松脱或出现裂缝。所以注塑中使用铜材质的螺母而不是钢螺母。
不锈钢防松螺母选材原则有哪些?304M、304HC、316三种材质是目**00系列奥氏体不锈钢使用**广的材质。各材质明显差异为:冷加工后材质磁性为316316材质抗化学品腐蚀,抗孔蚀性及抗海水耐蚀性能相对于304M及304HC要优良。主要化学成分与不锈钢性能存在一定关系。对不锈钢防松螺母材料在机械性能方面,特别是强度方面的要求;工况条件对材料的抗腐蚀性能方面的要求;工作温度对材料的耐热性能(高温强度、抗氧化性能)方面的要求;生产工艺方面对材料加工性能方面的要求;其它方面,例如重量、价格、采购诸因素都要考虑。温州万胜紧固件有限公司为您提供螺母,有想法的可以来电咨询!
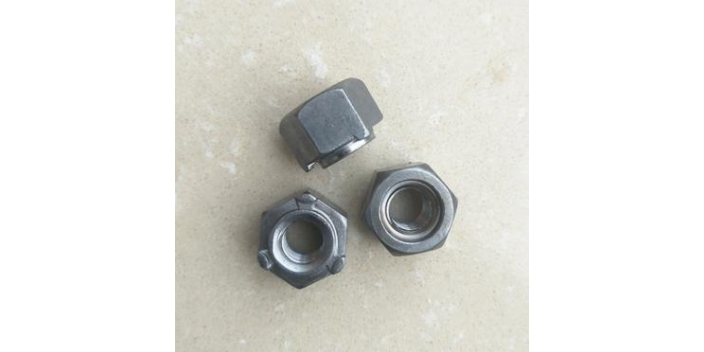
焊接螺母包括具有包括锯齿状部分的一端和第二端的螺母主体,该锯齿状部分设置在螺母主体的径向外表面上,并且锯齿状部分的长度是螺母主体的长度。径向是恒定的。定位柱在锯齿状部分的表面上,表面面对一或二端。当使用焊接螺母焊接印刷电路板等零件时,多余的焊锡会渗入锯齿状零件的齿之间,从而避免了焊接螺母倾斜以及焊锡与牙齿之间的粘结。均匀的应力施加到焊接螺母上。另外,定位柱减少了组装过程中焊接螺母的扭力,并防止焊接螺母从PCB板上掉落。螺母,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎新老客户来电!安徽碳钢螺母价格
温州万胜紧固件有限公司为您提供螺母,有想法的不要错过哦!福建双头螺母供应
不锈钢螺母九大注意事项?采用垂直外特性的电源,直流时采用正极性(焊丝接负极)。一般适合于6mm以下薄板的不锈钢螺母焊接,具有焊缝成型美观,焊接变形量小的特点。保护气体为氩气,纯度为99.99%。当焊接电流为50-150A时,氩气流量为8-10L/min,当电流为150-250A时,氩气流量为12-15L/min。钨极从气体喷嘴突出的长度,以4-5mm为佳,,在角焊等遮蔽性差的地方是2-3mm,在开槽深的地方是5-6mm,喷嘴至工作的距离一般不超过15mm。为防止焊接气孔之出现,焊接部位如有铁锈、油污等务必清理干净。焊接电弧长度,焊接普通钢时,以2~4mm为佳,而焊接不锈钢时,以1~3mm为佳,过长则保护效果不好。为使不锈钢螺母氩气很好地保护焊接熔池,和便于施焊操作,钨极中心线与焊接处工件一般应保持80-85°角,填充焊丝与工件表面夹角应尽可能地小,一般为10°左右。为使氩气很好地保护焊接熔池,和便于施焊操作,钨极中心线与焊接处工件一般应保持80-85°角,填充焊丝与工件表面夹角应尽可能地小,一般为10°左右。防风与换气。有风的地方,务请采取挡网的措施,而在室内则应采取适当的换气措施。福建双头螺母供应