
- 品牌
- 麟能科技
- 型号
- LNZK
真空蒸镀炉通过在高真空环境中加热蒸发材料,使其在基底表面沉积形成均匀的薄膜,广泛应用于光学镀膜、装饰镀膜等领域。在眼镜片的增透膜制备中,真空蒸镀炉将二氧化硅材料在1×10⁻⁴Pa的真空度下加热至1800℃,使其蒸发并在玻璃表面沉积形成厚度100nm的薄膜,可将镜片的透光率从92%提升至99%以上。该设备配备电子枪蒸发系统,能精确控制蒸发速率(),配合水晶震荡片厚度监控,使膜层厚度偏差控制在±2nm以内。对于大面积基底(如6代液晶玻璃基板),真空蒸镀炉采用线性蒸发源设计,确保薄膜的均匀性(偏差≤3%),且通过卷绕式连续镀膜工艺,实现每分钟10米的生产速度,满足大规模工业化需求。 部分真空炉支持充气回充功能,热处理结束之后,可以向炉膛内充入气体实现工件快速冷却。江西真空炉订做价格
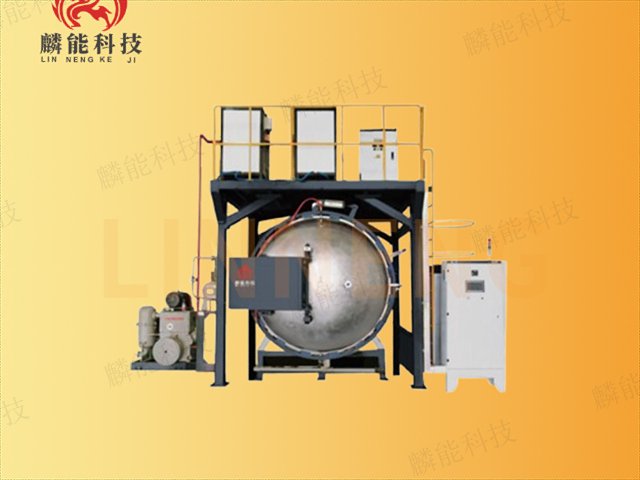
麟能大型真空炉专为超大尺寸、超重量工件或大批量物料真空热处理设计,炉膛空间宽敞,承载能力强,可满足大型模具、重型机械零件、大型板材、批量组件等处理需求。设备炉体采用加强型钢结构,支撑稳固,可承受大载荷与高温真空工况,长期运行不变形、不漏气。加热系统采用多组加热模块分区控温,保证大型炉膛内温度均匀性,避免因空间过大导致的温差问题。真空系统配置大功率多级泵组,抽气速率快,可快速抽除大型炉内空气,达到工艺真空度,真空保持性能优良。控制系统针对大型炉体优化,温控精度稳定,安全保护装置完善,覆盖超温、超压、真空异常、过载等保护。适用于重型机械、航空航天、船舶、模具等行业大型工件真空退火、淬火、钎焊、烧结等处理,解决大型工件热处理难题。江苏高温真空炉咨询报价真空炉配置多级抽气系统,不同型号设备能够达到的真空水平,需要结合工艺需求进行选择。
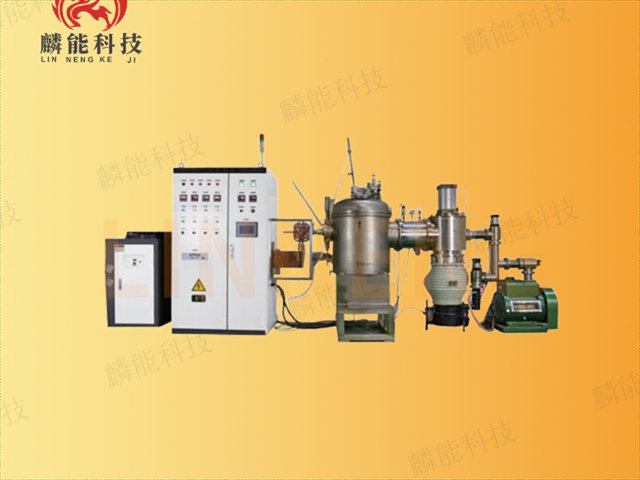
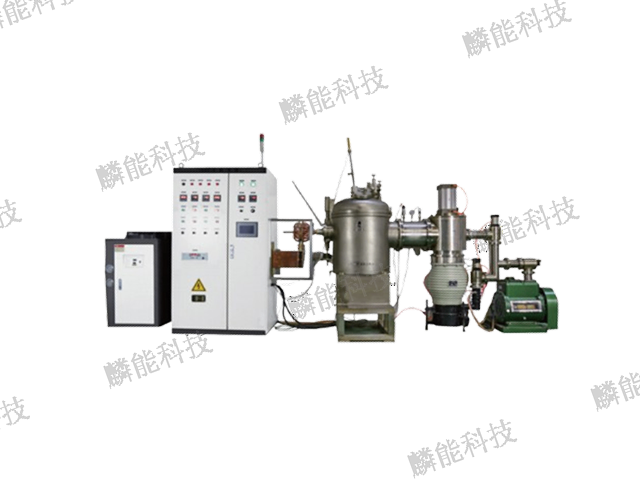
真空炉的真空系统与温控系统是实现其**功能的两大关键系统,两者的协同工作决定了设备的性能水平。真空系统由真空泵组、真空阀门、真空测量仪表等组成,根据真空度要求不同,可采用机械泵与扩散泵组合、机械泵与分子泵组合等不同的抽真空方案,能实现从低真空到超高真空(10⁻¹Pa至10⁻⁷Pa)的精确控制。真空测量采用热偶真空计、电离真空计等高精度仪表,实时监测炉膛内的真空度变化,并将数据反馈给控制系统。温控系统采用高精度热电偶或红外测温装置,配合智能温控仪表,实现对炉膛温度的精细控制,控温精度可达±1℃,升温速率可根据工艺需求在℃/min范围内调节。部分**真空炉具备多段程序控温功能,可预设复杂的温度曲线,满足不同材料的热处理工艺要求。真空系统与温控系统通过**控制器实现联动控制,确保在抽真空、升温、保温、降温等各环节的协调运行。
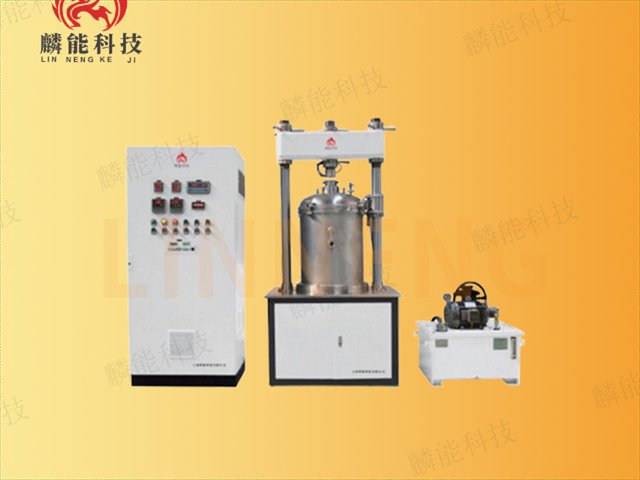
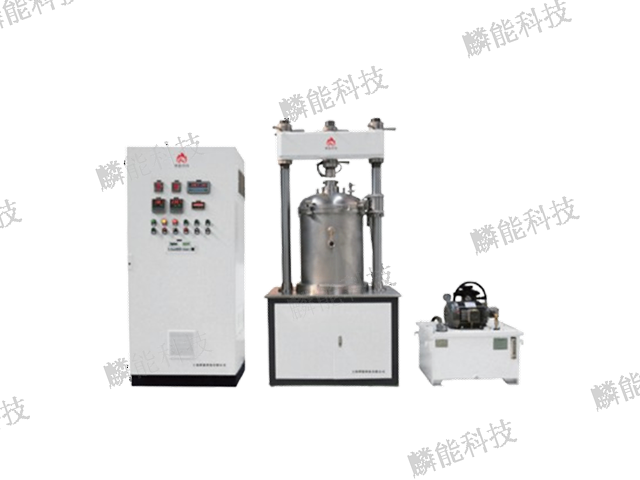
麟能真空热压炉结合真空环境与压力成型功能,可在高温真空条件下对粉末或坯体施加轴向压力,实现材料的致密化成型与烧结同步完成,特别适合难以通过常规烧结达到理想致密度的材料加工。设备炉体采用强度高承压结构,加热系统与加压系统相互配合,温度与压力参数可单独调节并联动运行,保证物料在合适的工艺条件下完成成型。真空环境能够有效排除物料间隙中的气体,减少气孔产生,同时避免材料在高温下与空气发生反应,保持物料纯度与化学成分稳定。炉膛隔热层经过优化设计,热损失小,能源利用率更高,加压机构运行平稳,压力输出均匀,不会对坯体造成局部应力集中损伤。控制系统集成温度、压力、真空度、时间等多项参数控制,可预设完整热压工艺曲线,实现自动化运行。适用于陶瓷基复合材料、硬质合金块材、高温结构件、特种功能材料等热压成型,在新材料研发、电子器件制造等场景使用,为高致密度、高性能构件制备提供稳定设备支持。真空炉可以接入控制系统,记录温度、真空度等运行数据,留存每一批次工件加工信息。
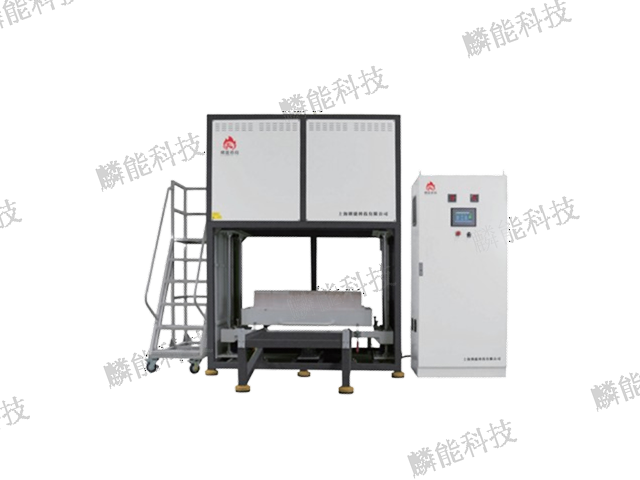
麟能真空时效炉主要用于铝合金、钛合金、不锈钢等工件的时效热处理,在真空环境下进行低温保温,使材料内部组织趋于稳定,消除内应力,稳定尺寸精度与机械性能。设备采用低温均匀加热设计,温度波动控制在合理范围,避免因温度过高或不均导致工件性能变化。真空环境可防止工件在长时间保温过程中氧化,保持表面光洁度,尤其适合对外观要求较高的精密构件。炉体内部风道与加热布局经过优化,热风循环流畅,炉内各处温差小,批量处理时工件性能一致性强。控制系统支持长时间恒温运行、分段时效、定时停机等功能,可根据材料类型与工艺要求灵活设置。设备结构坚固,运行稳定,适合长时间连续作业,适用于航空结构件、轨道交通配件、精密壳体、薄壁零件等时效处理,在制造、精密加工、航空配套等领域帮助企业提升工件尺寸稳定性,降低后续加工与使用中的变形风险。燃料电池金属双极板小样处理,真空炉用于高温退火,改善板材本身的内部应力状态。浙江高温真空炉销售电话
高温合金零部件生产,真空炉调控升温保温参数,以此调整工件内部晶粒组织的分布情况。江西真空炉订做价格
真空烧结炉是硬质合金生产不可或缺的关键设备,通过高温高压的真空环境,促使粉末颗粒之间形成牢固结合,***提升材料的致密度和耐磨性。在 WC-Co 硬质合金的烧结过程中,真空烧结炉先将炉膛抽至 1×10⁻³Pa 的真空度,再升温至 1450℃,保温 2 小时后通入氩气加压至 5MPa,使材料的致密度从压制后的 65% 提升至 99.5% 以上,硬度可达 HRA92。这种工艺能有效消除合金内部的孔隙和脆性相,使硬质合金刀具的使用寿命延长 50%。现代真空烧结炉配备了原位压力控制系统,可根据材料收缩曲线自动调节压力参数,且炉内设有温度梯度补偿装置,确保直径 500mm 的合金圆片上下表面温差不超过 3℃,保证产品性能的一致性。江西真空炉订做价格


真空炉的冷却系统常被忽视,却是决定材料**终性能的关键。高速气体淬火时,气流组织必须像外科手术般精细:喷嘴角度、风速分布、气体纯度都会影响马氏体转变的完整度。工程师在炉膛顶部设计可旋转的风栅,通过CFD仿真找到**不产生涡流的方案;在底部增加多孔整流板,让气流像瀑布一样均匀覆盖工件。对于大型模具钢,冷却速率过慢会导致残余奥氏体过多,硬度不达标;而冷速过快又可能引发开裂。真空炉的解决方案是分阶段控制:先在600℃以上用氦气高速冷却,再在Ms点附近降低风速,让材料在“温柔”中完成相变。冷却结束后的出炉温度通常设定在80℃以下,操作者打开炉门时只能感到一阵温暖,而非传统淬火炉的灼浪扑面,...
- 哪些真空炉型号 2026-10-12
- 定制真空炉型号 2026-10-12
- 上海哪些真空炉招商 2026-10-12
- 湖北国产真空炉怎么用 2026-10-12
- 湖北哪些真空炉方案 2026-10-12
- 山西国产真空炉直销价格 2026-10-12
- 浙江常规真空炉服务电话 2026-10-12
- 安徽升降真空炉型号 2026-10-12
- 哪里有真空炉回火炉 2026-10-11
- 上海哪里有真空炉碳管炉 2026-10-11

- 山西升降真空炉功能 2026-10-10
- 江西常规真空炉定制价格 2026-10-10
- 山西国产真空炉方案 2026-10-10
- 江西国产真空炉使用方法 2026-10-10
- 山西升降真空炉市场 2026-10-09
- 湖北气氛真空炉均价 2026-10-08


- 广东特殊气氛箱式炉哪里有卖的 10-13
- 安徽大尺寸箱式炉排名 10-13
- 上海特殊气氛真空炉直销价格 10-13
- 山西气氛箱式炉设计 10-13
- 重庆升降箱式炉综合体 10-12
- 哪些真空炉型号 10-12
- 定制真空炉型号 10-12
- 上海哪些真空炉招商 10-12
- 重庆1400℃箱式炉哪里有卖的 10-12
- 湖北国产真空炉怎么用 10-12