
- 品牌
- 麟能科技
- 型号
- LNZK
真空炉的**结构设计围绕真空环境的建立与维持展开,每一个部件都为实现无氧化高温处理而精密配合。炉体外壳采用高强度合金钢材焊接而成,经过严格的气密性检测,确保在高真空状态下不发生漏气现象。炉膛内部通常采用石墨、钼片或陶瓷等耐高温材料构建加热空间,这些材料在真空高温环境下化学稳定性好,不会与被处理物料发生反应。加热元件的选择需适应真空环境,常见的有石墨加热棒、钼丝加热体和钨丝加热体等,其中石墨加热棒适用于1000-2000℃的高温范围,而钨丝加热体可实现2500℃以上的超高温加热。炉门的密封结构尤为关键,采用多层密封圈设计,结合气动或液压锁紧装置,确保炉门与炉体之间的密封性能,密封圈通常选用耐高温的氟橡胶或金属波纹管,能在长期使用中保持良好的密封效果。炉体外部还配备冷却系统,通过水冷或风冷方式带走炉壳表面的热量,防止温度过高影响设备性能和操作安全。 钛合金构件热处理选用真空炉,无氧环境可以降低钛元素与空气组分发生反应的可能性。浙江特殊真空炉使用方法
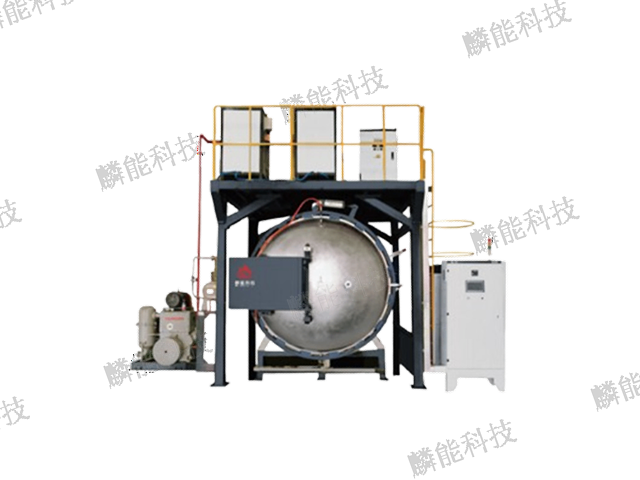
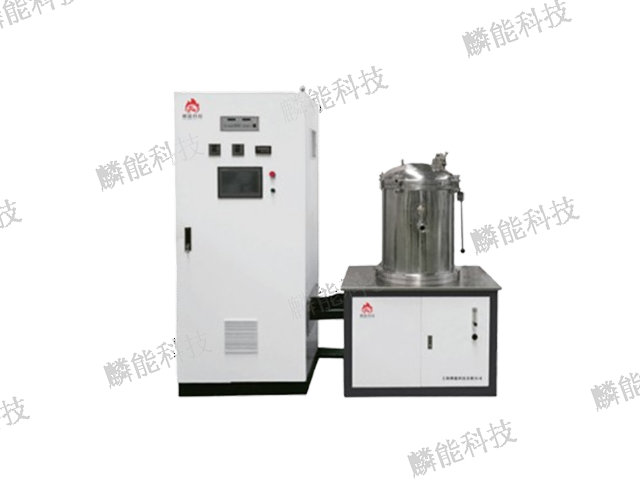
麟能立式真空炉采用垂直结构设计,节省占地面积,适合细长轴类、杆类、管状工件及小型精密零件立式真空热处理。设备立式炉膛可实现工件垂直悬挂或放置,减少工件因自重导致的变形,尤其适合细长类工件处理,保证工件直线度与尺寸精度。加热元件沿轴向均匀布置,径向温度一致性强,炉内气流分布合理,温度波动小。真空系统安装于炉体顶部或侧部,抽气效率高,真空度稳定。炉体占地面积小,适合车间紧凑布局,安装调试便捷。控制系统操作界面直观,可实现温度、真空度、时间精细控制,支持工艺程序存储与调用。适用于轴类、杆类、管状零件、精密小型组件的真空退火、淬火、回火等工艺,在精密机械、航空航天、电子、轴承等行业应用,有效控制工件变形量,提升产品加工精度。山西常规真空炉市场真空炉可以将炉膛内部抽至负压环境,在缺少氧气的条件下完成工件的高温热处理作业。

真空炉在温度控制方面展现出较高的精细度和宽泛的调节范围,能满足不同物料对高温处理的严苛要求。其加热元件可根据最高温度需求选择,如镍铬合金适用于中低温(800℃以下),硅碳棒可胜任1300℃左右的加热,而钼丝、钨丝则能实现1600℃以上的高温环境。控温系统采用高精度热电偶或红外测温仪实时监测炉内温度,结合PID调节算法,将温度波动控制在±1℃以内。更为重要的是,真空炉能实现复杂的温度曲线控制,从室温到最高温度的升温速率可精确设定,保温时间可精确到秒,降温过程也能通过程序控制实现缓慢冷却或快速淬火。这种精细的温度控制能力,使得它能精确模拟各种材料的高温相变过程,保证产品的性能一致性,尤其适合航空航天、电子等领域对材料性能要求较高的场合。
真空烧结炉是硬质合金生产不可或缺的关键设备,通过高温高压的真空环境,促使粉末颗粒之间形成牢固结合,***提升材料的致密度和耐磨性。在 WC-Co 硬质合金的烧结过程中,真空烧结炉先将炉膛抽至 1×10⁻³Pa 的真空度,再升温至 1450℃,保温 2 小时后通入氩气加压至 5MPa,使材料的致密度从压制后的 65% 提升至 99.5% 以上,硬度可达 HRA92。这种工艺能有效消除合金内部的孔隙和脆性相,使硬质合金刀具的使用寿命延长 50%。现代真空烧结炉配备了原位压力控制系统,可根据材料收缩曲线自动调节压力参数,且炉内设有温度梯度补偿装置,确保直径 500mm 的合金圆片上下表面温差不超过 3℃,保证产品性能的一致性。新能源粉体坯体烧结小样,研发人员利用真空炉完成热处理,积累工艺优化的相关数据。
真空炉的冷却系统常被忽视,却是决定材料**终性能的关键。高速气体淬火时,气流组织必须像外科手术般精细:喷嘴角度、风速分布、气体纯度都会影响马氏体转变的完整度。工程师在炉膛顶部设计可旋转的风栅,通过CFD仿真找到**不产生涡流的方案;在底部增加多孔整流板,让气流像瀑布一样均匀覆盖工件。对于大型模具钢,冷却速率过慢会导致残余奥氏体过多,硬度不达标;而冷速过快又可能引发开裂。真空炉的解决方案是分阶段控制:先在600℃以上用氦气高速冷却,再在Ms点附近降低风速,让材料在“温柔”中完成相变。冷却结束后的出炉温度通常设定在80℃以下,操作者打开炉门时只能感到一阵温暖,而非传统淬火炉的灼浪扑面,这种体验上的差异,正是真空技术赋予现代热处理的人本关怀。 真空炉的加热元件处于密闭炉膛之内,外部壳体会做隔热处理,减少热量向外散失的情况。上海大尺寸真空炉批发厂家
真空炉加热升温速率需要结合工件材质设定,升温过快容易造成工件变形或者开裂现象。浙江特殊真空炉使用方法
麟能真空气淬炉专为金属材料高压气淬热处理打造,集成真空环境、高温加热与高效气体冷却三大重点功能,满足工件淬火后强韧性与硬度平衡需求。设备加热室采用优良石墨或金属加热元件,升温速率快,温度控制稳定,可将工件均匀加热至淬火设定温度,全程处于真空状态,避免氧化与脱碳现象。气淬系统配备高压风机与气流导流装置,可通入氮气、氩气等惰性气体,形成高压气流快速循环,均匀带走工件热量,实现快速均匀冷却,保证工件淬火后硬度达标、变形量小。炉体结构耐压性强,密封性能可靠,真空与气压切换顺畅,多重安全装置保障高压气淬过程安全。控制系统可实现加热、保温、气淬、冷却全流程自动化控制,参数可视化调节,数据记录完整,便于工艺追溯与优化。适用于模具钢、高速钢、不锈钢、高温合金等材料的真空淬火处理,在模具制造、机械加工、航空航天、汽车制造等领域应用,有效提升工件耐磨性、强度与使用寿命,减少后续精加工余量。浙江特殊真空炉使用方法


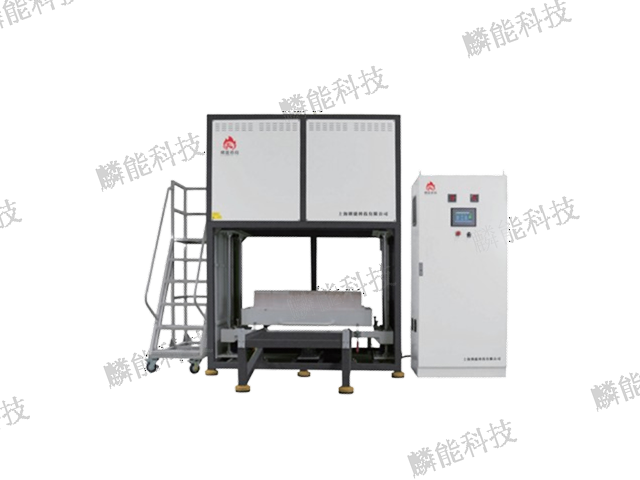
麟能大型真空炉专为超大尺寸、超重量工件或大批量物料真空热处理设计,炉膛空间宽敞,承载能力强,可满足大型模具、重型机械零件、大型板材、批量组件等处理需求。设备炉体采用加强型钢结构,支撑稳固,可承受大载荷与高温真空工况,长期运行不变形、不漏气。加热系统采用多组加热模块分区控温,保证大型炉膛内温度均匀性,避免因空间过大导致的温差问题。真空系统配置大功率多级泵组,抽气速率快,可快速抽除大型炉内空气,达到工艺真空度,真空保持性能优良。控制系统针对大型炉体优化,温控精度稳定,安全保护装置完善,覆盖超温、超压、真空异常、过载等保护。适用于重型机械、航空航天、船舶、模具等行业大型工件真空退火、淬火、钎焊、烧结...
- 定制真空炉型号 2026-10-12
- 上海哪些真空炉招商 2026-10-12
- 湖北国产真空炉怎么用 2026-10-12
- 湖北哪些真空炉方案 2026-10-12
- 山西国产真空炉直销价格 2026-10-12
- 浙江常规真空炉服务电话 2026-10-12
- 安徽升降真空炉型号 2026-10-12
- 哪里有真空炉回火炉 2026-10-11
- 上海哪里有真空炉碳管炉 2026-10-11
- 上海真空炉钨丝炉 2026-10-11
- 江西常规真空炉定制价格 2026-10-10
- 山西国产真空炉方案 2026-10-10
- 江西国产真空炉使用方法 2026-10-10
- 山西升降真空炉市场 2026-10-09
- 湖北气氛真空炉均价 2026-10-08
- 浙江大尺寸真空炉单价 2026-10-06



- 湖北国产真空炉怎么用 10-12
- 湖北哪些真空炉方案 10-12
- 山西升降箱式炉型号 10-12
- 山西国产真空炉直销价格 10-12
- 安徽1700℃箱式炉市场价格 10-12
- 上海气氛箱式炉型号 10-12
- 广东升降箱式炉怎么样 10-12
- 上海大尺寸箱式炉什么意思 10-12
- 山东高温箱式炉排名 10-12
- 浙江常规真空炉服务电话 10-12