
- 品牌
- 麟能科技
- 型号
- LNZK
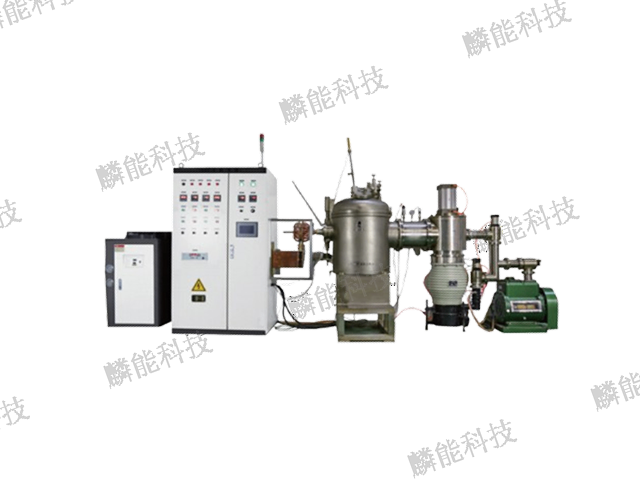
苏州麟能真空烧结炉针对粉末冶金、陶瓷材料、硬质合金等制品烧结工艺设计,以高真空度与均匀高温环境为基础,推动粉末颗粒致密化结合,提升成品致密度与力学性能。设备采用多级真空系统,极限真空度可达较高水平,可有效排除粉末颗粒间隙内的空气与杂质,减少烧结体内部气孔,提升产品纯度。炉膛采用多层隔热结构,热效率高,热量散失少,加热元件布局经过优化,炉内温度均匀性良好,保证批量烧结产品性能一致。炉体选用强度高材质,结构稳固,可承受高温与真空双重工况,长期运行稳定性强。支持分段控温与保温程序设定,适配不同材料的升温、烧结、冷却工艺曲线,可搭配惰性气体保护模式,满足特殊材料烧结需求。适用于硬质合金刀具、陶瓷轴承、磁性材料、金刚石复合片、粉末冶金结构件等产品烧结,在硬质合金、特种陶瓷、磁性材料、粉末冶金等行业应用,助力企业生产高密度、高性能粉末烧结制品。部分真空炉支持充气回充功能,热处理结束之后,可以向炉膛内充入气体实现工件快速冷却。特殊真空炉均价
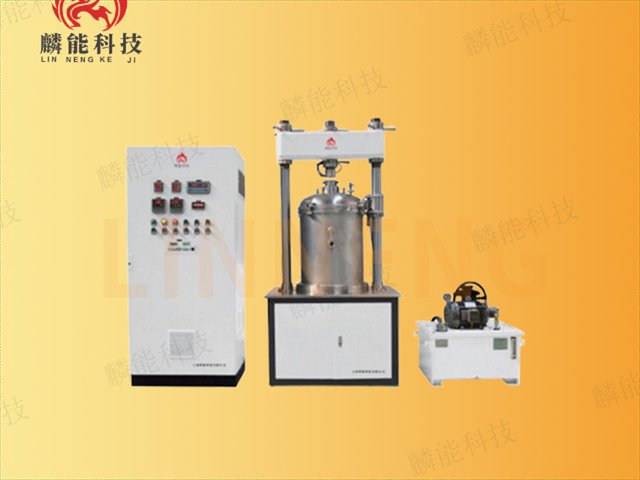
真空退火炉在金属材料的软化处理中展现出独特优势,尤其适合高纯度铜、铝等易氧化金属的加工。当无氧铜带在真空退火炉内进行350℃×2小时的处理时,真空度维持在5×10⁻²Pa,可有效去除材料内部的氢气和杂质气体,使铜带的导电率提升至98%IACS以上,且表面保持镜面光洁度,无需后续抛光处理。与普通退火炉相比,真空退火能避免氧化皮的形成,材料利用率提高10%-15%。工业用连续式真空退火炉采用辊道输送方式,钢带运行速度可达30米/分钟,通过预抽真空、加热、冷却的连续工序,实现年产量10万吨级的生产规模。其冷却系统采用氦气强制对流,能将材料从退火温度快速冷却至100℃以下,防止晶粒粗大,保证材料的力学性能均匀稳定。 上海国产真空炉型号真空炉炉料摆放不能触碰加热与隔热部件,防止工件受热不均或者造成设备构件损伤。
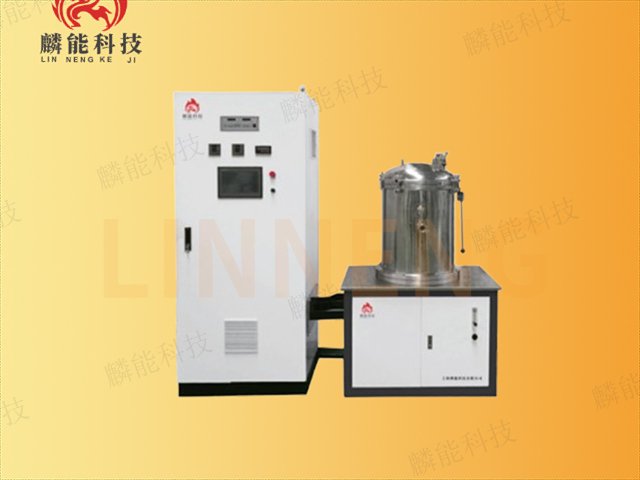
麟能卧式真空炉采用卧式圆筒结构设计,装料取料便捷,适配大中型工件或大批量物料真空热处理。设备炉体横向布局,炉膛空间宽敞,可放置大型模具、重型零件、料盘式批量小件,装料容量大,空间利用率高。加热元件沿炉膛内壁均匀分布,配合导流结构,炉内温度场均匀性良好,保证工件受热一致。真空系统接口布局合理,抽气均匀,可快速达到设定真空度,真空保持性能优良。炉门采用侧开式结构,密封面经过精密加工,闭合紧密,开关顺畅,维护便捷。温控系统支持多段程序调节,可适配退火、淬火、烧结、钎焊等多种工艺。整体结构稳固,运行稳定性强,适用于大中型机械零件、模具、板材、管材及批量小型零件的真空热处理,在重型机械、模具制造、汽车、五金等行业应用广。
真空炉在温度控制方面展现出较高的精细度和宽泛的调节范围,能满足不同物料对高温处理的严苛要求。其加热元件可根据最高温度需求选择,如镍铬合金适用于中低温(800℃以下),硅碳棒可胜任1300℃左右的加热,而钼丝、钨丝则能实现1600℃以上的高温环境。控温系统采用高精度热电偶或红外测温仪实时监测炉内温度,结合PID调节算法,将温度波动控制在±1℃以内。更为重要的是,真空炉能实现复杂的温度曲线控制,从室温到最高温度的升温速率可精确设定,保温时间可精确到秒,降温过程也能通过程序控制实现缓慢冷却或快速淬火。这种精细的温度控制能力,使得它能精确模拟各种材料的高温相变过程,保证产品的性能一致性,尤其适合航空航天、电子等领域对材料性能要求较高的场合。 真空炉内部会积累挥发物杂质,生产一段时间后需要清理炉膛,降低杂质污染工件的概率。
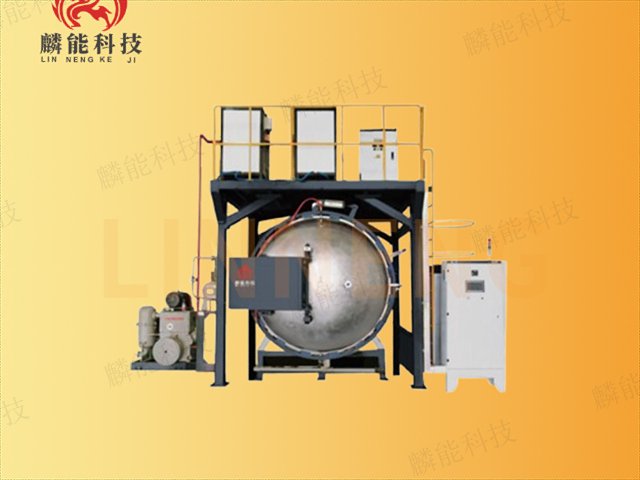
真空回火炉主要用于淬火后零件的应力消除和性能调整,能在避免氧化的前提下,精确控制材料的硬度和韧性平衡。在模具钢的热处理中,经真空淬火后的工件在真空回火炉内进行 550℃×3 小时的回火处理,真空度维持在 1×10⁻¹Pa,可使模具的硬度稳定在 HRC50-52,且内应力消除率达 80% 以上,***降低使用过程中的变形风险。与空气回火相比,真空回火能避免模具表面出现氧化色,减少后续磨削加工量,节省原材料成本。现代真空回火炉采用热风循环系统,炉内温度均匀性达 ±3℃,且支持多段回火工艺,通过不同温度的阶梯式处理,进一步优化材料的力学性能。例如对高速钢刀具进行三次真空回火,可使刃口的红硬性提升至 600℃,满足高速切削的需求。新材料工艺迭代过程中,工作人员调整真空炉温度、真空度,验证工艺对于试样带来的改变。浙江特殊气氛真空炉热压炉
高温合金零部件生产,真空炉调控升温保温参数,以此调整工件内部晶粒组织的分布情况。特殊真空炉均价
真空炉的真空系统与温控系统是实现其**功能的两大关键系统,两者的协同工作决定了设备的性能水平。真空系统由真空泵组、真空阀门、真空测量仪表等组成,根据真空度要求不同,可采用机械泵与扩散泵组合、机械泵与分子泵组合等不同的抽真空方案,能实现从低真空到超高真空(10⁻¹Pa至10⁻⁷Pa)的精确控制。真空测量采用热偶真空计、电离真空计等高精度仪表,实时监测炉膛内的真空度变化,并将数据反馈给控制系统。温控系统采用高精度热电偶或红外测温装置,配合智能温控仪表,实现对炉膛温度的精细控制,控温精度可达±1℃,升温速率可根据工艺需求在℃/min范围内调节。部分**真空炉具备多段程序控温功能,可预设复杂的温度曲线,满足不同材料的热处理工艺要求。真空系统与温控系统通过**控制器实现联动控制,确保在抽真空、升温、保温、降温等各环节的协调运行。 特殊真空炉均价


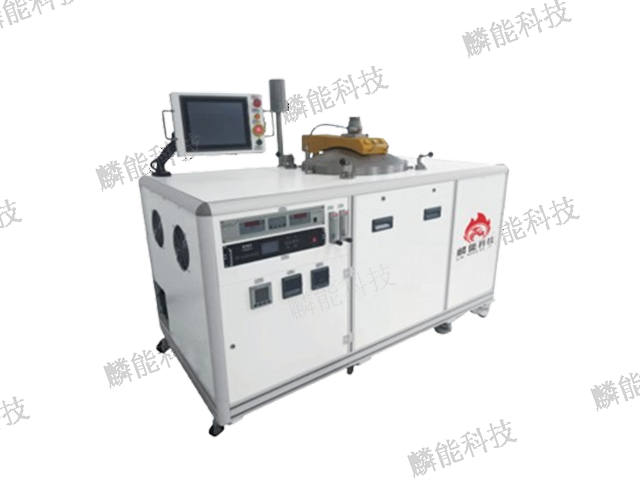
真空脱脂烧结一体炉将脱脂和烧结工序合并进行,大幅提高了粉末注射成型(MIM)零件的生产效率和质量稳定性。在不锈钢医疗器械的生产中,含粘结剂的喂料经注射成型后,放入真空脱脂烧结一体炉,先在 400℃的真空环境中去除粘结剂(脱脂率达 99.9%),随后直接升温至 1350℃进行烧结,整个过程无需中途转移零件,避免了二次污染。这种工艺使零件的尺寸精度控制在 ±0.3% 以内,密度达理论密度的 98%,表面粗糙度 Ra≤0.8μm。真空脱脂烧结一体炉采用分段式加热设计,脱脂区和烧结区**控温,且配备高效的废气处理系统,能将粘结剂分解产生的有害气体彻底燃烧净化,符合环保要求。对于复杂结构的零件(如带细小...
- 上海哪里有真空炉碳管炉 2026-10-11
- 上海真空炉钨丝炉 2026-10-11
- 江苏常规真空炉怎么样 2026-10-11
- 山西定制真空炉哪里有卖的 2026-10-10
- 上海升降真空炉产业链 2026-10-10
- 山西升降真空炉功能 2026-10-10
- 江西常规真空炉定制价格 2026-10-10
- 山西国产真空炉方案 2026-10-10
- 江西国产真空炉使用方法 2026-10-10
- 山西升降真空炉市场 2026-10-09
- 江苏升降真空炉新报价 2026-10-05
- 湖北定做真空炉要多少钱 2026-10-05
- 安徽定做真空炉价格优惠 2026-10-05
- 安徽气氛真空炉售后服务 2026-10-05
- 山西常规真空炉回火炉 2026-10-05
- 山西定做真空炉零售价格 2026-10-05



- 重庆特殊气氛箱式炉使用方法 10-11
- 上海哪里有真空炉碳管炉 10-11
- 浙江1200℃箱式炉产业链 10-11
- 浙江定制箱式炉客服电话 10-11
- 山东大尺寸箱式炉哪里有卖的 10-11
- 广东升降箱式炉产业 10-11
- 重庆箱式炉怎么用 10-11
- 浙江1100℃箱式炉哪里有卖的 10-11
- 山西大尺寸箱式炉销售电话 10-11
- 山东1700℃箱式炉产品 10-11