
- 品牌
- 麟能科技
- 型号
- LNZK
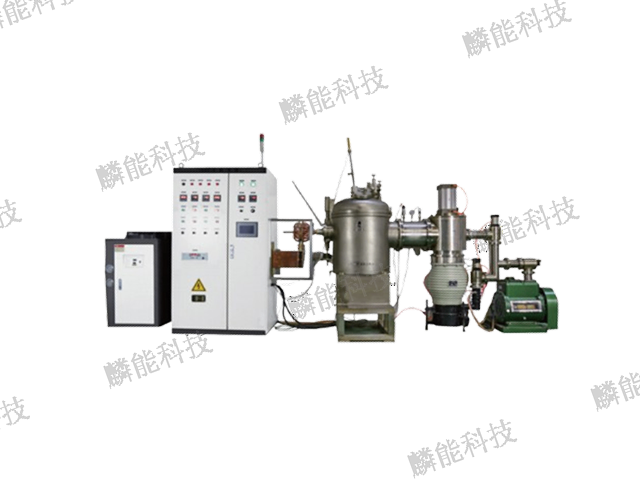
麟能真空油淬炉结合真空加热与油液冷却优势,满足金属材料真空淬火后强度与硬度的高需求。设备加热阶段处于真空密闭环境,有效避免工件氧化、脱碳,保持工件表面光洁;淬火阶段采用特殊淬火油,工件加热至设定温度后快速浸入油中,实现快速均匀冷却,保证工件淬火后组织均匀、硬度达标。炉体采用双室结构,加热室与油槽分离,防止油液挥发影响加热室真空度与炉膛寿命。油淬系统配备搅拌与冷却循环装置,保证油温均匀,冷却性能稳定,减少工件变形与开裂风险。真空系统抽速快、真空度稳定,可适配不同材质工件处理需求。控制系统集成加热、真空、油淬、冷却全流程控制,工艺参数可预设,自动完成整套淬火流程,操作简便。适用于模具钢、工具钢、轴承钢、合金钢等材料真空油淬处理,在模具、机械、轴承等行业应用,提升工件淬火质量与生产稳定性。生物陶瓷坯体烧结试验,真空炉调控温度与负压条件,研究不同参数对成品组织的影响。山西定做真空炉怎么样
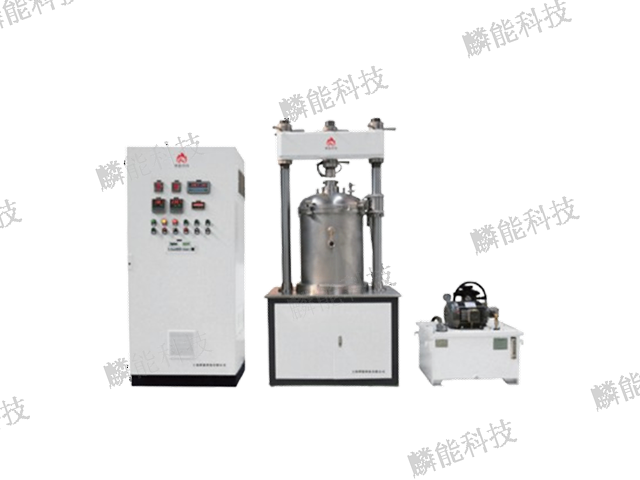
真空炉的**设计理念在于***隔绝空气与材料之间的接触,将热处理的舞台搬到一种近乎“零污染”的舞台。炉体采用双层不锈钢构造,中间抽成高真空,避免热量通过传导与对流流失,同时内壁镀上特殊反射层,把辐射热牢牢锁在腔体内部。加热元件不再是传统的电阻丝,而是采用高纯度石墨或钨、钼等难熔金属制成的发热体,通过低压大电流实现极速升温,温度梯度可控制在±1℃以内。控制系统则引入人工智能算法,实时监测热电偶、红外测温仪与气体分析仪的反馈,动态调整功率与真空度,确保材料在升温、保温、降温的每一秒都按照预设曲线行进。这种近乎苛刻的环境,使得真空炉既能完成高速钢的回火,也能让钛合金在β相区充分固溶,甚至可以让粉末冶金件在烧结过程中实现纳米级致密化。整个工艺过程安静得只能听见真空泵的低吟,没有火焰跳动、没有金属飞溅,只有数据在屏幕上静静流淌,像是一场无声却决定材料命运的仪式。 江苏特殊真空炉招商高温合金零部件生产,真空炉调控升温保温参数,以此调整工件内部晶粒组织的分布情况。
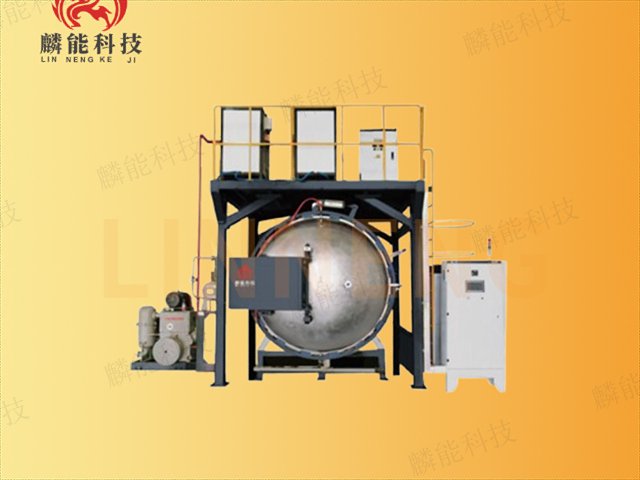
真空炉在航空航天材料的热处理中占据**地位,其能为高温合金零件提供无氧化的加工环境,是保障构件力学性能的关键设备。当涡轮叶片、燃烧室等关键部件在真空炉内进行固溶处理时,炉膛内的真空度可维持在1×10⁻³Pa以下,避免了高温下的氧化和脱碳现象。以镍基高温合金为例,在1150℃的真空环境中保温4小时后,材料的晶界析出相分布均匀,抗拉强度较空气炉处理提升15%,持久寿命延长20%以上。这类真空炉通常采用石墨加热元件,最高工作温度可达1300℃,并配备多区温控系统,使炉膛内的温度均匀性控制在±5℃以内。为满足大型构件的处理需求,工业级真空炉的炉膛容积可达5立方米,能容纳长达3米的发动机轴类零件,且通过惰性气体加压冷却(压力达),实现材料的快速淬火,大幅缩短生产周期。
真空炉的加热室内部布局像一座微缩的宇宙飞船舱段,石墨毡或陶瓷纤维层层包裹,既隔热又蓄热。发热体呈笼状或筒状排列,电流通过时发出柔和的橙光,仿佛恒星诞生。工件被放置在钼制托盘或钨丝网上,托盘通过步进电机驱动,可在升温过程中旋转或升降,确保温度场均匀。为了消除热惯性,现代真空炉引入脉冲加热技术:在升温阶段以毫秒级脉冲注入能量,让材料晶格在“喘息”中吸收热量,避免表面过烧、内部未透。当温度逼近设定值,系统切换为PID微调节,功率输出曲线如同心电图般平稳。冷却阶段则启动高压氦气或氩气循环,气体经过水冷换热器降至室温,再被风机以每秒百米的速度吹向工件,实现从1200℃到200℃的极速淬火。整个过程无声却充满张力,每一次温度跃迁都在材料内部留下不可见的“指纹”。真空炉闲置较长时间重新启用,建议开展空载烘炉,除去炉膛水汽,再投入工件加工。

麟能节能型真空炉围绕低能耗设计,通过结构优化与智能控制,降低真空热处理过程能源消耗。炉膛采用多层高效复合隔热材质,热导率极低,大幅减少热量散失,提升热利用率;加热元件选用高能效材质,热量转换效率高,升温快速,减少加热时间。真空系统采用高效节能泵组,抽气速率快、能耗低,可快速达到真空度,减少抽真空能耗。智能控制系统具备节能运行模式,可根据工艺阶段自动调节加热功率与真空系统运行功率,避免无效能耗;待机状态自动降低能耗,保温阶段调节功率输出,实现能耗精细控制。设备在保证工艺性能与产品质量的前提下,有效降低电耗与气体消耗,长期使用为企业节省大量生产成本,适配各类长期运行的真空热处理场景,助力企业绿色低碳生产。工件带入真空炉的油污、水汽会影响真空效果,入炉前做好工件清洁,减少这类干扰因素。江苏升降真空炉市场价格
真空炉内部会积累挥发物杂质,生产一段时间后需要清理炉膛,降低杂质污染工件的概率。山西定做真空炉怎么样
真空炉的冷却系统常被忽视,却是决定材料**终性能的关键。高速气体淬火时,气流组织必须像外科手术般精细:喷嘴角度、风速分布、气体纯度都会影响马氏体转变的完整度。工程师在炉膛顶部设计可旋转的风栅,通过CFD仿真找到**不产生涡流的方案;在底部增加多孔整流板,让气流像瀑布一样均匀覆盖工件。对于大型模具钢,冷却速率过慢会导致残余奥氏体过多,硬度不达标;而冷速过快又可能引发开裂。真空炉的解决方案是分阶段控制:先在600℃以上用氦气高速冷却,再在Ms点附近降低风速,让材料在“温柔”中完成相变。冷却结束后的出炉温度通常设定在80℃以下,操作者打开炉门时只能感到一阵温暖,而非传统淬火炉的灼浪扑面,这种体验上的差异,正是真空技术赋予现代热处理的人本关怀。 山西定做真空炉怎么样


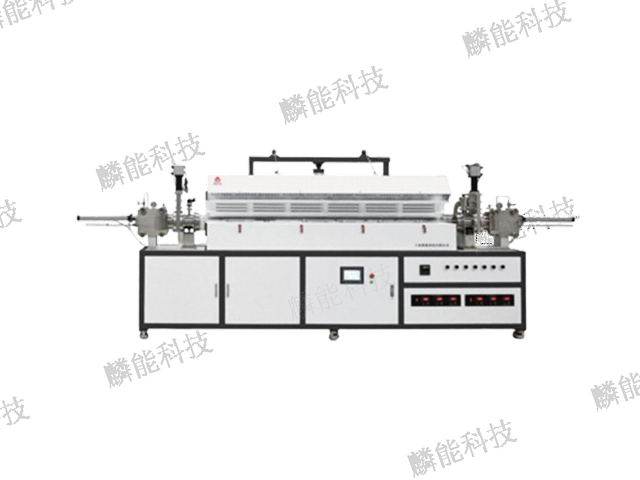
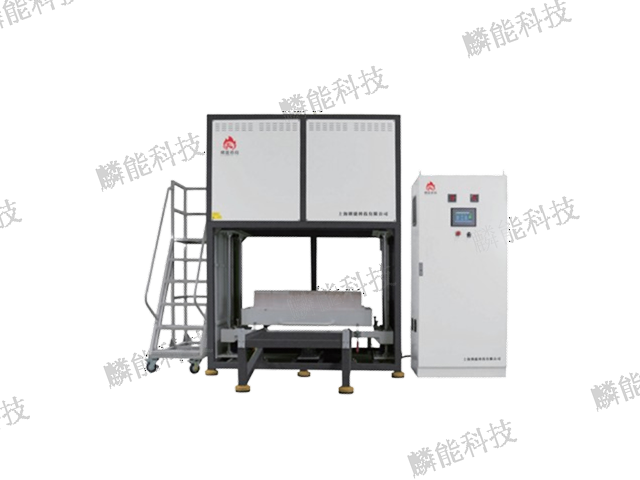
麟能大型真空炉专为超大尺寸、超重量工件或大批量物料真空热处理设计,炉膛空间宽敞,承载能力强,可满足大型模具、重型机械零件、大型板材、批量组件等处理需求。设备炉体采用加强型钢结构,支撑稳固,可承受大载荷与高温真空工况,长期运行不变形、不漏气。加热系统采用多组加热模块分区控温,保证大型炉膛内温度均匀性,避免因空间过大导致的温差问题。真空系统配置大功率多级泵组,抽气速率快,可快速抽除大型炉内空气,达到工艺真空度,真空保持性能优良。控制系统针对大型炉体优化,温控精度稳定,安全保护装置完善,覆盖超温、超压、真空异常、过载等保护。适用于重型机械、航空航天、船舶、模具等行业大型工件真空退火、淬火、钎焊、烧结...
- 上海定做真空炉回火炉 2026-09-15
- 浙江气氛真空炉均价 2026-09-04
- 山西哪些真空炉哪里有卖的 2026-09-02
- 山西气氛真空炉批发厂家 2026-09-02
- 浙江常规真空炉价位 2026-09-01
- 浙江国产真空炉一般多少钱 2026-09-01
- 江苏特殊真空炉型号 2026-09-01
- 山西定做真空炉价格多少 2026-09-01
- 山西特殊气氛真空炉技术指导 2026-09-01
- 江西特殊气氛真空炉型号 2026-09-01
- 上海定制真空炉回火炉 2026-09-01
- 安徽高温真空炉售后服务 2026-09-01
- 山西真空炉批发厂家 2026-09-01
- 国产真空炉厂家报价 2026-08-31
- 山西特殊真空炉常见问题 2026-08-31
- 江苏哪里有真空炉价位 2026-08-31



- 黑龙江石墨化管式炉单价 09-18
- 箱式炉一体化 09-18
- 山东1200℃箱式炉定制价格 09-18
- 安徽箱式炉类型 09-18
- 江苏高温箱式炉市场 09-18
- 特殊气氛管式炉服务电话 09-18
- 北京定制管式炉怎么样 09-18
- 山西特殊气氛箱式炉服务电话 09-18
- 定制箱式炉使用方法 09-18
- 江苏1700℃箱式炉型号 09-18