

- 产地
- 上海
- 品牌
- 上海语鼎自动化
- 型号
- 齐全
- 是否定制
- 是
皮带输送机中国古代的高转筒车和提水的翻车,是现代斗式提升机和刮板输送机的雏形;17世纪中,开始应用架空索道输送散状物料;19世纪中叶,各种现代结构的输送机相继出现。1868年,在英国出现了带式输送机;1887年,在美国出现了螺旋输送机;1905年,在瑞士出现了钢带式输送机;1906年,在英国和德国出现了惯性输送机。此后,输送机受到机械制造、电机、化工和冶金工业技术进步的影响,不断完善,逐步由完成车间内部的输送,发展到完成在企业内部、企业之间甚至城市之间的物料搬运,成为物料搬运系统机械化和自动化不可缺少的组成部分。皮带输送机清扫装置:清扫装置皮带输送机运转时,清扫胶带、滚筒和托辊上的赃物非常重要。温州爬坡皮带输送机

调心托辊组有多种类型如中间转轴式、四连杆式、立辊式等其原理是采用阻挡或托辊在水平面内方向转动阻挡或产生横向推力使皮带自动向心达到调整皮带跑偏的目的。一般在皮带输送机总长度较短时或皮带线双向运行时采用此方法比较合理,原因是较短皮带输送机更容易跑偏并且不容易调整。而长皮带输送机较好不采用此方法,因为调心托辊组的使用会对皮带的使用寿命产生一定的影响。驱动滚筒与改向滚筒的调整是皮带跑偏调整的重要环节。因为一条皮带输送机至少有2到5个滚筒,所有滚筒的安装位置必须垂直于皮带输送机长度方向的中心线,若偏斜过大必然发生跑偏。其调整方法与调整托辊组类似。东莞不锈钢皮带输送机价格皮带输送机主要特点是机身可以很方便的伸缩,设有储带仓。
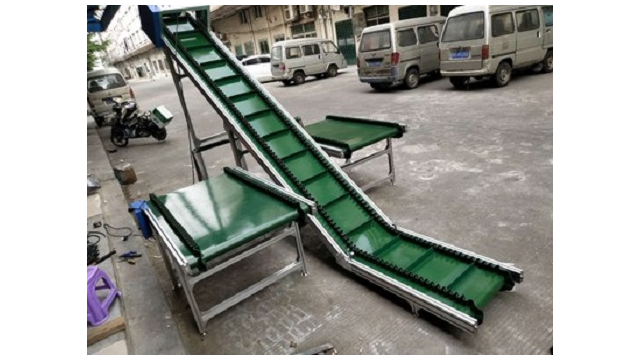
输送带上禁止行人或乘人。停车前必须先停止入料,等皮带上存料卸尽方可停车。输送机电动机必须绝缘良好。移动式输送机电缆不要乱拉和拖动。电动机要可靠接地。皮带打滑时严禁用手去拉动皮带,以免发生事故。安装前准备工作:安装前测量预埋螺栓的间距,用水准仪测量各安装基础的标高,并标出头架中心线及尾架中心线,再用经纬仪找出皮带安装基准线。安装工艺流程:基础验收——皮带输送机支腿及中间架安装——配重装置安装——头架、尾架及驱动装置架安装——滚筒及托辊安装——机组安装——拉皮带——加油、调试。
靠的可控软起动技术与功率均衡技术 长距离大运量带式输送机由于功率大、距离长且多机驱动,必须采用软起动方式来降低输送机制动张力,特别是多电机驱动时。为了减少对电网的冲击,软起动时应有分时慢速起动;还要控制输送机起动加速度0.3~0.1 m/s2,解决承载带与驱动带的带速同步问题及输送带涌浪现象,减少对元部件的冲击。由于制造误差及电机特性误差,各驱动点的功率会出现不均衡,一旦某个电机功率过大将会引起烧电机事故,因此,各电机之间的功率平衡应加以控制,并提高平衡精度。国内已大量应用调速型液力偶合器来实现输送机的软起动与功率平衡,解决了长距离带式输送机的起动与功率平衡及同步性问题。但其调节精度及可靠性与国外相比还有一定差距。此外,长距离大功率带式输送机除了要求一个运煤带速外,还需要一个验带的带速,调速型液力偶合器虽然实现软启动与功率平衡,但还需研制适合长距离的无级液力调速装置。当单机功率>500 kW时,可控CST软起动显示出优越性。由于可控软起动是将行星齿轮减速器的内齿圈与湿式磨擦离合器组合而成(即粘性传动)。皮带输送机结构:自制件标准化的较大好处是能够平衡产能,缩短交期,提高客户满意度。

滚筒及托辊:滚筒及托辊安装时应检查其轴承部位转动情况,如有转动不灵活的应及时修理或调换。传动滚筒及改向滚筒在调试时还需要调整位置,其螺栓的拧紧力矩为终拧力矩的75~80%。机组安装:机组安装应符合《机械设备安装工程施工及验收通用规范》(GB50231-98)及相关国家规范的要求。其机组中心线偏差为0.02mm,联轴器的径向误差为0.05mm,端面跳动值为0.02mm,半联轴器间的间隙为3~5mm。还应保证机组的水平度和垫铁的使用符合规范要求。拉皮带:由厂家或专业人士负责。 固定式输送机应按规定的安装方法安装在固定的基础上。温州爬坡皮带输送机
皮带输送机在皮带输送机的使用过程中,是容易出现跑偏现象的。温州爬坡皮带输送机
安装工艺:1、皮带输送机支腿及中间架:在安装前用经纬仪找好中心线,再根据中心线位置引出各支腿的桩点位置,如有预埋铁,应根据预埋铁的位置进行适当的调整以便于安装公司,各支腿应与埋件焊接牢固。2、配重装置:安装配重装置时应保证两力柱间的平行度,同时应保证其垂直度,配重装置装好后,考虑到安全性应立即安装防护栏杆。3、头架、尾架及驱动装置架:首先校验安装基础的标高,找好中心线,并注意头、尾架的轴线偏差不大于±1.5。安装时还应注意垫铁的设置,应根据规范要求,将垫铁设于主要承重位置,每个连接螺栓两旁应放置一对垫铁,斜垫铁要成对设置,垫铁的数量不超过5块,放置垫铁时要把较薄的垫铁放在较厚的中间,调整结束后还应将垫铁焊牢,螺栓收紧。温州爬坡皮带输送机


- 黄石爬坡皮带输送机安装 2026-09-19
- 黄浦区伸缩皮带输送机哪家好 2026-09-19
- 宿迁伸缩皮带输送机供应 2026-09-19
- 常州水平皮带输送机订购 2026-09-19
- 徐州物流皮带输送机加工 2026-09-19
- 温州水平皮带输送机维修 2026-09-18
- 宿迁不锈钢皮带输送机咨询 2026-09-18
- 黄浦区不锈钢皮带输送机生产 2026-09-18
- 仙桃食品皮带输送机哪家好 2026-09-18
- 宝山区电商皮带输送机销售 2026-09-18
- 杭州电子皮带输送机商家 2026-09-18
- 荆州物流皮带输送机批发 2026-09-17


