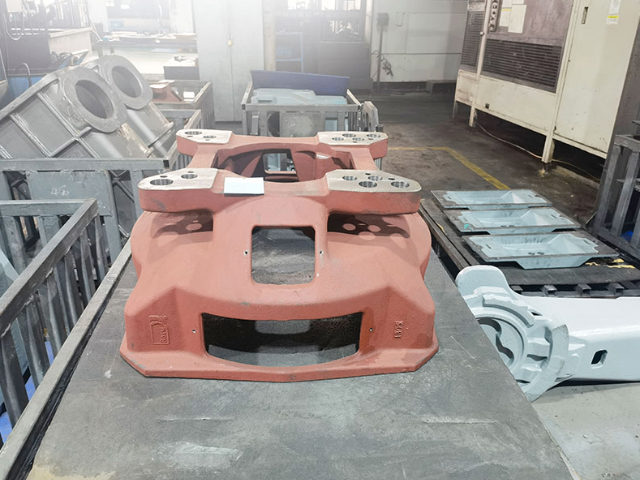
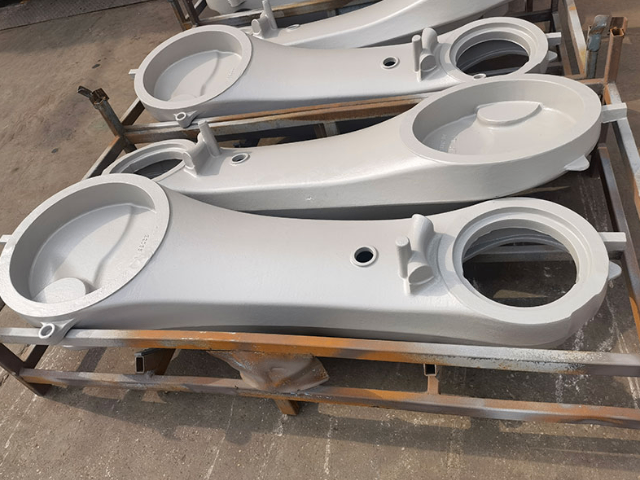
- 品牌
- 金属喷漆
- 型号
- 齐全
金属喷漆厂如何处理关于死角上粉率的介绍1:提高配方整体带电性的,包括树脂,填料和助剂的调配,这三方面是影响粉末在喷涂上粉率的重要因素。2:粉末涂料主要由环氧,聚酯树脂等高分子化合物组成,这些化合物有较高的介电常数,因而在电场中受到的电场力作用强,如果在配方中只用纯树脂,上粉率好。但由于价格成本高,一般不采用此种方式,粉末厂家为自身市场竞争的需要,降低材料成本添加填料,控制合适的颜基比,其中添加粒径细的填料,在试验中,如超细硫酸钡,可提高死角上粉率。3:粉末涂料生产厂家大多是通过在粉末配方中加带电助剂,来实现粉末死角上粉率的提高。一般加金属粉、有机物、比表面积大的微细粉末等。机械表面处理应用:适用于各种金属材料的初步处理和表面光洁度提升。盐城金属件喷漆厂家
汽车紧固件磷化处理要注意哪几点?汽车紧固件常采用镀锌或磷化进行防锈处理,前者防护性好,钝化时有Cr6+会致,还会使工件产生氢脆现象,须镀后驱氢;后者基本上不改变工件的力学性能和几何尺寸,膜层可根据要求增加厚度,需浸防锈油可提高防护性,能满足汽车紧固件大批量生产的要求。紧固件在进行磷化工艺时,我们要掌握4点要求。1、前处理除油:热处理后或机械加工后紧固件表面沾有不少油污,在塑料槽内用除油剂进行。除锈:紧固件表面氧化皮严重可采用喷丸、喷砂等,除尽氧化皮速度快,喷砂表面均匀,但除尽氧化皮是关键环节。对低强度≥8.8级可用浓盐酸(以发烟效果更好)。优点:对金属氧化物具有较强的化学溶解作用,其除锈能力几乎与浓度成正比,在浓度、温度相同时,盐酸的浸蚀速度比硫酸快1.5~2.0倍,浸蚀后的紧固件表面残渣较少,酸洗表面灰白均匀光洁,便于磷化。南京异形件喷漆电话电解抛光:以被抛光工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中。
二、电化学表面处理包括阳极氧化、电化学抛光、电镀等。特点:利用电解原理在金属表面形成一层保护性的氧化膜或镀层。应用:电镀工艺广泛应用于汽车、电子、航空等领域,以提高金属表面的美观性、耐磨性和耐腐蚀性。1、阳极氧化:阳极氧化是在特定的电解液和工艺条件下,通过外加电流使铝制品(阳极)上形成一层氧化膜的过程。技术特点:1、阳极氧化提高了铝及其合金的硬度、耐磨性和耐腐蚀性,使其表面性能得到提升。2、阳极氧化膜微孔吸附能力强,可着色成各种美观艳丽的色彩,实现除白以外的任何颜色,甚至可通过遮蔽或去除部分氧化层实现双色阳极氧化。3、阳极氧化后的铝或其合金还具有良好的耐热性(硬质阳极氧化膜熔点高达2320K)、优良的绝缘性(耐击穿电压高达2000V)。2、电镀:电镀是一种利用电解原理在某些金属表面上镀上一层薄层其他金属或合金的过程。电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。镀层金属的阳离子在待镀工件表面被还原形成镀层。
金属在喷漆中的腐蚀机理金属表面上漆是一种避免金属空气氧化和腐蚀的方式。大家周围的腐蚀状况就是指各种各样原材料在自然环境的作用下的损害、特性衰退或情况恶变。金属表面喷涂是避免金属腐蚀的主要方式。优良的喷涂防护层可做为天然屏障,阻拦腐蚀性物质的入侵。必要性由于腐蚀是一个不可逆的自发过程,即使是的建筑涂料也难以维护金属不会受到腐蚀。尤其是当金属表面的漆料镀层融合欠佳、损坏,或有针眼、出泡、裂痕、掉下来等缺点时,漆料涂膜的防护实际效果会大幅度降低,乃至造成金属腐蚀的加重。因而,必须对喷涂腐蚀要素开展剖析,并采取相应对策进行防止。外观:由被电镀零件的精加工程度和电镀条件决定。
汽车紧固件磷化处理要注意哪几点?2、表面调整表调是锌系不可缺少的工序,目前采用的表面调整工序,可进一步提高磷化膜质量(膜致密细致,防锈性好),对汽车紧固件磷化尤为重要。3、浸油磷化膜皂化后浸油,可提高磷化膜抗中性盐雾能力(如磷化膜重16g/m2时,浸油耐中温盐雾时间550h)。传统的浸热基础油(如在105~110℃下的机械油,锭子油或变压器油中浸泡5~10min),防锈性能很差,只有加入防锈剂才能提高基础油的防锈性能。防锈油的优点是抗盐水、盐雾、抗潮湿、酸中和、水置换性能好。将防锈剂加入到基础油中可制取优良的脱水防锈油。4、甩干浸防锈油的紧固件,可采用搅拌式甩干以避免油太多。电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。北京喷漆厂家
喷砂处理可以提高工件的抗疲劳性,延长涂膜的耐久性,增加工件和涂层之间的附着力。盐城金属件喷漆厂家
三、1、产生的原因①槽液中杂质离子含量过高,施工电压偏高,电解反应加剧,被涂工件表面产生气体等。②槽液温度偏低,或搅拌不充分,助溶剂含量偏低。③电泳涂装后被涂工件出槽清洗不及时,湿涂膜产生再溶解现象。④工件带电入槽、槽液液面流速低、有气泡堆积,泡沫随着被涂工件表面上形成。2、防止方法①加强控制槽液中的杂质离子的浓度,定期检测槽液各种离子浓度,降低杂质离子含量,根据槽液的工艺参数调整涂装电压。②控制槽液温度在工艺规定范围,加强槽液搅拌。③被涂工件离开槽液应立即用UF液或纯水进行冲洗。时间不超过1min。④为消除带电入槽易产生,一定要控制好槽液表面流速介于0.2~0.25m/s,以防止泡沫堆积,控制好运输链速度不应低于工艺要求。盐城金属件喷漆厂家
常州迅捷新材料有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州迅捷新材料供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!