- 品牌
- 金属喷漆
- 型号
- 齐全
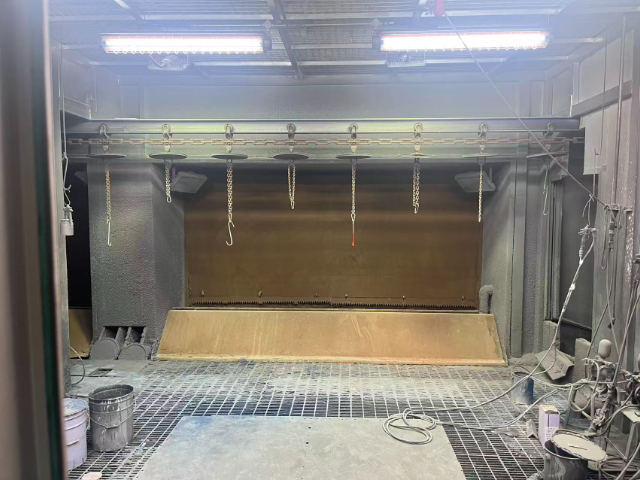
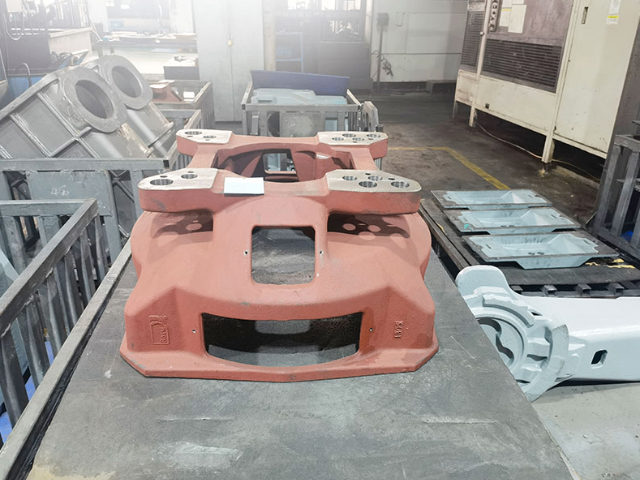
金属表面处理厂家讲述如何对车间环境设备人身安全规范3、喷涂加工车间总体布局通常情况下,在厂区常年小频率风向的上风侧布置喷漆加工作业场所,并且在一定程度上合理控制与厂前区、人流密集处、洁净度要求高的厂房之间的距离,通常情况下,按照厂房的方式进行设置,按照GB50016-2006《建筑设计防火规范》的相关规定设置消防通道,畅通的出入口确保在2个以上。对于超大型厂房来说,其内部的喷漆加工操作工位与出入口、安全门之间的紧急撤离距离控制在25m。当塑胶喷油厂家采用封闭喷漆工艺进行喷漆加工作业,在封闭喷漆空间内保持适当的负压,并且设置可燃气体浓度报警系统或自动抑爆系统,在整个喷漆加工车间,喷漆工段防火分区占面积控制在20%,在这种情况下,其防火要求按照生产的火灾危险性分类中的丁、戊类进行确定。外观:由被电镀零件的精加工程度和电镀条件决定。温州喷漆厂家
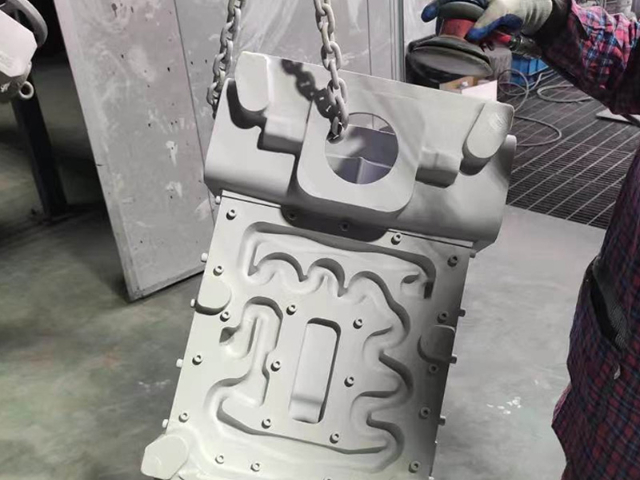
常州金属表面处理厂提高工件的表面硬度、提升耐磨性和抗疲劳性QPQ在工艺上是热处理技术和防腐技术的结合,在性能上是高耐磨性和高耐蚀性的结合,在渗透层上是由多种复合渗透层组成,具有良好的应用前景,目前,国内外在汽车、工程机械、石油机械、纺织机械、铁路设备、航天等领域的使用效果非常突出。其具体特点如下:该工艺可比较大提高各种黑色金属零件的表面硬度和耐磨性,降低摩擦系数。同时,疲劳试验表明,QPQ工艺使普通碳钢的抗疲劳性能比较大提高40%以上,优于普通离子氮化和气体氮化。通过对常见的不同材料、不同工艺的试样进行连续的中性盐雾试验标准(盐雾试验温度35±2℃,相对湿度>95%,5%NaCl溶液喷雾)。实验结果表明,经QPQ工艺处理的零件的耐腐蚀性能优于不锈钢和常规表面处理。镇江各类金属件喷漆通过调换不同粒度的磨料,可以达到不同程度的粗糙度。
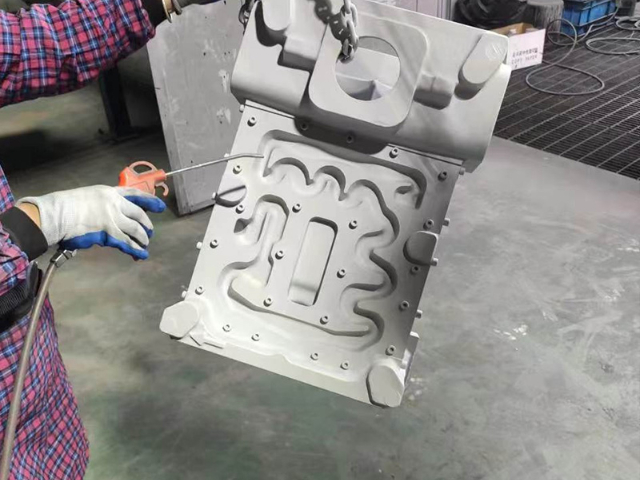
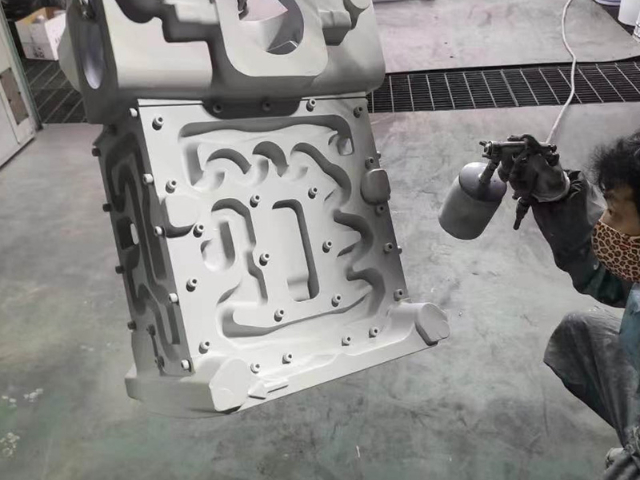
金属喷漆厂的金属涂装工艺选用涂装材料作为涂装材料的较佳组合,因为涂装材料油性强,牢固性强。经过多次专业测试,客户反馈效果良好。首先,使用具有脱膜效果的药水清洁物品的脱漆部位,或用砂纸轻轻抛光,然后清洁等待着色,调整颜色,喷涂过程要求无尘,喷枪干净,操作台干净,物品不能落入任何灰尘杂质,否则以前的工作将被浪费,喷涂需要调整的出口气压一次又一次地喷涂干燥,直到物品颜色恢复到原来的可以停止喷涂!喷涂后,喷普通固色剂,喷涂干燥,然后喷漆皮光油,轻喷固色,然后放入烤箱温度约70度烤315分钟,取出冷却,牢固度很好!
技术特点:1、喷砂处理能够彻底工件表面的锈皮、油污、氧化皮等一切污物,使工件表面达到较高的清洁度。喷砂除锈效果明显,特别适用于金属表面的除锈处理。2、喷砂处理可以在不同粗糙度之间任意选择,以满足不同工艺需求。通过调换不同粒度的磨料,可以达到不同程度的粗糙度3、喷砂处理可以提高工件的抗疲劳性,延长涂膜的耐久性,增加工件和涂层之间的附着力。2、抛光:抛光主要通过机械、化学或电化学的作用,使工件表面粗糙度降低,以获得光亮、平整的表面。这通常涉及到使用抛光工具和磨料颗粒或其他抛光介质对工件表面进行修饰加工。金属粉末喷涂的涂装方法 在大多数情况下,静电喷枪用于喷涂。
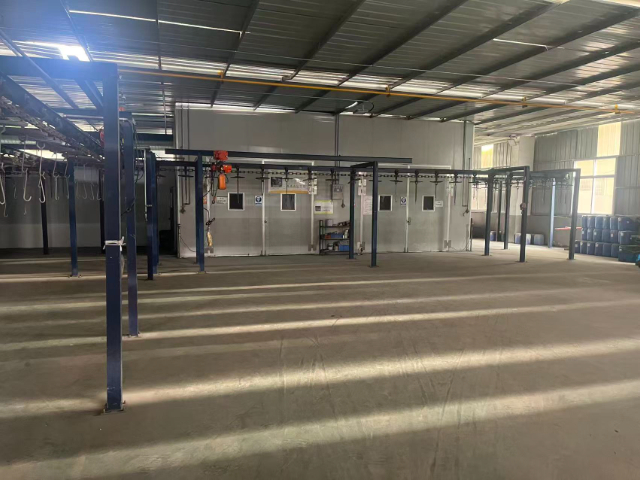
江苏喷漆厂的流程与喷涂注意要点第三:烘烤固化江苏喷漆加工后的工件送入一定温度的烘箱内加热,并保温相应的时间,使之熔化、流平、固化,从而得到我们想要的工件表面效果。第四:检查、检测固化后的工件,首先检查外观和厚度。对被检出的有漏喷、、碰伤、气泡等缺陷的工件,进行返修或重喷。第五:确保有专业人员定期对本设备进行保养,所有的维修和保养工作只能由专业人员依据指导书进行,当操作人员发现涂层有缺陷,必须让专业人员进行维修。第六:确保操作人员已正确接地,穿上工作套装,戴上手套就可以抗静电或不绝缘。第七:定期检查电器设备和手动喷枪的接地情况。定期检查所有导电部件的接地点及在喷涂区附近的所有物品的接地情况,这些接地点应该与高压静电发生器的接地端子连有一起,并连至电源的保护接地系统。确保所有的夹具和工件都已充分接地,每个工件的对电阻应定期检查。第八:喷粉时应保气流方向是从操作手背后向前的,建议进入喷粉室入口的风速不得低于0.5m/s。阳极氧化后的铝或其合金还具有良好的耐热性、优良的绝缘性(耐击穿电压高达2000V)。上海金属件喷漆
使用油石条、羊毛轮、砂纸等,以手工操作为主,也可在抛光机上进行。温州喷漆厂家
三、1、产生的原因①槽液中杂质离子含量过高,施工电压偏高,电解反应加剧,被涂工件表面产生气体等。②槽液温度偏低,或搅拌不充分,助溶剂含量偏低。③电泳涂装后被涂工件出槽清洗不及时,湿涂膜产生再溶解现象。④工件带电入槽、槽液液面流速低、有气泡堆积,泡沫随着被涂工件表面上形成。2、防止方法①加强控制槽液中的杂质离子的浓度,定期检测槽液各种离子浓度,降低杂质离子含量,根据槽液的工艺参数调整涂装电压。②控制槽液温度在工艺规定范围,加强槽液搅拌。③被涂工件离开槽液应立即用UF液或纯水进行冲洗。时间不超过1min。④为消除带电入槽易产生,一定要控制好槽液表面流速介于0.2~0.25m/s,以防止泡沫堆积,控制好运输链速度不应低于工艺要求。温州喷漆厂家
常州迅捷新材料有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州迅捷新材料供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!