- 品牌
- 金属喷漆
- 型号
- 齐全
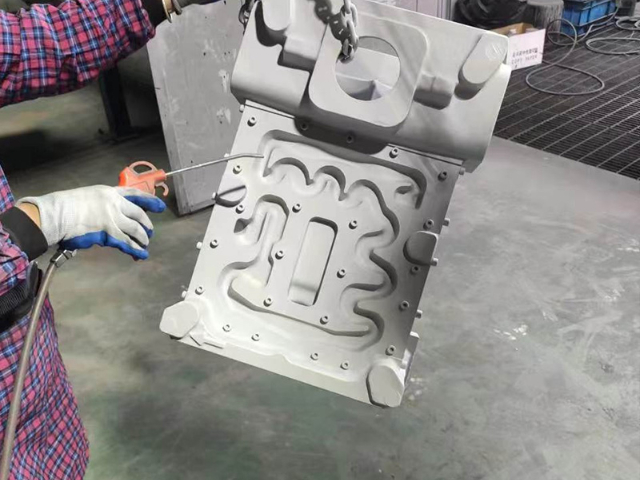
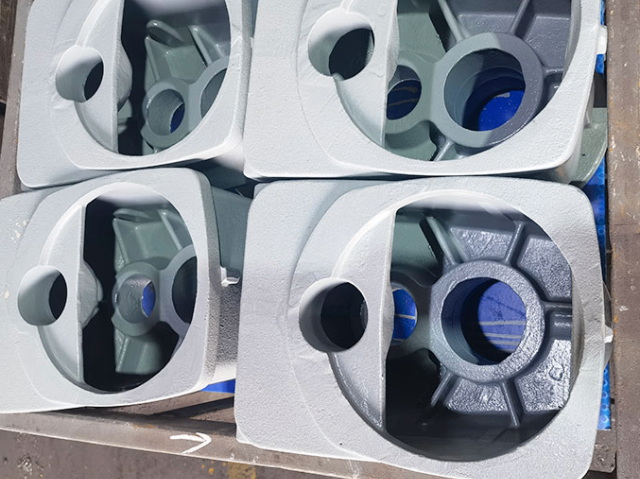
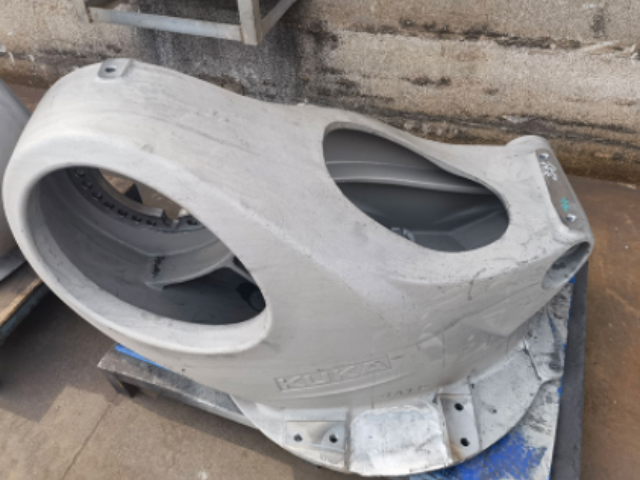
金属喷漆工艺标准流程金属喷漆工艺大揭秘让你的金属制品美出新高度金属喷漆工艺,不*让金属制品颜值爆表,还能提升耐腐蚀和耐磨性,延长使用寿命哦!快来看看标准流程吧:表面处理:除油、除锈、打磨,一步都不能少,为后续喷漆打下完美基础!喷涂底漆:选对底漆很重要,根据材质和环境来定,均匀喷涂是关键!烘干:温度和时间要控制好,让底漆完全干燥固化,才能更牢固哦!粗磨:去掉底漆表面的粗糙,让金属表面更平滑,为面漆做好准备!喷涂面漆:同样要选对面漆,均匀喷涂,让金属制品焕发光彩!烘干和固化:一步,让面漆也完全干燥固化,形成坚固的保护膜!严格按照这个流程操作,你的金属制品就能既美观又耐用啦!赶紧试试吧,让你的金属制品焕然一新!阳极氧化:阳极氧化是在特定的电解液和工艺条件下,通过外加电流使铝制品上形成一层氧化膜的过程。湖州各类金属件喷漆咨询
汽车紧固件磷化处理要注意哪几点?2、表面调整表调是锌系不可缺少的工序,目前采用的表面调整工序,可进一步提高磷化膜质量(膜致密细致,防锈性好),对汽车紧固件磷化尤为重要。3、浸油磷化膜皂化后浸油,可提高磷化膜抗中性盐雾能力(如磷化膜重16g/m2时,浸油耐中温盐雾时间550h)。传统的浸热基础油(如在105~110℃下的机械油,锭子油或变压器油中浸泡5~10min),防锈性能很差,只有加入防锈剂才能提高基础油的防锈性能。防锈油的优点是抗盐水、盐雾、抗潮湿、酸中和、水置换性能好。将防锈剂加入到基础油中可制取优良的脱水防锈油。4、甩干浸防锈油的紧固件,可采用搅拌式甩干以避免油太多。贵州各类金属件喷漆咨询使工件表面达到较高的清洁度。喷砂除锈效果明显,特别适用于金属表面的除锈处理。
江苏喷漆厂的流程与喷涂注意要点第三:烘烤固化江苏喷漆加工后的工件送入一定温度的烘箱内加热,并保温相应的时间,使之熔化、流平、固化,从而得到我们想要的工件表面效果。第四:检查、检测固化后的工件,首先检查外观和厚度。对被检出的有漏喷、、碰伤、气泡等缺陷的工件,进行返修或重喷。第五:确保有专业人员定期对本设备进行保养,所有的维修和保养工作只能由专业人员依据指导书进行,当操作人员发现涂层有缺陷,必须让专业人员进行维修。第六:确保操作人员已正确接地,穿上工作套装,戴上手套就可以抗静电或不绝缘。第七:定期检查电器设备和手动喷枪的接地情况。定期检查所有导电部件的接地点及在喷涂区附近的所有物品的接地情况,这些接地点应该与高压静电发生器的接地端子连有一起,并连至电源的保护接地系统。确保所有的夹具和工件都已充分接地,每个工件的对电阻应定期检查。第八:喷粉时应保气流方向是从操作手背后向前的,建议进入喷粉室入口的风速不得低于0.5m/s。
汽车紧固件磷化处理要注意哪几点?汽车紧固件常采用镀锌或磷化进行防锈处理,前者防护性好,钝化时有Cr6+会致,还会使工件产生氢脆现象,须镀后驱氢;后者基本上不改变工件的力学性能和几何尺寸,膜层可根据要求增加厚度,需浸防锈油可提高防护性,能满足汽车紧固件大批量生产的要求。紧固件在进行磷化工艺时,我们要掌握4点要求。1、前处理除油:热处理后或机械加工后紧固件表面沾有不少油污,在塑料槽内用除油剂进行。除锈:紧固件表面氧化皮严重可采用喷丸、喷砂等,除尽氧化皮速度快,喷砂表面均匀,但除尽氧化皮是关键环节。对低强度≥8.8级可用浓盐酸(以发烟效果更好)。优点:对金属氧化物具有较强的化学溶解作用,其除锈能力几乎与浓度成正比,在浓度、温度相同时,盐酸的浸蚀速度比硫酸快1.5~2.0倍,浸蚀后的紧固件表面残渣较少,酸洗表面灰白均匀光洁,便于磷化。金属表面处理是一种重要的工艺方法,旨在通过在金属材料的表面形成一层与母材具有不同机械.
金属喷涂的效果要怎么提高?听听常州金属喷涂厂的介绍吧喷涂金属前,需要清洁喷涂处。喷涂过程中不能出现杂质,应保证金属的完整性。喷涂过程中,金属表面只做了一层装饰,不能喷涂太厚的油漆,这会导致油漆太厚而导致颜色变形的现象,不利于正常使用。应确保油漆的均匀性。喷涂前需要搅拌油漆,使油漆充分熔融,不会出现油漆上层较轻、下层较浑浊的现象。如果油漆在喷涂过程中粘度过大,可以在喷涂过程中使用添加剂,但需要按照相应的比例制备,所以比例不可能不平衡。事实上,重要的是在喷涂过程中要注意确保喷涂足够均匀。不允许出现不同厚度的现象。对于不同厚度的油漆,喷涂后会影响整体美观,造成视觉不协调。电解抛光:以被抛光工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中。丽水金属件喷漆
抛光:抛光主要通过机械、化学或电化学的作用,使工件表面粗糙度降低,以获得光亮、平整的表面。湖州各类金属件喷漆咨询
三、1、产生的原因①槽液中杂质离子含量过高,施工电压偏高,电解反应加剧,被涂工件表面产生气体等。②槽液温度偏低,或搅拌不充分,助溶剂含量偏低。③电泳涂装后被涂工件出槽清洗不及时,湿涂膜产生再溶解现象。④工件带电入槽、槽液液面流速低、有气泡堆积,泡沫随着被涂工件表面上形成。2、防止方法①加强控制槽液中的杂质离子的浓度,定期检测槽液各种离子浓度,降低杂质离子含量,根据槽液的工艺参数调整涂装电压。②控制槽液温度在工艺规定范围,加强槽液搅拌。③被涂工件离开槽液应立即用UF液或纯水进行冲洗。时间不超过1min。④为消除带电入槽易产生,一定要控制好槽液表面流速介于0.2~0.25m/s,以防止泡沫堆积,控制好运输链速度不应低于工艺要求。湖州各类金属件喷漆咨询
常州迅捷新材料有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州迅捷新材料供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!