齿轮的加工误差溯源是一项复杂的工作。当一对齿轮的噪音或振动超标时,需要找出究竟是哪些制造环节出了问题。通常的流程是首先用齿轮测量中心检测齿距累积误差、齿形误差和齿向误差。如果齿距累积误差超差,可能是滚齿机分度蜗轮副磨损、工件装夹偏心或滚刀轴向窜动引起的。如果齿形误差出现对称性的凹心或凸起,可能是滚刀刃磨不当或滚刀前角偏差造成的。如果齿向误差呈扭曲状,说明机床差动挂轮计算有误或工件轴向窜动大。对于磨齿齿轮,齿面波纹度是影响噪音的重要指标,波纹度超标可能是砂轮不平衡、砂轮主轴轴承磨损或磨削参数不当所致。在批量生产中,如果突然出现一批不合格齿轮,需要立即检查工装夹具是否松动、冷却液是否变质、机床热变形是否达到稳定。为了快速定位问题,很多齿轮加工车间配备了在线测量装置,在加工过程中实时监控尺寸和精度,一旦超出公差范围即刻报警并自动补偿。这种闭环控制**降低了废品率。误差溯源不**需要精密仪器,更需要经验丰富的工程师,他们能从误差曲线中读出机床、刀具、夹具和材料的信息。齿轮加工误差的治理,是一场与设备老化、热变形、振动和磨损的持久战,每一个微米都来之不易。精密齿轮能够提高设备的运转精度,减少误差。常熟齿轮直销价格
齿轮传动中的侧隙问题经常被忽视,但它至关重要。侧隙是指一对啮合齿轮非工作齿面之间的间隙,它的存在是为了补偿制造误差、安装误差和热膨胀。没有侧隙,齿轮在升温后可能卡死;侧隙过大,则会产生回差,影响定位精度。在精密传动中,人们想方设法消除侧隙,比如采用双片齿轮错齿结构,两片齿轮之间用弹簧施加预紧力,使得工作齿面始终紧密贴合。还有一种方法是采用锥形齿齿轮,通过轴向移动调整侧隙。伺服电机与负载之间的联轴器如果选用膜片式或波纹管式,也能在一定程度上补偿齿轮回差。但**彻底的方法还是采用谐波减速器或RV减速器,它们通过柔性变形或摆线啮合实现了零回差传动。因此,在设计齿轮传动系统时,需要根据具体应用精确确定侧隙。对于通用减速机,通常按标准选取侧隙;对于精密转台和机器人,必须追求零回差;对于高温下工作的齿轮,反而要适当增大侧隙。这其中的平衡,正是齿轮设计艺术的体现。太仓齿轮生产厂家齿轮的噪音控制是机械设计中的重要考虑因素。
齿轮箱的维护也是一门学问。许多工业齿轮箱的故障并不是突然发生的,而是有一个渐进的过程。比如初期点蚀只出现在局部齿面,若不加以控制,会逐渐扩展成大面积剥落。振动分析是诊断齿轮故障**的手段之一。正常齿轮的振动频谱以啮合频率及其倍频为主,边带能量很低。当齿轮出现局部故障如断齿或严重点蚀时,边带能量会急剧增加,而且会出现分数倍频成分。油液分析也同样重要,通过定期检测润滑油中的金属颗粒成分和数量,可以判断齿面和轴承的磨损状态。铁谱分析技术能够将油液中的磨粒按照大小和形状分离出来,在显微镜下观察,经验丰富的工程师甚至能根据磨粒的形貌推断出失效模式是磨粒磨损、粘着磨损还是疲劳剥落。因此,齿轮箱的维护早已超越了“按时换油”的粗放阶段,进入了以状态监测为基础的智能运维时代。
在现代工业的精密运转中,齿轮扮演着不可替代的角色。它不****是机械传动的基本元件,更是力量与速度之间优雅协调的象征。从钟表里细小的齿牙到重型设备中巨大的轮盘,齿轮凭借**简单的几何结构,实现了动力的平稳传递与速度的精确控制。每一次啮合,都是机械语言中**沉默却**坚定的承诺。在齿轮的世界里,没有随机与偶然,只有咬合得严丝合缝的规律运动。设计一个齿轮,工程师需要考虑模数、压力角、齿高、齿厚等数十个参数,每一个参数都像乐谱上的音符,缺一不可,稍有偏差便会引起整台机器的共振异常或噪音增大。正因如此,齿轮也被称为工业的“骨架关节”,它的精度直接决定了一台设备能否在长时间高负荷运转下保持稳定。在汽车变速箱、风电增速箱、航空发动机附件机匣等关键场合,齿轮的健康状态甚至关系到人身安全与能源系统的可靠性。因此,理解齿轮,就是理解现代工业的底层逻辑。齿轮的传动系统在现代机械中发挥着**作用。
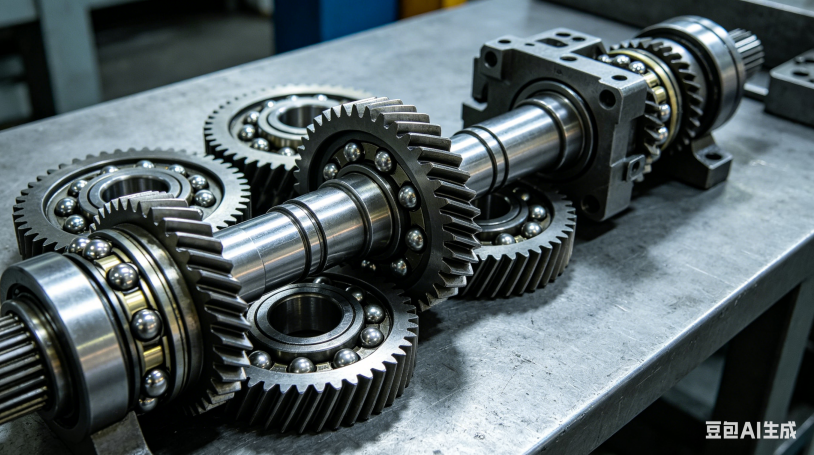
齿轮与轴承的关系密不可分。在齿轮箱中,轴承支撑着齿轮轴,承受径向力和轴向力。齿轮的啮合力**终通过轴承传递到箱体。因此,轴承的选型和配置直接影响齿轮的啮合状态。如果轴承间隙过大,齿轮轴会发生倾斜,导致齿面偏载,加速齿轮失效。如果轴承预紧力过大,又会使齿轮箱温升过高。圆柱滚子轴承适合承受重径向载荷,但几乎不能承受轴向力;角接触球轴承和圆锥滚子轴承则可以同时承受径向和轴向载荷,通常成对安装。对于高速齿轮,常常使用陶瓷球混合轴承,钢制内外圈配合氮化硅陶瓷球,质量轻、发热小、寿命长。在一些紧凑型齿轮箱中,还会使用滚针轴承或滑动轴承。滑动轴承依靠油膜承载,没有滚动体,适合较高转速场合,比如航空发动机附件传动齿轮。总之,齿轮和轴承就像一对搭档,彼此配合,互相制约。齿轮的设计与制造直接影响机械的性能和效率。小型齿轮量大从优
齿轮的尺寸标准化有助于提高互换性和兼容性。常熟齿轮直销价格
齿轮的加工工艺本身就是一门精湛的艺术。传统的齿轮加工方法包括铣齿、滚齿、插齿、剃齿、磨齿等。其中,滚齿是**常见的粗加工方法,一把滚刀像螺纹一样旋转着切削齿坯,每转一圈就切出一个齿槽。滚齿的效率很高,但加工精度有限,通常只能达到8级或9级精度。对于高速重载齿轮,还需要进一步剃齿或磨齿。剃齿是用一把带有细微切槽的剃齿刀,与齿轮作啮合运动,像梳子一样刮去齿面上极薄的一层金属,可以修正齿形误差和齿向误差。磨齿是精度**的齿轮加工方法,利用成型砂轮或蜗杆砂轮对淬硬后的齿轮进行精加工,精度可达3级以上,齿面粗糙度极低。一台**的数控磨齿机价值可达数百万元,但它能够加工出直径数米的大型风电齿轮,也能加工出直径几毫米的微型齿轮。近年来,强力珩齿技术也开始普及,它不**可以提高齿面光洁度,还能在齿面上形成微小的凹坑结构,有利于润滑油膜的保持,从而降低齿面磨损。常熟齿轮直销价格
苏州欧迪恩传动科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州欧迪恩传动科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!