
- 品牌
- 气力输送系统厂家
- 型号
- 齐全
- 类型
- 斗式输送机,滚筒输送机,振动输送机,链板输送机,辊道输送机,胶带输送机,刮板输送机,带式输送机,悬挂输送机,螺旋输送机
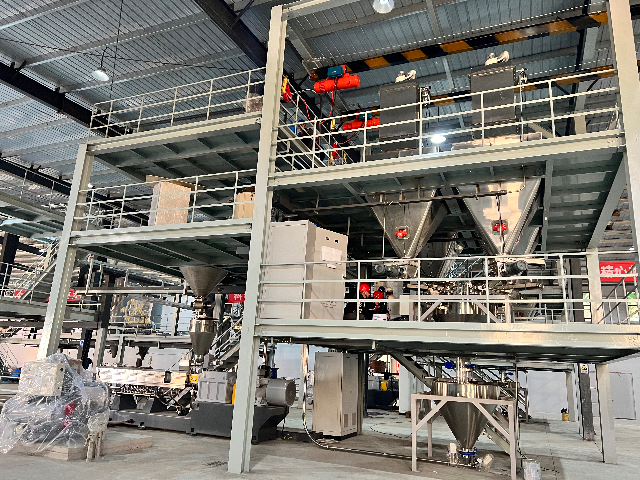
粉体配料系统在食品行业的应用实例:在食品行业,粉体物料配料系统的应用极为且至关重要。以奶粉生产为例,奶粉的品质直接取决于各种原料粉体的精确配比。配料系统需要精细控制乳粉、乳糖、矿物质、维生素等多种粉体原料的添加量。在生产过程中,首先将不同原料粉体分别存储在专门设计的食品级料仓中,料仓具备严格的卫生标准与良好的密封性能,防止物料受污染。高精度的失重式秤对每种原料进行精确计量,确保每一批次奶粉的营养成分含量一致。气力输送系统将计量好的原料粉体输送至混合设备,混合过程中采用特殊的搅拌工艺,保证各种原料均匀混合,避免出现团聚或分层现象。在饼干生产中,面粉、糖粉、添加剂等粉体原料同样通过精细的配料系统进行调配。配料系统根据不同饼干的配方要求,精确控制各种原料的比例,确保生产出的饼干口感、质地与风味符合标准。同时,食品行业对卫生要求高,粉体配料系统的设备材质均选用符合食品卫生安全标准的材料,且设备易于清洁与消毒,以保障食品安全。真空负压配料系统安装。重庆密相配料系统
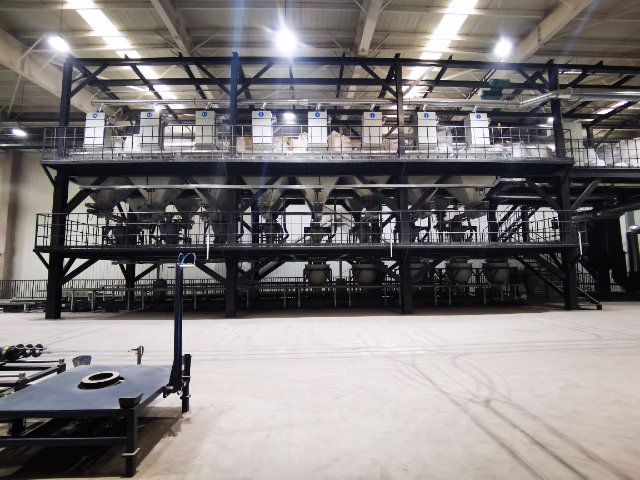
配料系统的集成与协同工作:现产企业往往追求生产流程的高度集成与协同,配料系统作为生产环节的重要组成部分,需要与其他设备与系统紧密配合。在生产线上,配料系统要与上游的原料供应设备实现无缝对接,确保原料能及时、准确地进入配料环节。例如,在自动化程度较高的食品工厂,原料通过自动化立体仓库与自动导引车(AGV)输送至配料系统的存储装置。同时,配料系统要与下游的加工设备,如食品加工中的烘焙设备、化工生产中的反应釜等协同工作,根据加工设备的生产节奏,精确控制配料的输出量与输出时间。在企业信息化管理层面,配料系统需与企业资源计划(ERP)系统、制造执行系统(MES)等进行数据交互。通过与ERP系统连接,获取生产订单信息,根据订单需求制定配料计划,并将配料完成情况反馈至ERP系统,实现生产计划与执行的闭环管理。与MES系统集成,则可实时监控配料系统的生产过程,收集设备运行数据、质量数据等,为企业的生产管理与决策提供支持,实现整个生产过程的高效协同与优化。江苏正负压气力配料系统厂家吸送式配料系统设计。
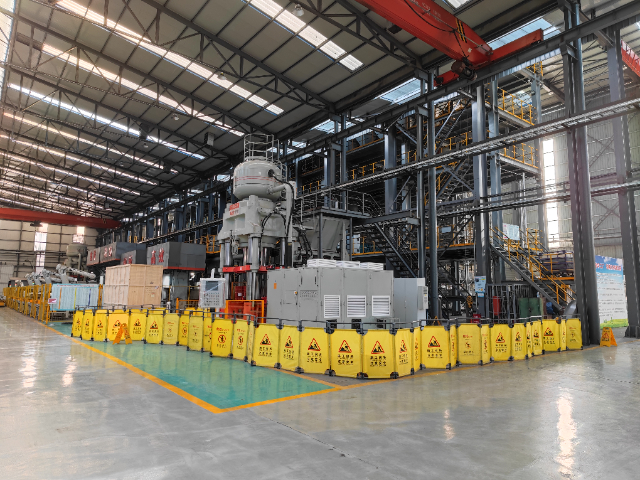
节能降耗的有效途径:随着能源成本的上升与环保要求的日益严格,粉体物料配料系统的节能降耗成为企业关注的重点。在设备选型上,优先选用节能型设备,如高效节能的电机、低阻力的气力输送管道等。高效节能电机采用先进的电机设计与制造工艺,能够在相同功率输出下降低能耗。低阻力气力输送管道通过优化管道内壁光滑度、减少弯头数量等方式,降低气流输送粉体时的阻力,从而减少风机能耗。在生产工艺优化方面,合理安排生产计划,避免设备频繁启停,因为设备启动时往往需要较大的电流,能耗较高。同时,通过优化物料的输送与混合工艺,缩短输送时间、降低混合设备的运行时间,减少能源消耗。例如,在气力输送中,根据物料特性与输送距离,合理调整气流速度,在保证输送效果的前提下降低能耗。在能源回收利用方面,一些粉体物料配料系统采用余热回收技术,将生产过程中产生的余热用于加热物料或预热空气,提高能源利用率。此外,通过安装能源管理系统,实时监测设备的能源消耗情况,分析能源使用效率,找出能源浪费的环节,针对性地采取改进措施,实现节能降耗的目标。
粉体配料系统的混合工艺要点:混合工艺是粉体物料配料系统中确保产品质量的关键环节。由于粉体物料具有颗粒细小、比表面积大、流动性差异大等特点,混合过程需要充分考虑多种因素。首先,混合设备的选择至关重要。对于流动性较好的粉体物料,常用的有三维运动混合机、V型混合机等。三维运动混合机通过独特的运动方式,使物料在混合筒内进行多方向的翻滚、对流,从而实现高效均匀混合。V型混合机则利用两个筒体的夹角设计,使物料在翻转过程中相互交叉混合。对于流动性较差或有粘性的粉体物料,可能需要采用搅拌桨叶式混合机,通过强力搅拌将物料打散并混合均匀。在混合过程中,混合时间的控制也十分关键。过短的混合时间可能导致物料混合不充分,出现局部成分不均匀的情况;过长的混合时间则可能引起物料的过度磨损或产生静电等问题。此外,物料的添加顺序也会影响混合效果。一般来说,先将量大的主要粉体物料加入混合设备,再逐步添加少量的添加剂或特殊粉体,这样能使添加剂更好地分散在大量物料中,提高混合均匀度。同时,为了进一步提高混合效果,一些混合设备还会配备辅助装置,如气流辅助混合装置,利用气流将物料吹散,促进混合过程。真空负压配料系统设计。
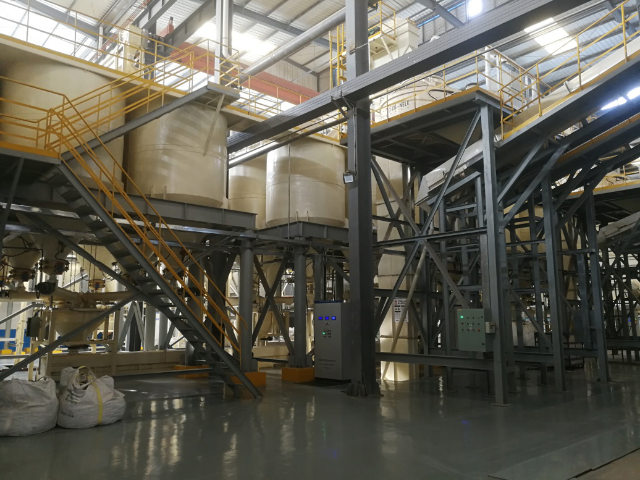
安全防护措施的考量:配料系统涉及多种物料与机械设备,存在诸多安全风险,因此的安全防护措施不可或缺。在设备层面,对所有传动部件,如电机的皮带轮、齿轮传动装置等,都安装牢固的防护栏或防护罩,防止人员意外接触造成伤害。对于存在粉尘泄漏风险的物料处理环节,如粉状物料的输送与混合,配备高效的除尘设备,如布袋除尘器、旋风除尘器等,降低车间内粉尘浓度,防止粉尘事故发生。在电气安全方面,所有电气设备均采用接地保护,防止漏电引发触电事故。同时,对可能产生静电的物料输送管道,采取静电接地措施,消除静电积累。此外,针对易燃易爆、有毒有害物料的存储与输送,设备采用特殊的密封材料与防爆结构,设置泄漏检测装置与紧急切断阀。在人员管理方面,对操作人员进行严格的安全培训,使其熟悉设备操作规程与应急处理方法,配备齐全的个人防护用品,如安全帽、防护手套、护目镜、防毒面具等,确保在生产过程中人员的生命安全与健康。正压稀相配料系统厂家。重庆负压气力配料系统生产厂家
正压密相配料系统公司。重庆密相配料系统
系统的集成与数据交互:现代粉体物料配料系统不再是孤立的设备,而是与企业的整个生产流程和管理系统紧密集成,实现高效的数据交互。在生产线上,配料系统与上游的原料供应设备、下游的加工设备无缝对接。例如,与自动化立体仓库集成,根据生产需求自动获取不同批次的粉体原料,并将配好的物料准确输送至后续的混合、成型、包装等设备。在企业信息化管理层面,粉体配料系统与企业资源计划(ERP)系统、制造执行系统(MES)等深度融合。通过与ERP系统连接,获取生产订单信息,根据订单需求制定详细的配料计划,并将配料完成情况反馈至ERP系统,实现生产计划与执行的闭环管理。与MES系统集成后,能够实时采集配料系统的设备运行数据、物料消耗数据、产品质量数据等,为企业的生产管理与决策提供丰富准确的信息支持。例如,MES系统可以根据配料系统反馈的数据,及时调整生产进度、优化生产工艺,提高生产效率与产品质量。同时,通过数据交互,还能实现对生产过程的全程追溯,一旦产品出现质量问题,可以快速追溯到原料批次、配料过程以及生产设备等相关信息,便于及时采取措施解决问题。重庆密相配料系统


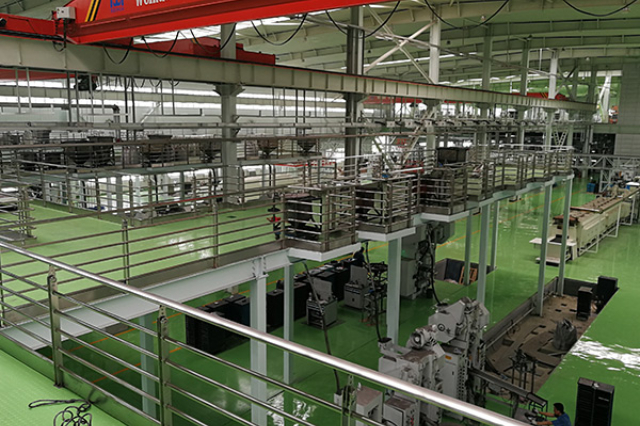
故障诊断与快速修复策略:在粉体物料配料系统运行过程中,难免会出现各类故障,建立有效的故障诊断与快速修复策略至关重要。故障诊断主要依靠系统的实时监测功能,通过分布在设备关键部位的传感器,如温度传感器、压力传感器、振动传感器等,实时采集设备运行数据。一旦数据超出正常范围,系统立即发出警报,并利用故障诊断软件进行分析。例如,当计量设备出现计量不准确的情况时,软件会根据传感器数据判断是传感器故障、物料堵塞、机械部件磨损还是控制系统参数异常。如果是传感器故障,可通过更换备用传感器迅速恢复计量功能;若是物料堵塞,维修人员可根据系统提示的堵塞位置,及时清理物料。对于输送设备故障,如气力输送管道堵塞,系统可通...
- 江苏气力配料系统 2026-10-31
- 陕西正压密相配料系统公司 2026-10-30
- 气力配料系统厂家 2026-10-30
- 粉煤灰气力配料系统安装 2026-10-29
- 江西粉体气力配料系统公司 2026-10-29
- 重庆管链配料系统安装 2026-10-28
- 江西粉体气力配料系统设计 2026-10-28
- 上海正负压气力配料系统公司 2026-10-28
- 贵州正压稀相配料系统公司 2026-10-28
- 江苏配料系统 2026-10-28
- 河北粉体气力配料系统公司 2026-10-28
- 江苏正负压气力配料系统 2026-10-28
- 上海粉体气力配料系统安装 2026-10-28
- 重庆配料系统设计 2026-10-27
- 重庆气力配料系统设计 2026-10-27
- 湖北正压密相配料系统生产厂家 2026-10-27

- 池州粉煤灰气力输送系统装置 11-01
- 蚌埠吸送式输送系统电话 11-01
- 黄山稀相输送系统设计 11-01
- 绍兴吸送式输送系统电话 11-01
- 南通混合式输送系统生产厂家 11-01
- 江苏负压气力配料系统公司 11-01
- 宁波吸送式输送系统装置 11-01
- 邯郸吸送式输送系统生产厂家 10-31
- 湖州正负压气力输送系统 10-31
- 湖南混合式输送系统厂家 10-31