5、焊件夹紧机构6、主控制器,亦称系统控制器,主要用于各组成部分的联动控制,焊接程序的控制,主要焊接参数的设定,调整和显示。必要时可扩展故障诊断和人机对话等控制功能。7、计算机软件,焊接设备中常用的计算机软件有:编程软件,功能软件,工艺方法软件和**系统等8、焊头导向或跟踪机构,弧压自动控制器,焊枪...
焊接自动化设备基本参数
- 品牌
- 枫锦
- 型号
- 齐全
焊接自动化设备企业商机
2、自适应控制自动化焊接设备自适应控制的焊接设备是一种自动化程度较高的焊接设备,它配用传感器和电子检测线路,对焊缝轨迹自动导向和跟踪,并对主要的焊接参数进行实行闭环的反馈控制。整个焊接过程将按预先设定的程序和工艺参数自动完成3、智能化自动焊接设备它利用各种高级的传感元件,如视觉传感器,触觉传感器,听觉传感器和激光扫描器等,并借助计算机软件系统,数据库和**系统具有识别、判断、实时检测,运算、自动编程、焊接参数存储和自动生成焊接记录文件的功能。 [1]适用于焊接工艺较为复杂、对焊接质量要求较高的场景。吴江区常见焊接自动化设备加装
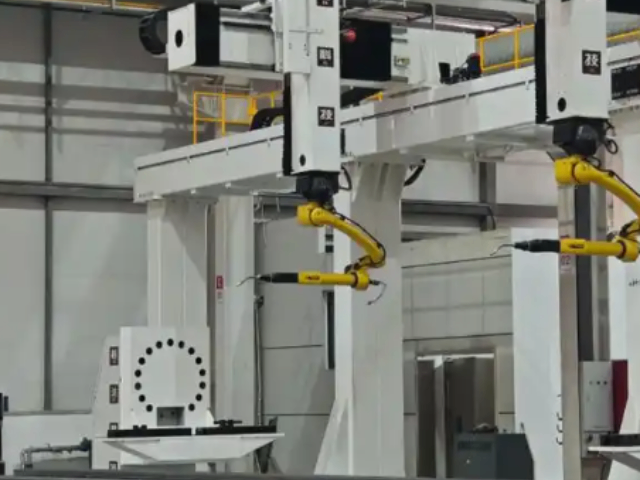
现代焊接自动化技术在微机控制焊接电源基础上向智能化、柔性化发展,AI、机器视觉等技术被集成应用,发展智能化焊接设备、柔性焊接工作站和焊接生产线,**终实现焊接计算机集成制造系统CIMS [3] [10] [12] [20]。焊接自动化已应用于船舶与海洋工程、重型装备与钢结构、新能源、航空航天等领域 [5-6] [8]。在2025年张靖皋长江大桥建设中,焊接自动化率达到93.6%,并采用数字孪生与BIM模型等技术;同年,管道一公司在西气东输三线中段灵台压气站***应用全口径站场自动焊接技术 [3-4]。在大规模模块化高承压储气装备研制中创新应用了自动化整体焊接成形工艺 [22]。吴江区常见焊接自动化设备加装对主要参数实行闭环反馈控制,确保焊接过程的稳定性和一致性。
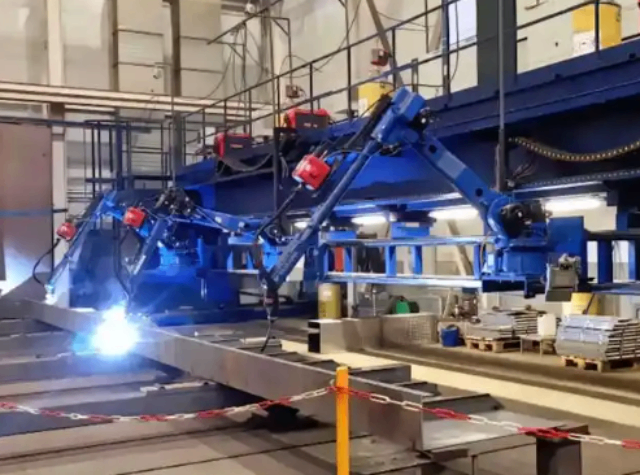
对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两接边的坡口形式。焊接较厚的钢板时,为了焊透而在接边处开出各种形状的坡口,以便较容易地送入焊条或焊丝。坡口形式有单面施焊的坡口和两面施焊的坡口。选择坡口形式时,除保证焊透外还应考虑施焊方便,填充金属量少,焊接变形小和坡口加工费用低等因素。厚度不同的两块钢板对接时,为避免截面急剧变化引起严重的应力集中,常把较厚的板边逐渐削薄,达到两接边处等厚。对接接头的静强度和疲劳强度比其他接头高。在交变、冲击载荷下或在低温高压容器中工作的联接,常优先采用对接接头的焊接。
数控式的**焊机大多为自动TIG焊机,如全自动管/管TIG焊机、全自动管/板TIG焊机、自动TIG焊接机床等。在焊接生产中经常需要根据焊件特点设计与制造自动化的焊接工艺装备,如焊接机床、焊接中心、焊接生产线等自制的成套焊接设备,大多可采用通用的焊接电源、自动焊机头、送丝机构、焊车等设备组合,并由一个可编程的微机控制系统将其统一协调成一个整体。吉亿特焊接自动化设备工程应用特点:吉亿特焊接自动化设备工程应用特点:1、工件在工位上的定位:根据需方产品的实际情况,轴向及圆周方向均以某一管接的孔(或管接头)作为基准。包括焊枪、焊枪支撑架、悬挂小车等,驱动系统多采用带编码器的伺服电机,以实现高精度的焊枪运动控制。
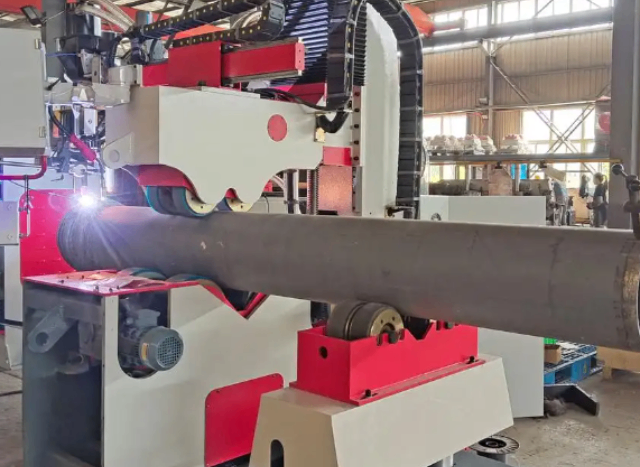
焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区。焊接时因工件材料焊接材料、焊接电流等不同,焊后在焊缝和热影响区可能产生过热、脆化、淬硬或软化现象,也使焊件性能下降,恶化焊接性。这就需要调整焊接条件,焊前对焊件接口处预热、焊时保温和焊后热处理可以改善焊件的焊接质量。另外,焊接是一个局部的迅速加热和冷却过程,焊接区由于受到四周工件本体的拘束而不能自由膨胀和收缩,冷却后在焊件中便产生焊接应力和变形。重要产品焊后都需要消除焊接应力,矫正焊接变形。焊接为自动焊接,焊枪做多自由度运动,工件可作旋转运动,以达到所需位置的焊缝。常熟特种焊接自动化设备费用
作为设备的“大脑”,负责协调各部件的动作,控制焊接程序,设置和调整焊接参数,并显示故障诊断信息。吴江区常见焊接自动化设备加装
焊接自动化,或称智能焊接技术,是指利用计算机、机器人等技术实现焊接过程的自动化控制。焊接是通过加热、加压或两者并用,用或不用填充材料,使被焊工件的材质(同种或者异种)达到原子间结合而形成长久性连接的工艺过程。焊接自动化的发展包括提高焊接机械化和自动化水平,如焊机实现程序控制、数字控制,研制从准备工序、焊接到质量监控全部过程自动化的**焊机,推广焊接机械手和机器人,焊接机器人是工业机器人的主要品类之一 [1] [19]。吴江区常见焊接自动化设备加装
苏州枫锦自动化设备科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,苏州枫锦自动化设备科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
与焊接自动化设备相关的文章
常熟整套焊接自动化设备规格尺寸
- 昆山定做焊接自动化设备规格尺寸 2026-09-17
- 江苏整套焊接自动化设备服务电话 2026-09-17
- 太仓定做焊接自动化设备费用 2026-09-16
- 吴江区整套焊接自动化设备加装 2026-09-16
- 昆山购买焊接自动化设备销售厂 2026-09-16
- 虎丘区销售焊接自动化设备对比价 2026-09-16
- 相城区购买焊接自动化设备对比价 2026-09-16
- 吴江区直销焊接自动化设备维保 2026-09-16
- 姑苏区比较好的焊接自动化设备保养 2026-09-16
- 昆山常见焊接自动化设备设备厂家 2026-09-16
- 吴江区绿色环保焊接自动化设备规格尺寸 2026-09-16
- 苏州绿色环保焊接自动化设备服务电话 2026-09-16
与焊接自动化设备相关的产品
与焊接自动化设备相关的新闻
-
太仓国内焊接自动化设备联系方式 2026-09-15 07:12:22另外,焊接是一个局部的迅速加热和冷却过程,焊接区由于受到四周工件本体的拘束而不能自由膨胀和收缩,冷却后在焊件中便产生焊接应力和变形。重要产品焊后都需要消除焊接应力,矫正焊接变形。现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除...
-
相城区直销焊接自动化设备销售厂 2026-09-15 03:39:00焊接工作站:集成了焊接设备、工装夹具和控制系统的工作平台,适合于小批量或多品种的焊接作业。激光焊接设备:利用激光束进行焊接,适合于高精度和**度的焊接需求,常用于薄板材料的焊接。点焊机:专门用于金属板材的点焊,广泛应用于汽车车身的制造。焊接监控系统:用于实时监测焊接过程,确保焊接质量,能够记录焊接参...
-
苏州直销焊接自动化设备私人定做 2026-09-15 05:12:35焊接产品比铆接件、铸件和锻件重量轻,对于交通运输工具来说可以减轻自重,节约能量。焊接的密封性好,适于制造各类容器。发展联合加工工艺,使焊接与锻造、铸造相结合,可以制成大型、经济合理的铸焊结构和锻焊结构,经济效益很高。采用焊接工艺能有效利用材料,焊接结构可以在不同部位采用不同性能的材料,充分发挥各种材...
-
吴江区直销焊接自动化设备联系方式 2026-09-14 15:11:56焊接工作站:集成了焊接设备、工装夹具和控制系统的工作平台,适合于小批量或多品种的焊接作业。激光焊接设备:利用激光束进行焊接,适合于高精度和**度的焊接需求,常用于薄板材料的焊接。点焊机:专门用于金属板材的点焊,广泛应用于汽车车身的制造。焊接监控系统:用于实时监测焊接过程,确保焊接质量,能够记录焊接参...
与焊接自动化设备相关的问题
新闻资讯
产品推荐
-
虎丘区销售焊接自动化设备对比价
2026-09-16 -
相城区购买焊接自动化设备对比价
2026-09-16 -
吴江区直销焊接自动化设备维保
2026-09-16 -
姑苏区比较好的焊接自动化设备保养
2026-09-16 -
常熟直销电气控制柜保养
2026-09-16 -
张家港本地电气控制柜销售厂
2026-09-16 -
昆山常见焊接自动化设备设备厂家
2026-09-16 -
吴江区绿色环保焊接自动化设备规格尺寸
2026-09-16 -
太仓绿色环保电气控制柜联系方式
2026-09-16