数控式的**焊机大多为自动TIG焊机,如全自动管/管TIG焊机、全自动管/板TIG焊机、自动TIG焊接机床等。在焊接生产中经常需要根据焊件特点设计与制造自动化的焊接工艺装备,如焊接机床、焊接中心、焊接生产线等自制的成套焊接设备,大多可采用通用的焊接电源、自动焊机头、送丝机构、焊车等设备组合,并由一个...
焊接自动化设备基本参数
- 品牌
- 枫锦
- 型号
- 齐全
焊接自动化设备企业商机
在船舶与海洋工程领域,应用项目包括管鞋支撑组焊一体技术创新和管水平固定360度全自动气保焊工艺开发,用于海洋工程管道预制与大型结构件焊接;某跨国油气管道建设项目中,管道预制厂需实现大规模管道接头的自动化焊接。 [5] [17]在航空航天与特种材料领域,有钛合金超大箱体氩弧焊焊接工艺的革新。 [8]典型案例与技术前沿包括免示教编程智能焊接机器人,通过智能识别自动扫描工件、识别焊缝、规划路径并完成焊接,并能处理比较大尺寸达6米乘以3米的工作;集成激光、地轨与悬臂的全场景工作站体现了焊接机器人向智能化、柔性化方向的发展。 [12] [18]利用激光束进行焊接,适合于高精度和焊接需求,常用于薄板材料的焊接。昆山本地焊接自动化设备费用
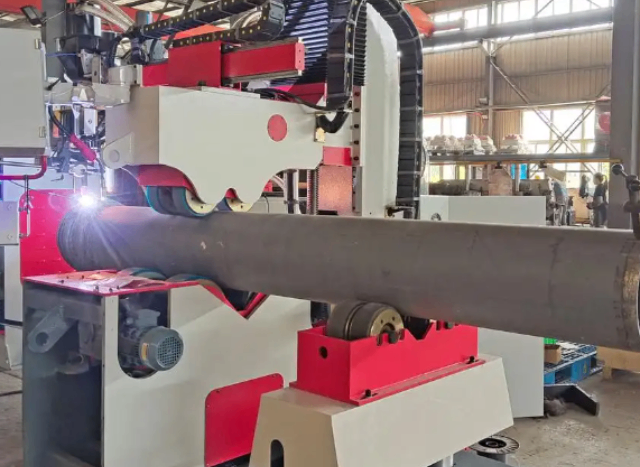
当前,焊接自动化技术正朝着智能化、柔性化方向深入发展 [20]。智能焊接系统能够通过视觉识别、AI算法自主感知工件、规划路径、调整参数,实现“免示教编程” [18]。在焊接设备中发展应用微机自动化控制技术,如数控焊接电源、智能焊机、全自动**焊机和柔性焊接机器人工作站。微机控制系统在各种自动焊接与切割设备中的作用不*是控制各项焊接参数,而且必须能够自动协调成套焊接设备各组成部分的动作,实现无人操作,即实现焊接生产数控化、自动化与智能化虎丘区直销焊接自动化设备私人定做功能在于通过机械、电气和计算机控制技术,替代或辅助人工完成焊接操作,以满足高效率、高精度的生产需求。
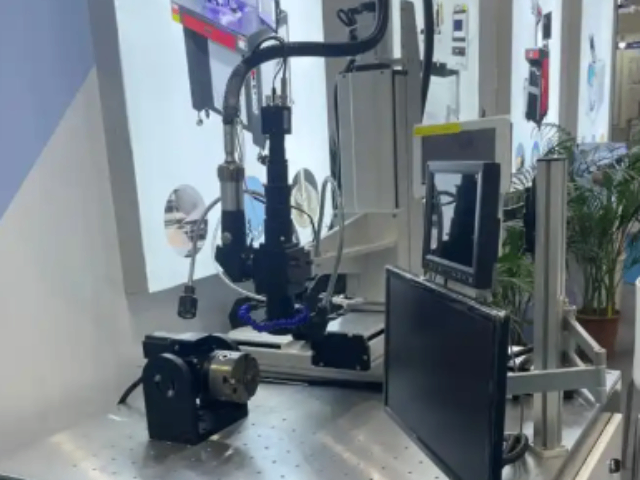
未来的焊接工艺,一方面要研制新的焊接方法、焊接设备和焊接材料,以进一步提高焊接质量和安全可靠性,如改进现有电弧、等离子弧、电子束、激光等焊接能源;运用电子技术和控制技术,改善电弧的工艺性能,研制可靠轻巧的电弧跟踪方法。另一方面要提高焊接机械化和自动化水平,如焊机实现程序控制、数字控制;研制从准备工序、焊接到质量监控全部过程自动化的**焊机;在自动焊接生产线上,推广、扩大数控的焊接机械手和焊接机器人,可以提高焊接生产水平,改善焊接卫生安全条件。
压焊是在加压条件下,使两工件在固态下实现原子间结合,又称固态焊接。常用的压焊工艺是电阻对焊,当电流通过两工件的连接端时,该处因电阻很大而温度上升,当加热至塑性状态时,在轴向压力作用下连接成为一体。各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有象熔焊那样的有益合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接安全卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的质量接头。大多数按照开环控制原理设计,自动完成整个焊接过程。
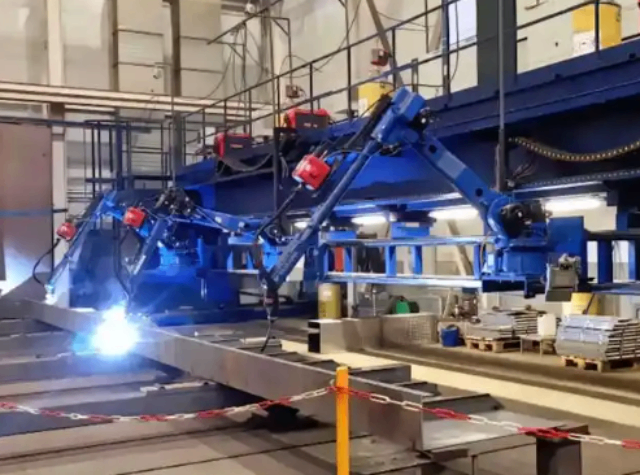
1957年美国的盖奇发明等离子弧焊;40年代德国和法国发明的电子束焊,也在50年代得到实用和进一步发展;60年代又出现激光焊等离子、电子束和激光焊接方法的出现,标志着高能量密度熔焊的新发展,**改善了材料的焊接性,使许多难以用其他方法焊接的材料和结构得以焊接。其他的焊接技术还有1887年,美国的汤普森发明电阻焊,并用于薄板的点焊和缝焊;缝焊是压焊中**早的半机械化焊接方法,随着缝焊过程的进行,工件被两滚轮推送前进;二十世纪世纪20年代开始使用闪光对焊方法焊接棒材和链条。至此电阻焊进入实用阶段。1956年,美国的琼斯发明超声波焊;苏联的丘季科夫发明摩擦焊;1959年,美国斯坦福研究所研究成功焊;50年代末苏联又制成真空扩散焊设备。对主要参数实行闭环反馈控制,确保焊接过程的稳定性和一致性。张家港绿色环保焊接自动化设备规格尺寸
对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两接边的坡口形式。昆山本地焊接自动化设备费用
金属焊接方法有40种以上,按照焊接过程中金属所处的状态不同,可以把焊接方法分为熔焊、压焊和钎焊三大类。熔焊是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。昆山本地焊接自动化设备费用
苏州枫锦自动化设备科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州枫锦自动化设备科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
与焊接自动化设备相关的文章
昆山绿色环保焊接自动化设备保养
- 昆山国内焊接自动化设备服务电话 2026-09-17
- 常熟整套焊接自动化设备规格尺寸 2026-09-17
- 工业园区销售焊接自动化设备保养 2026-09-17
- 昆山定做焊接自动化设备规格尺寸 2026-09-17
- 江苏整套焊接自动化设备服务电话 2026-09-17
- 高新区常见焊接自动化设备对比价 2026-09-17
- 太仓定做焊接自动化设备费用 2026-09-16
- 吴江区整套焊接自动化设备加装 2026-09-16
- 昆山购买焊接自动化设备销售厂 2026-09-16
- 虎丘区销售焊接自动化设备对比价 2026-09-16
- 相城区购买焊接自动化设备对比价 2026-09-16
- 吴江区直销焊接自动化设备维保 2026-09-16
与焊接自动化设备相关的产品
与焊接自动化设备相关的新闻
-
常熟直销焊接自动化设备服务电话 2026-09-16 09:12:26钎焊是使用比工件熔点低的金属材料作钎料,将工件和钎料加热到高于钎料熔点、低于工件熔点的温度,利用液态钎料润湿工件,填充接口间隙并与工件实现原子间的相互扩散,从而实现焊接的方法。焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区...
-
吴江区定做焊接自动化设备销售厂 2026-09-16 15:12:38技术前沿视觉机器人焊接技术结合深度学习,实现对焊缝、焊接工件等关键信息的实时识别和跟踪 [20]。AI人工智能技术的融入为机器人焊接行业带来变革,例如部分机器人焊机系统集成了3D视觉、SLAM自主导航与AI算法 [10]。研究向智能化、柔性化方向发展,智能柔性焊接系统能够对焊接路径和参数进行实时调整...
-
太仓常见焊接自动化设备服务电话 2026-09-15 12:12:55现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除受焊缝质量影响外,还与其几何形状、尺寸、受力情况和工作条件等有关。接头的基本形式有对接、搭接、丁字接(正交接)和角接等。对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两...
-
张家港绿色环保焊接自动化设备服务电话 2026-09-15 01:10:26同时在驱动相同焊接执行部件的时候,还可减小电机功率。在应用中,比较好将焊接位置上传感器安装于末级减速轴,以此对焊枪位置进行检测,采取这种安装方式,所获控制精度相对较高。此外,借助于全自动焊接设备上这一存储器,对部分焊接工艺的参数以及焊缝跟踪控制程序等进行存储,将焊接工艺参数储存于弧焊电源中,以此使弧...
与焊接自动化设备相关的问题
新闻资讯
产品推荐
-
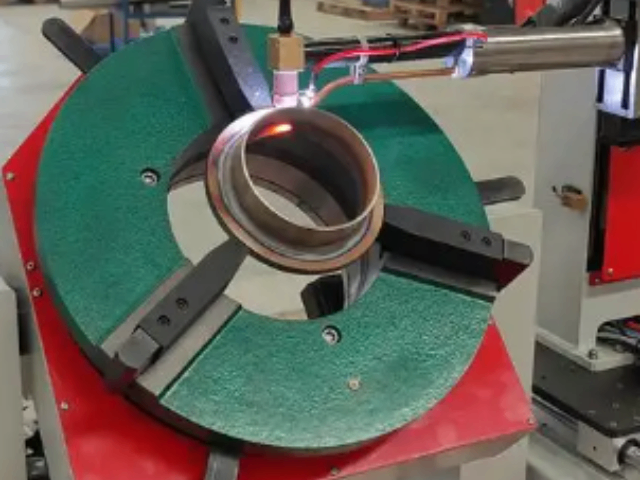
吴江区整套焊接自动化设备加装
2026-09-16 -
昆山购买焊接自动化设备销售厂
2026-09-16 -
虎丘区销售焊接自动化设备对比价
2026-09-16 -
相城区购买焊接自动化设备对比价
2026-09-16 -
吴江区直销焊接自动化设备维保
2026-09-16 -
姑苏区比较好的焊接自动化设备保养
2026-09-16 -
常熟直销电气控制柜保养
2026-09-16 -
张家港本地电气控制柜销售厂
2026-09-16 -
昆山常见焊接自动化设备设备厂家
2026-09-16