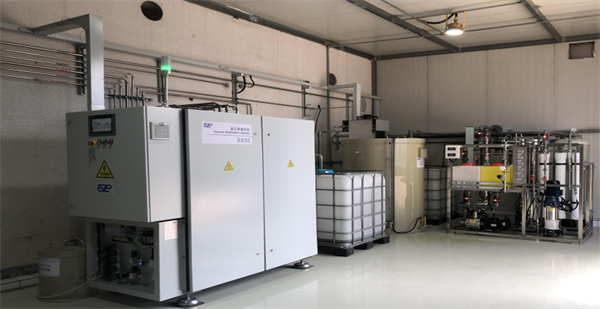
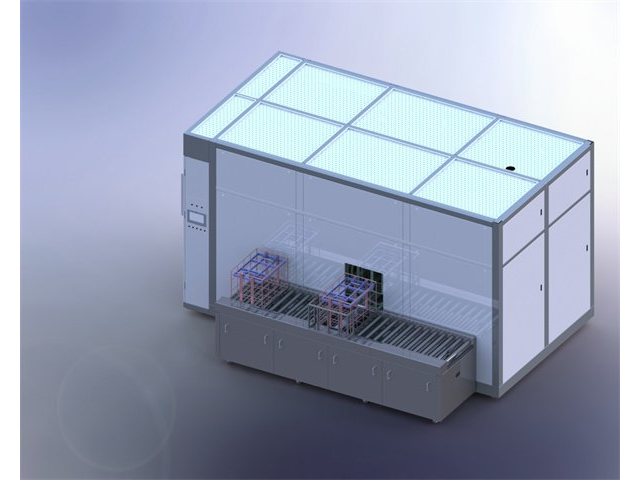
唯恒塬环保发酵废水蒸发器针对生物发酵、酿酒、生物制药等行业发酵废液设计,可处理含菌体、高有机物、高粘度的发酵废水,单台设备日处理量可达12-80吨。设备采用低温负压蒸发技术,蒸发温度控制在45-60℃,避免发酵废液中活性成分分解,同时减少泡沫产生。系统采用强制循环与防粘壁设计,降低菌体附着与管路堵塞概率,延长连续运行周期,维护间隔可达4个月以上。设备可将发酵废水浓缩至原体积的10%以下,浓缩液可用于资源化利用,冷凝水回用于车间清洗,帮助企业减少排污压力与新鲜水消耗,在多个生物发酵企业项目中获得认可。废水蒸发器具备参数记忆存储功能,可存储10组以上常用参数,切换便捷。高港区国内废水蒸发器排名

唯恒塬环保低温多效废水蒸发器采用3-5效梯级换热结构,在低温环境下实现废水蒸发,蒸发温度控制在45-70℃,适配热敏性物料与对能耗要求较高的企业,单台设备日处理量可达10-80吨。设备通过多次重复利用蒸汽热量,热效率较传统单效蒸发器提升55%以上,大幅降低能源消耗。系统可处理高盐、高COD等多种工业废水,实现浓缩减量与水资源回用,冷凝水回收率达85%以上,可直接回用于生产主要工序。设备采用模块化设计,可根据处理量灵活组合,安装周期短,搭配全自动控制功能,实现全流程无人值守,在多个高回用需求项目中应用。昆山mvr废水蒸发器厂家废水蒸发器安装无需特殊地基,放置平稳后通电即可启动,安装周期短。
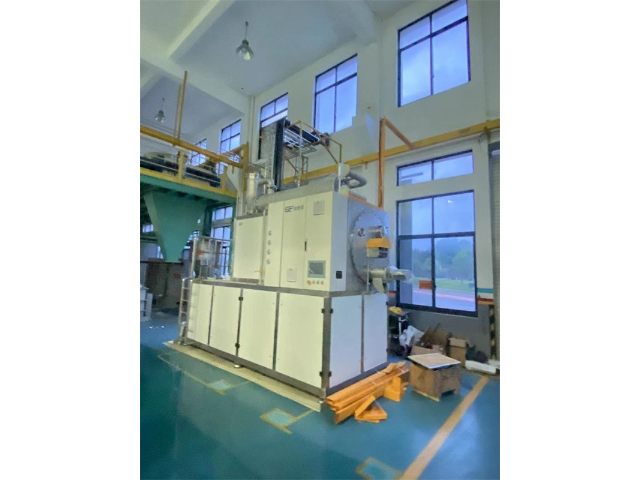
智能化升级是工业废水处理的发展趋势,唯恒塬环保科技(苏州)有限公司的智能废水蒸发器为行业树立了。该设备配备先进的自动化控制系统,通过各类传感器实时监测温度、压力、液位等运行参数,并根据设定值自动调节运行状态。在大型工业园区集中式废水处理中心应用中,操作人员可在中控室远程监控设备运行,不*提高了管理效率,还减少了人工干预带来的操作失误风险。当设备出现异常情况时,系统会立即发出警报并采取保护措施,确保废水处理过程稳定可靠。智能化设计使设备故障响应时间缩短,维护成本降低,推动工业园区废水处理迈向精细化管理。
唯恒塬环保超声波防结垢废水蒸发器搭载超声波防结垢系统,通过高频振动减少物料在换热面的附着,将结垢速率降低70%以上,维护周期延长至6个月,适配高盐、高硬度、易结晶废水场景。设备单台日处理量可达10-60吨,广应用于化工、火电、电镀等行业。系统采用超声波与强制循环结合的方式,既提升防结垢效果,又维持稳定的蒸发效率,同时减少化学除垢剂的使用,降低运行成本与环保压力。设备配备超声波功率调节功能,可根据水质情况灵活调整,搭配全自动控制模块,实时监测结垢情况,异常时自动启动清洗程序,在多个易结垢废水项目中大幅降低维护工作量。废水蒸发器可处理化工行业高粘度反应废水,蒸发效率不受粘度波动影响。
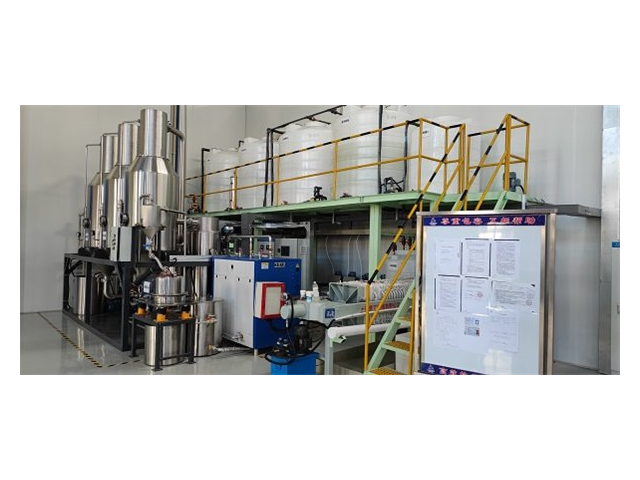
化工行业高盐废水处理一直是环保难题,唯恒塬环保科技(苏州)有限公司的多效蒸发器凭借高效分离性能实现了突破。该设备利用多效串联的热能回收设计,将前一效的二次蒸汽循环利用,大幅提升热能利用率。针对化工废水含大量氯化钠、硫酸钠等盐分的特点,通过蒸发浓缩使盐分结晶析出,净化后的水可达到回用标准,实现水资源循环利用。这种处理模式不*减少了水资源浪费,还降低了企业购买新水的成本,同时避免了高盐废水直接排放对环境的污染。众多化工企业应用实践表明,该设备运行稳定、处理效果可靠,实现了经济效益与环保效益的双赢。废水蒸发器可处理电子行业清洗废水,处理后水质达标,可循环回用。昆山mvr废水蒸发器厂家
废水蒸发器能耗可控,可根据生产需求调整处理量,避免能源浪费。高港区国内废水蒸发器排名
唯恒塬环保煤焦油废水蒸发器针对煤化工、焦化行业产生的煤焦油废水、酚水设计,可处理含酚、含油、高盐的复杂废水,单台设备日处理量可达20-100吨。设备采用强化换热与防粘壁结构,减少煤焦油附着与管路堵塞,同时配备除油装置,提前分离废水中的浮油,提升蒸发效率。系统可将煤焦油废水浓缩减量,冷凝水经处理后可回用于焦化生产,浓缩液可进一步加工回收有用物质,提升资源利用率。设备耐受高温、高腐蚀工况,连续运行时长可达7000小时以上,搭配远程监控与故障预警功能,降低运维成本,在多个煤化工项目中稳定运行。高港区国内废水蒸发器排名