数控式的**焊机大多为自动TIG焊机,如全自动管/管TIG焊机、全自动管/板TIG焊机、自动TIG焊接机床等。在焊接生产中经常需要根据焊件特点设计与制造自动化的焊接工艺装备,如焊接机床、焊接中心、焊接生产线等自制的成套焊接设备,大多可采用通用的焊接电源、自动焊机头、送丝机构、焊车等设备组合,并由一个...
焊接自动化设备基本参数
- 品牌
- 枫锦
- 型号
- 齐全
焊接自动化设备企业商机
现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除受焊缝质量影响外,还与其几何形状、尺寸、受力情况和工作条件等有关。接头的基本形式有对接、搭接、丁字接(正交接)和角接等。对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两接边的坡口形式。焊接较厚的钢板时,为了焊透而在接边处开出各种形状的坡口,以便较容易地送入焊条或焊丝。坡口形式有单面施焊的坡口和两面施焊的坡口。选择坡口形式时,除保证焊透外还应考虑施焊方便,填充金属量少,焊接变形小和坡口加工费用低等因素。适用于高精度、高效率、高灵活性的焊接需求,如航空航天、汽车制造等领域。常熟常见焊接自动化设备规格尺寸
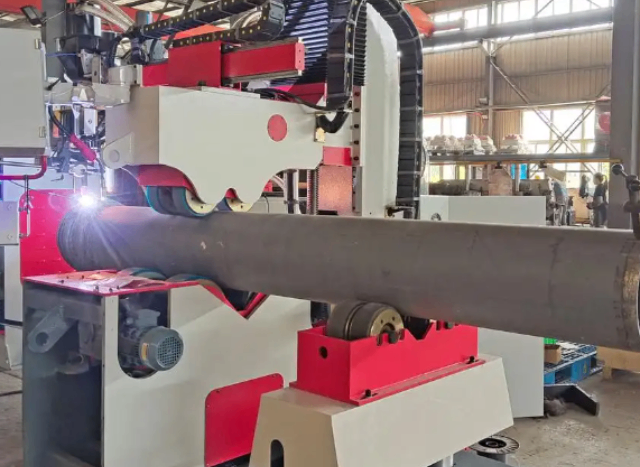
根据自动化实现方式,主要可分为借助**自动焊接机的“自动焊接”以及由可编程多轴机械手实施的“机器人焊接” [9]。现代自动化技术主要依靠计算机控制技术来实现。焊接生产自动化是焊接结构生产技术发展的方向。其关键技术主要包括机器人技术、传感器技术、视觉识别技术、数据分析技术以及集成上述技术的自动化控制系统 [15]。机器人技术是**执行单元,智能控制系统则确保焊接过程在比较好参数下进行 [16]现代焊接自动化技术将在高性能的微机波控焊接电源基础上发展智能化焊接设备,在现有的焊接机器人基础上发展柔性焊接工作站和焊接生产线,**终实现焊接计算机集成制造系统CIMS。高新区绿色环保焊接自动化设备维保装有电子传感电路和传感器,能够自动引导和跟踪焊缝轨迹。
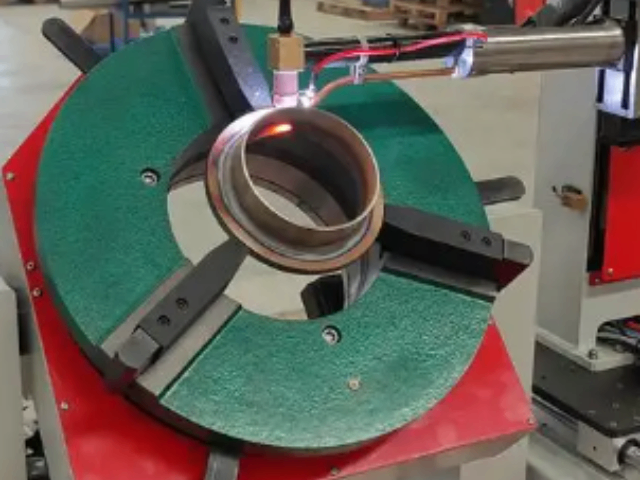
厚度不同的两块钢板对接时,为避免截面急剧变化引起严重的应力集中,常把较厚的板边逐渐削薄,达到两接边处等厚。对接接头的静强度和疲劳强度比其他接头高。在交变、冲击载荷下或在低温高压容器中工作的联接,常优先采用对接接头的焊接。用焊接方法连接的接头称为焊接接头,它主要起连接和传递力的作用。焊接接头由焊缝、熔合区和热影响区三部分组成,如图《焊接接头》对接接头的焊前准备工作简单,装配方便,焊接变形和残余应力较小,因而在工地安装接头和不重要的结构上时常采用。一般来说,对接接头不适于在交变载荷、腐蚀介质、高温或低温等条件下工作。
微机控制焊接电源已成为自动化**焊机的主体和智能焊接设备的基础。近年研发的自动化爬移焊接小车等**设备已在实际工程中应用,相关成果形成多项**与QC质量控制标准 [3]。如微机控制的晶闸管弧焊电源、晶体管弧焊电源、逆变弧焊电源、多功能弧焊电源、脉冲弧焊电源等。微机控制的IGBT式逆变焊接电源,是实现智能化控制的理想设备。数控式的**焊机大多为自动TIG焊机,如全自动管/管TIG焊机、全自动管/板TIG焊机、自动TIG焊接机床等。在焊接生产中经常需要根据焊件特点设计与制造自动化的焊接工艺装备,如焊接机床、焊接中心、焊接生产线等自制的成套焊接设备,大多可采用通用的焊接电源、自动焊机头、送丝机构、焊车等设备组合,并由一个可编程的微机控制系统将其统一协调成一个整体 [2]。现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。
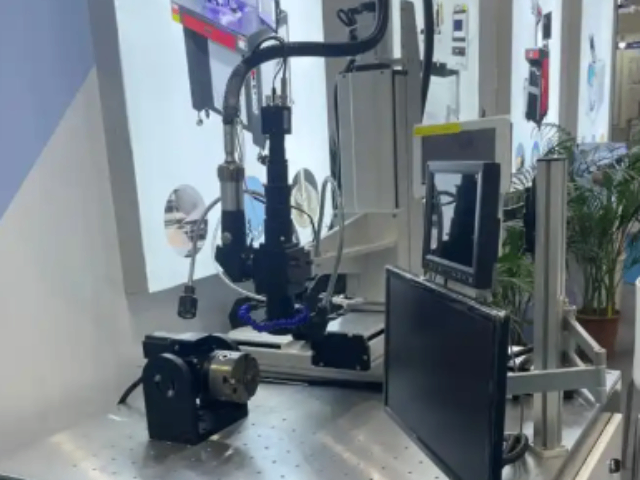
同时在驱动相同焊接执行部件的时候,还可减小电机功率。在应用中,比较好将焊接位置上传感器安装于末级减速轴,以此对焊枪位置进行检测,采取这种安装方式,所获控制精度相对较高。此外,借助于全自动焊接设备上这一存储器,对部分焊接工艺的参数以及焊缝跟踪控制程序等进行存储,将焊接工艺参数储存于弧焊电源中,以此使弧焊电源所具优势更好地发挥,通过两者配合,有效地解决在全位置自动焊接作业中可能出现的各种质量问题。第二,在焊枪驱动上借助于步进电机(步进电机是指把电脉冲信号转变成为角位移或者线位移的一种开环控制元步进电机件)来实施驱动,这种电机可把数字输入脉冲型号进行有效地转换,将其转换成为一种旋转运动,该元件自身的精度较高,不*不会出现漂移问题,同时也不会出现累计误差等问题。在全位置焊接中应用这一元件,不*不会使转速发生改变,同时控制频率信号也比较稳定,焊枪位移也更为准确。为了提高焊接质量,人们研究出了各种保护方法。太仓购买焊接自动化设备对比价
采用多种检测元件和计算机软件系统,实现实时识别、判断、检测、计算和自动编程。常熟常见焊接自动化设备规格尺寸
采用丁字接头和角接头通常是由于结构上的需要。丁字接头上未焊透的角焊缝工作特点与搭接接头的角焊缝相似。当焊缝与外力方向垂直时便成为正面角焊缝,这时焊缝表面形状会引起不同程度的应力集中;焊透的角焊缝受力情况与对接接头相似。角接头承载能力低,一般不单独使用,只有在焊透时,或在内外均有角焊缝时才有所改善,多用于封闭形结构的拐角处。焊接自动化通过集成机器人、传感器、智能控制系统等技术,***提升了焊接作业的效能与水平 [13] [15]。自动焊接设备能够实现连续、高效的焊接作业,无需人工频繁干预和调整,从而**缩短焊接周期,提高生产线的整体产能。通过程序控制和高精度操作,避免了人工操作中的不稳定因素,能够精确控制焊接参数和焊缝路径,确保焊缝的一致性和质量稳定性,减少焊接缺陷 [13-14]。常熟常见焊接自动化设备规格尺寸
苏州枫锦自动化设备科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州枫锦自动化设备科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
与焊接自动化设备相关的文章
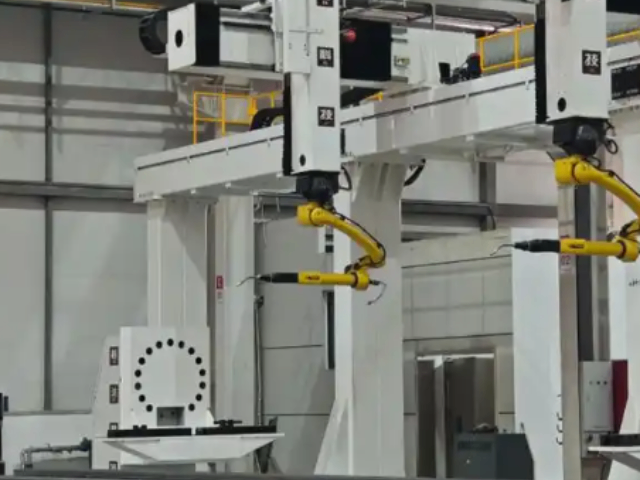
昆山绿色环保焊接自动化设备保养
- 昆山国内焊接自动化设备服务电话 2026-09-17
- 常熟整套焊接自动化设备规格尺寸 2026-09-17
- 工业园区销售焊接自动化设备保养 2026-09-17
- 昆山定做焊接自动化设备规格尺寸 2026-09-17
- 江苏整套焊接自动化设备服务电话 2026-09-17
- 高新区常见焊接自动化设备对比价 2026-09-17
- 太仓定做焊接自动化设备费用 2026-09-16
- 吴江区整套焊接自动化设备加装 2026-09-16
- 昆山购买焊接自动化设备销售厂 2026-09-16
- 虎丘区销售焊接自动化设备对比价 2026-09-16
- 相城区购买焊接自动化设备对比价 2026-09-16
- 吴江区直销焊接自动化设备维保 2026-09-16
与焊接自动化设备相关的产品
与焊接自动化设备相关的新闻
-
常熟直销焊接自动化设备服务电话 2026-09-16 09:12:26钎焊是使用比工件熔点低的金属材料作钎料,将工件和钎料加热到高于钎料熔点、低于工件熔点的温度,利用液态钎料润湿工件,填充接口间隙并与工件实现原子间的相互扩散,从而实现焊接的方法。焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区...
-
吴江区定做焊接自动化设备销售厂 2026-09-16 15:12:38技术前沿视觉机器人焊接技术结合深度学习,实现对焊缝、焊接工件等关键信息的实时识别和跟踪 [20]。AI人工智能技术的融入为机器人焊接行业带来变革,例如部分机器人焊机系统集成了3D视觉、SLAM自主导航与AI算法 [10]。研究向智能化、柔性化方向发展,智能柔性焊接系统能够对焊接路径和参数进行实时调整...
-
太仓常见焊接自动化设备服务电话 2026-09-15 12:12:55现代焊接技术已能焊出无内外缺陷的、机械性能等于甚至高于被连接体的焊缝。被焊接体在空间的相互位置称为焊接接头,接头处的强度除受焊缝质量影响外,还与其几何形状、尺寸、受力情况和工作条件等有关。接头的基本形式有对接、搭接、丁字接(正交接)和角接等。对接接头焊缝的横截面形状,决定于被焊接体在焊接前的厚度和两...
-
张家港绿色环保焊接自动化设备服务电话 2026-09-15 01:10:26同时在驱动相同焊接执行部件的时候,还可减小电机功率。在应用中,比较好将焊接位置上传感器安装于末级减速轴,以此对焊枪位置进行检测,采取这种安装方式,所获控制精度相对较高。此外,借助于全自动焊接设备上这一存储器,对部分焊接工艺的参数以及焊缝跟踪控制程序等进行存储,将焊接工艺参数储存于弧焊电源中,以此使弧...
与焊接自动化设备相关的问题
新闻资讯
产品推荐
-
吴江区整套焊接自动化设备加装
2026-09-16 -
昆山购买焊接自动化设备销售厂
2026-09-16 -
虎丘区销售焊接自动化设备对比价
2026-09-16 -
相城区购买焊接自动化设备对比价
2026-09-16 -
吴江区直销焊接自动化设备维保
2026-09-16 -
姑苏区比较好的焊接自动化设备保养
2026-09-16 -
常熟直销电气控制柜保养
2026-09-16 -
张家港本地电气控制柜销售厂
2026-09-16 -
昆山常见焊接自动化设备设备厂家
2026-09-16