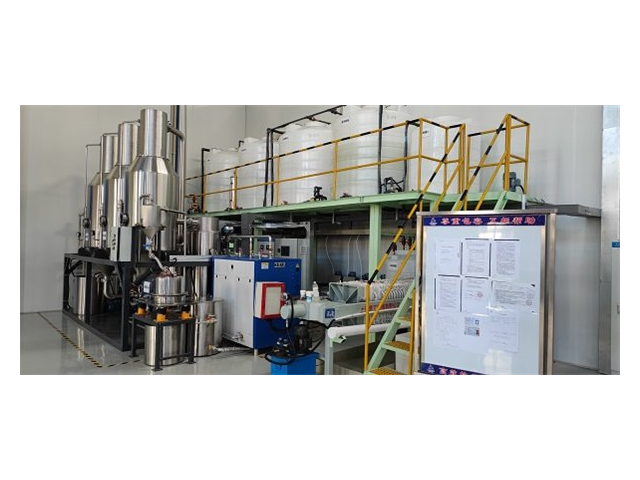
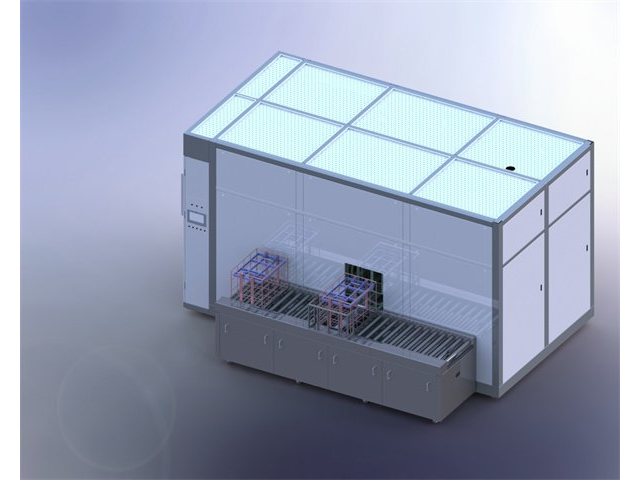
反渗透浓水处理是水资源循环利用的关键环节,唯恒塬环保科技(苏州)有限公司的MVR蒸发器提供了高效解决方案。反渗透浓水含高浓度盐分和难降解有机物,直接排放会造成水资源浪费和环境污染。该设备采用MVR技术对反渗透浓水进行深度浓缩结晶,淡水回收率超90%,结晶盐分可回收再利用。设备采用高效换热组件和智能控制系统,运行稳定、能耗低,可适配不同水质的反渗透浓水。某工业园区应用该系统后,年处理反渗透浓水20万吨,产出淡水18万吨,回收工业盐数千吨,实现了水资源的梯级利用和近零排放目标。废水蒸发器可处理化工行业反应废水,有效浓缩有害物质,便于后续处置。四川MVR废水蒸发器报价

化工行业高盐废水处理一直是环保难题,唯恒塬的多效蒸发器凭借高效分离性能实现了突破。该设备利用多效串联的热能回收设计,将前一效的二次蒸汽循环利用,大幅提升热能利用率。针对化工废水含大量氯化钠、硫酸钠等盐分的特点,通过蒸发浓缩使盐分结晶析出,净化后的水可达到回用标准,实现水资源循环利用。这种处理模式不减少了水资源浪费,还降低了企业购买新水的成本,同时避免了高盐废水直接排放对环境的污染。众多化工企业应用实践表明,该设备运行稳定、处理效果可靠,实现了经济效益与环保效益的双赢。石家庄工业废水蒸发器装置废水蒸发器具备液位实时显示与报警功能,便于监控与操作。
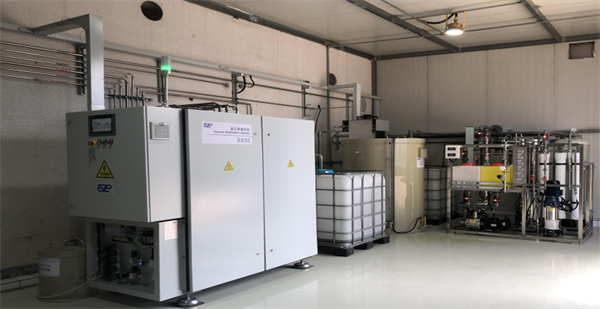
农药行业高盐高COD废水处理一直是环保领域的攻坚难题,此类废水含苯胺类、吡啶类等毒性物质,COD浓度可达10000-50000mg/L,盐分含量超30000mg/L,具有强腐蚀性和生物抑制性。唯恒塬环保科技(苏州)有限公司针对性研发的MVR强制循环蒸发器,通过“预处理+蒸发浓缩+结晶干燥”的一体化工艺,完美这一困境。设备采用2205双相不锈钢材质,可耐受高浓度Cl⁻腐蚀,强制循环泵驱动废水以2.5m/s的高流速通过加热管束,有效避免盐分沉积结垢。通过蒸汽压缩机将85-95℃的二次蒸汽压缩升温至120℃以上循环利用,热能回收率超95%,吨水电耗35-45kWh,较传统工艺节能70%。江苏某农药厂应用该设备后,处理含吡啶废水的盐结晶纯度达99%,冷凝水COD≤50mg/L,回用率80%,年节约蒸汽费用超200万元,实现环保达标与资源回收的双重突破。
在印染行业高色度废水处理领域,唯恒塬环保科技(苏州)有限公司研发的仿生纤毛结构废水蒸发器展现出独特优势。该设备模拟自然界纤毛的微纳结构与流体调控机制,能引导废水在蒸发表面形成均匀薄液膜,大幅增加蒸发面积的同时促进液体快速铺展更新。针对印染废水富含染料、易沉积结垢的痛点,此蒸发器可使蒸发速率提升35%,有效避免局部过热和染料附着问题,明显延长设备清洁周期。更值得关注的是,其优化的流体设计降低了流动阻力,减少了循环泵能耗,实现了印染废水处理的高效低耗运行,为印染企业践行环保合规要求提供了可靠支撑。废水蒸发器具备真空蒸发功能,降低蒸发温度,减少能源消耗与废水分解。

唯恒塬环保酿酒废水蒸发器针对白酒、啤酒、黄酒生产产生的高有机物、高糖分、高悬浮物废水设计,可处理COD浓度在10000-60000mg/L的酿酒废水,单台设备日处理量可达15-80吨。设备采用低温负压蒸发技术,蒸发温度控制在40-55℃,避免废水变质与异味扩散,同时保护废水中的可回收成分。系统采用防粘壁与强制循环设计,减少糖分与菌体附着,降低管路堵塞概率,维护间隔可达3.5个月以上。设备可将酿酒废水浓缩减量,冷凝水可回用于酿酒清洗、场地冲洗,浓缩液可用于饲料加工,实现资源化利用,在多个酿酒企业项目中帮助企业减少排污压力与资源浪费。废水蒸发器可处理高粘度有机废水,蒸发过程平稳,无飞溅、无泄漏。重庆工业废水蒸发器推荐
废水蒸发器运行噪音≤60dB,比同类产品低3-5dB,营造更舒适的作业环境。四川MVR废水蒸发器报价
废水蒸发器配套资源化回收提升经济效益
唯恒塬环保废水蒸发器在处理废水同时可实现盐类、金属离子、有用物料等资源化回收,结晶盐纯度可达98%以上,在化工、锂电、电镀等行业创造附加收益。设备将废水中可用物质浓缩富集,便于后续回收与再利用,同时冷凝水回用于生产,双重降低企业成本。在多个资源回收项目中,设备年回收价值可达数十万元至百万元级别,有效抵消运行费用。设备运行稳定、回收效率可控,配套自动排盐、脱水、干燥结构,提升资源化流程连续性,成为企业降本增效与环保达标兼顾的实用方案。 四川MVR废水蒸发器报价