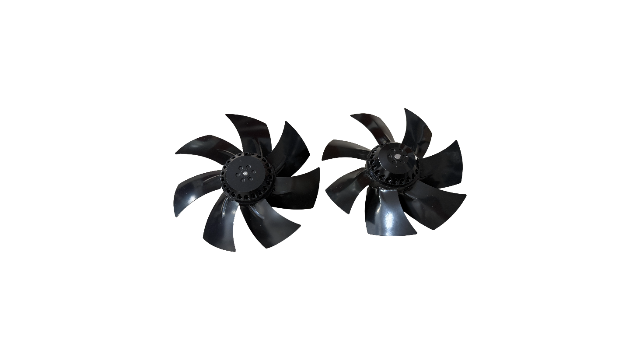
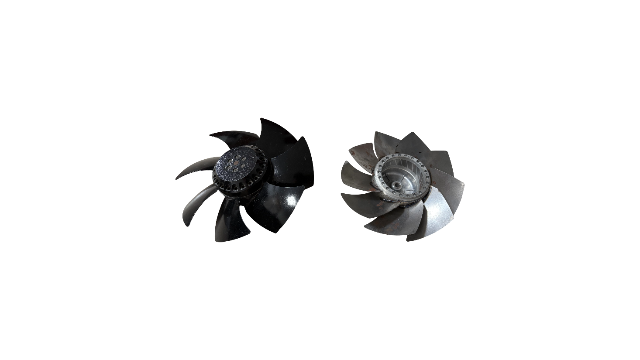
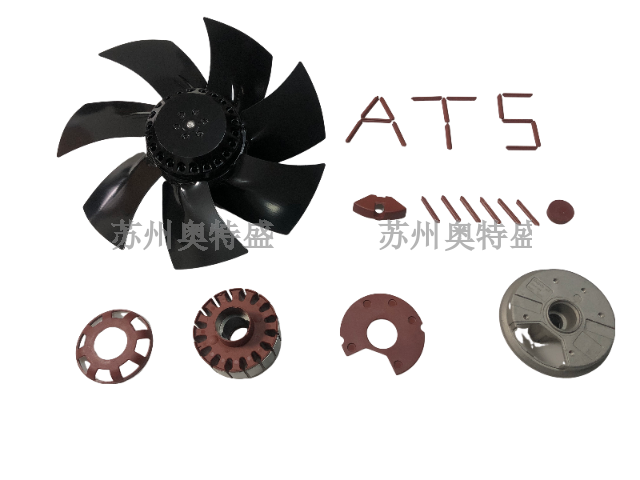
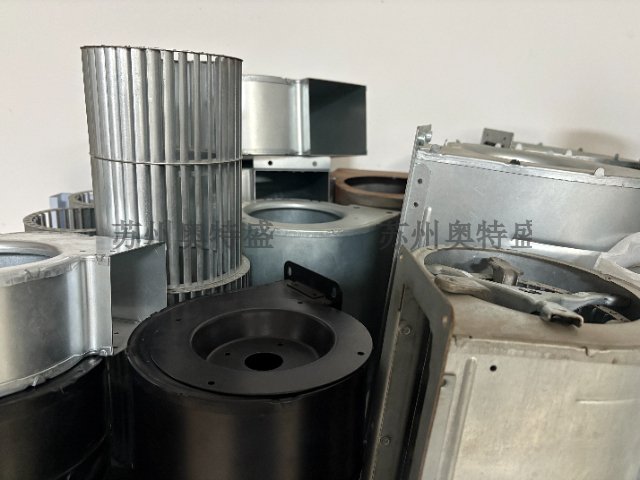
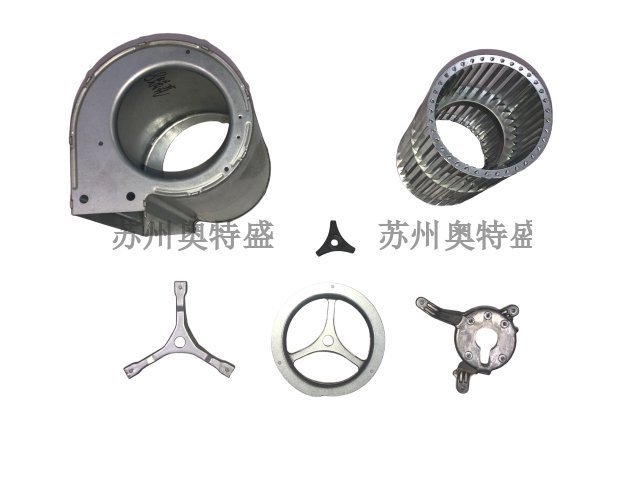
焊接叶轮属于金属装配式旋转构件,依靠焊接工艺将叶片、轮毂、盖板进行固定成型,常装配于风机、工业泵、通风除尘流体机械内部。焊接叶轮依托旋转运动带动空气或工业介质流动,完成机械能的传递与转化,依靠离心作用力改变介质流速与压力。这类叶轮区别于一体浇筑成型构件,整体由多金属零件拼接组合而成,成型方式灵活,可适配多种异形结构设计。焊接叶轮运转过程中,金属构件配合紧密,能够适配中高转速作业环境,在通风输送、废气处理、物料输送等工业流程中承担介质转运工作,是流体机械设备里通用性较强的结构件。焊接叶轮的辐板与叶片焊接顺序影响变形,生产商苏州奥特盛有成熟工艺卡。佛山常规焊接叶轮
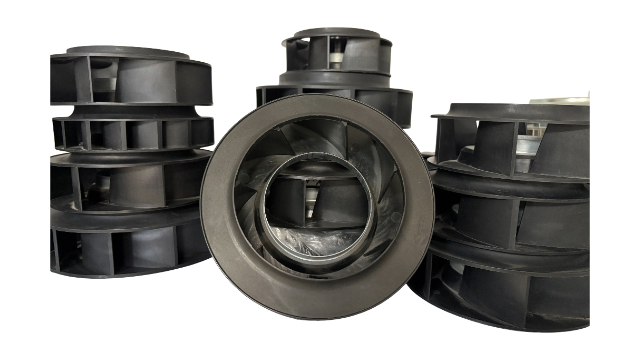
焊接叶轮属于从动式做功零件,自身不具备动力输出能力,必须依托外置电机、传动转轴等动力构件获取持续旋转动力,无法单独完成流体输送作业。动力经由联轴器传导至轮毂位置后,带动整片叶片保持匀速圆周转动,叶片表面持续与内部介质产生贴合接触与剪切摩擦,依靠机械推力推动介质完成定向移动。焊接叶轮整体采用实心金属板材裁切加工制作,耐高温性能优于常规塑料、铸铁浇筑类叶轮,在恒定高温工况环境下不易出现板材软化、形变等不良现象。构件全程依托纯机械传动模式运转,作业过程无燃料消耗,不会产生燃烧废气与多余排放,适配密闭厂房、洁净加工车间、无尘生产舱等严苛作业环境。金属拼装结构化学性质稳定,运转期间不会析出有害物质,能够满足现代工业清洁生产的基础要求,适配各类对生产环境管控严格的加工流程。无锡使用焊接叶轮哪里有生产商苏州奥特盛提醒:焊接叶轮再制造时需进行去应力退火处理。
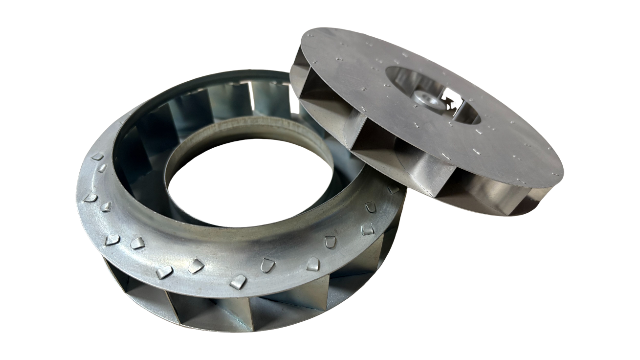
叶轮外径是界定焊接叶轮规格的基础外形参数,在转速保持一致的运行条件下,外径尺寸越大,介质获得的离心作用力越强,设备产生的风压与输送扬程同步提升。外径改动会直接改变设备整体装配尺寸,壳体间距、进排管路口径、安装基座都需要同步适配调整。生产加工阶段需要严格管控焊接叶轮外径误差,板材裁切偏差过大会造成装配错位,叶轮运转过程中容易触碰壳体内壁,产生摩擦磕碰。选型设计阶段,技术人员需结合设备腔体结构预留安全间隙,同时考量金属高温热膨胀形变特性,规避高速运转工况下出现的剐蹭故障。
疲劳失效多发于焊接叶轮焊缝区域,设备频繁启停、管路压力波动、机械持续震动,都会让构件承受周期变应力。焊缝本身存在细微焊接缺陷、晶粒间隙,应力长期集中堆积会催生微观疲劳裂纹,裂纹沿着焊缝走向缓慢延展扩张。叶片根部、盖板与轮毂衔接位置应力较为集中,是疲劳裂纹的高发区域。裂纹扩张至临界尺寸后,构件结构强度骤降,会出现叶片脱落、焊缝撕裂、板材断裂等严重故障。碳钢、合金材质焊接叶轮,在高频震动、压力不稳定的工况下,金属疲劳速度加快,疲劳失效发生概率高于平稳工况设备。生产厂家苏州奥特盛,提供焊接叶轮现场测绘服务。
渗透探伤检测多用于排查焊接叶轮表层存在的细微裂纹,检测试剂由渗透液、清洗剂、显像剂三部分组成,整套操作流程简便且无需大型检测设备。检测时将渗透液均匀涂抹在焊缝位置,液体依靠毛细作用渗入肉眼难以分辨的细微缝隙,擦拭干净表层残留液体后喷涂显像剂,缺陷位置会呈现清晰痕迹,方便工作人员识别瑕疵。该检测方式不会对构件造成破坏,无损检测特性适配不锈钢、碳钢等各类焊接叶轮,尤其适合薄板焊接成型的小型叶轮。探伤作业完成后,需彻底清洗构件表面残留化学试剂,避免试剂长期残留腐蚀金属表层,全部检测数据记录归档留存,用于产品质量核验追溯。生产商苏州奥特盛建议:磨损严重的焊接叶轮可加装耐磨衬板延长寿命。宁波国内焊接叶轮设备
生产厂家苏州奥特盛,定制各种焊接叶轮。佛山常规焊接叶轮
装配调试操作不当,会大幅加重焊接叶轮运行损耗,埋下设备故障隐患。叶轮与壳体安装间距不均匀,流体受力失衡,局部区域磨损速度加快;传动轴同轴度存在偏差,叶轮高速旋转时产生晃动,放大设备震动幅度;密封件挤压过度,增大叶轮转动摩擦阻力。装配完成后直接投入满负荷运行,未执行低速空载试运行流程,焊缝内部残余应力无法缓慢释放,后期容易出现隐性裂纹。安装过程中,夹具残留压痕、人工磕碰造成的表层损伤,都会破坏焊接叶轮表层防护结构,降低防腐、耐磨能力,为后期构件破损埋下隐患。佛山常规焊接叶轮
苏州奥特盛精密机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州奥特盛精密机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!